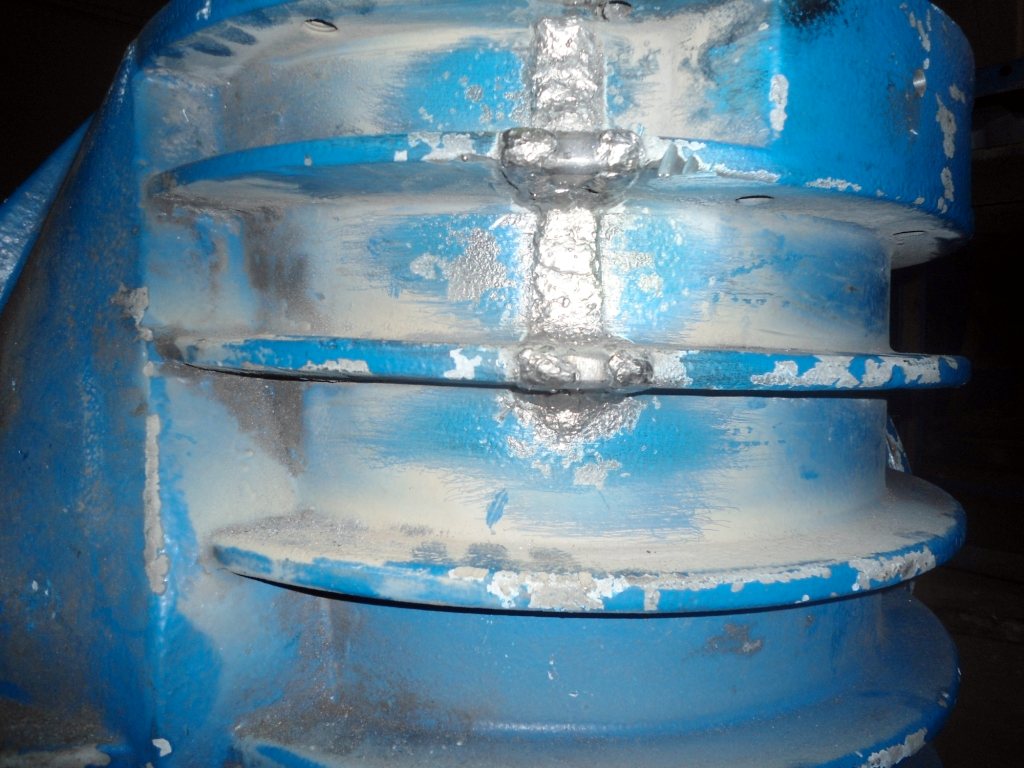
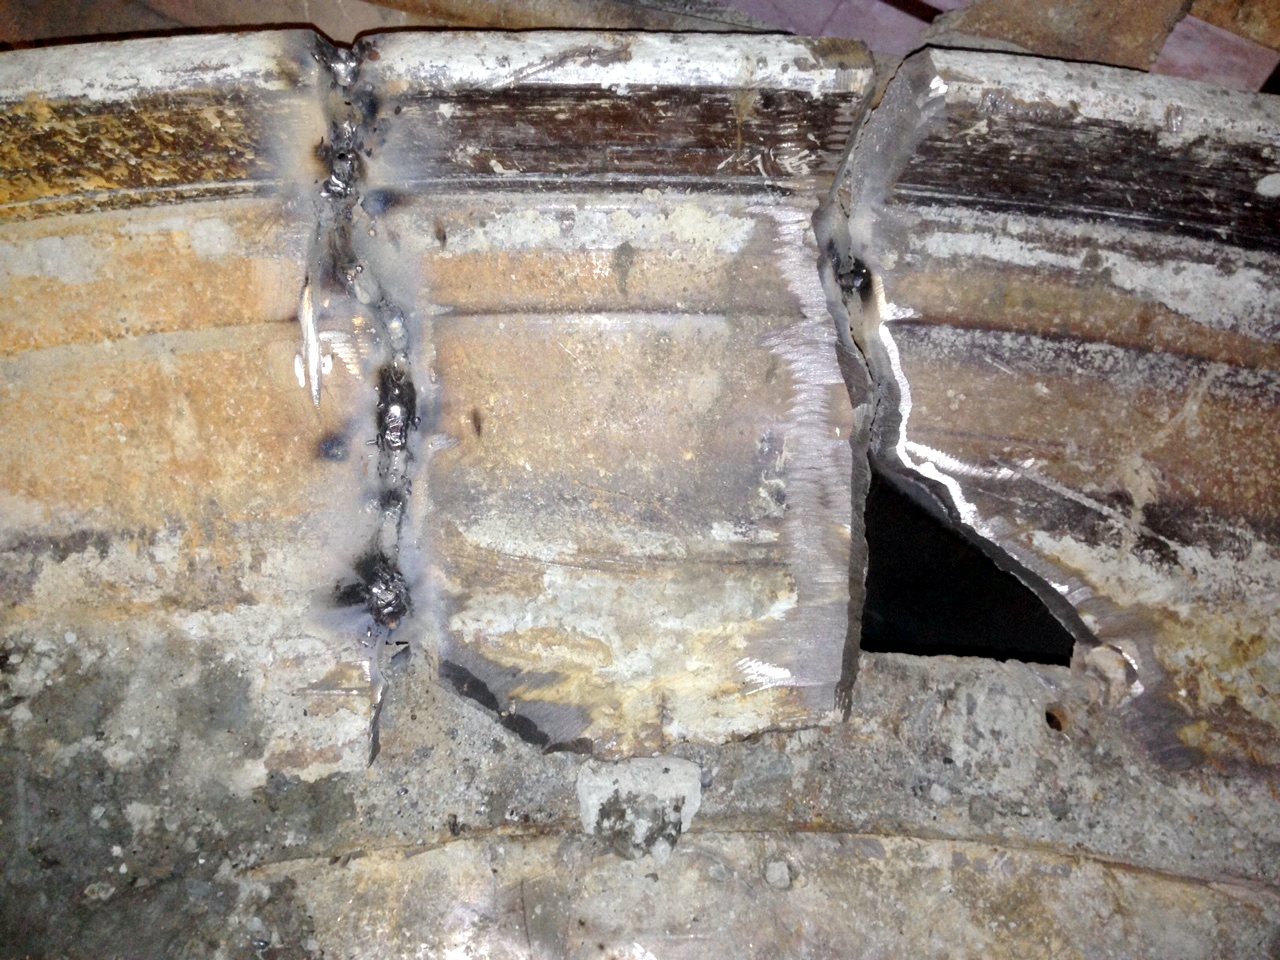
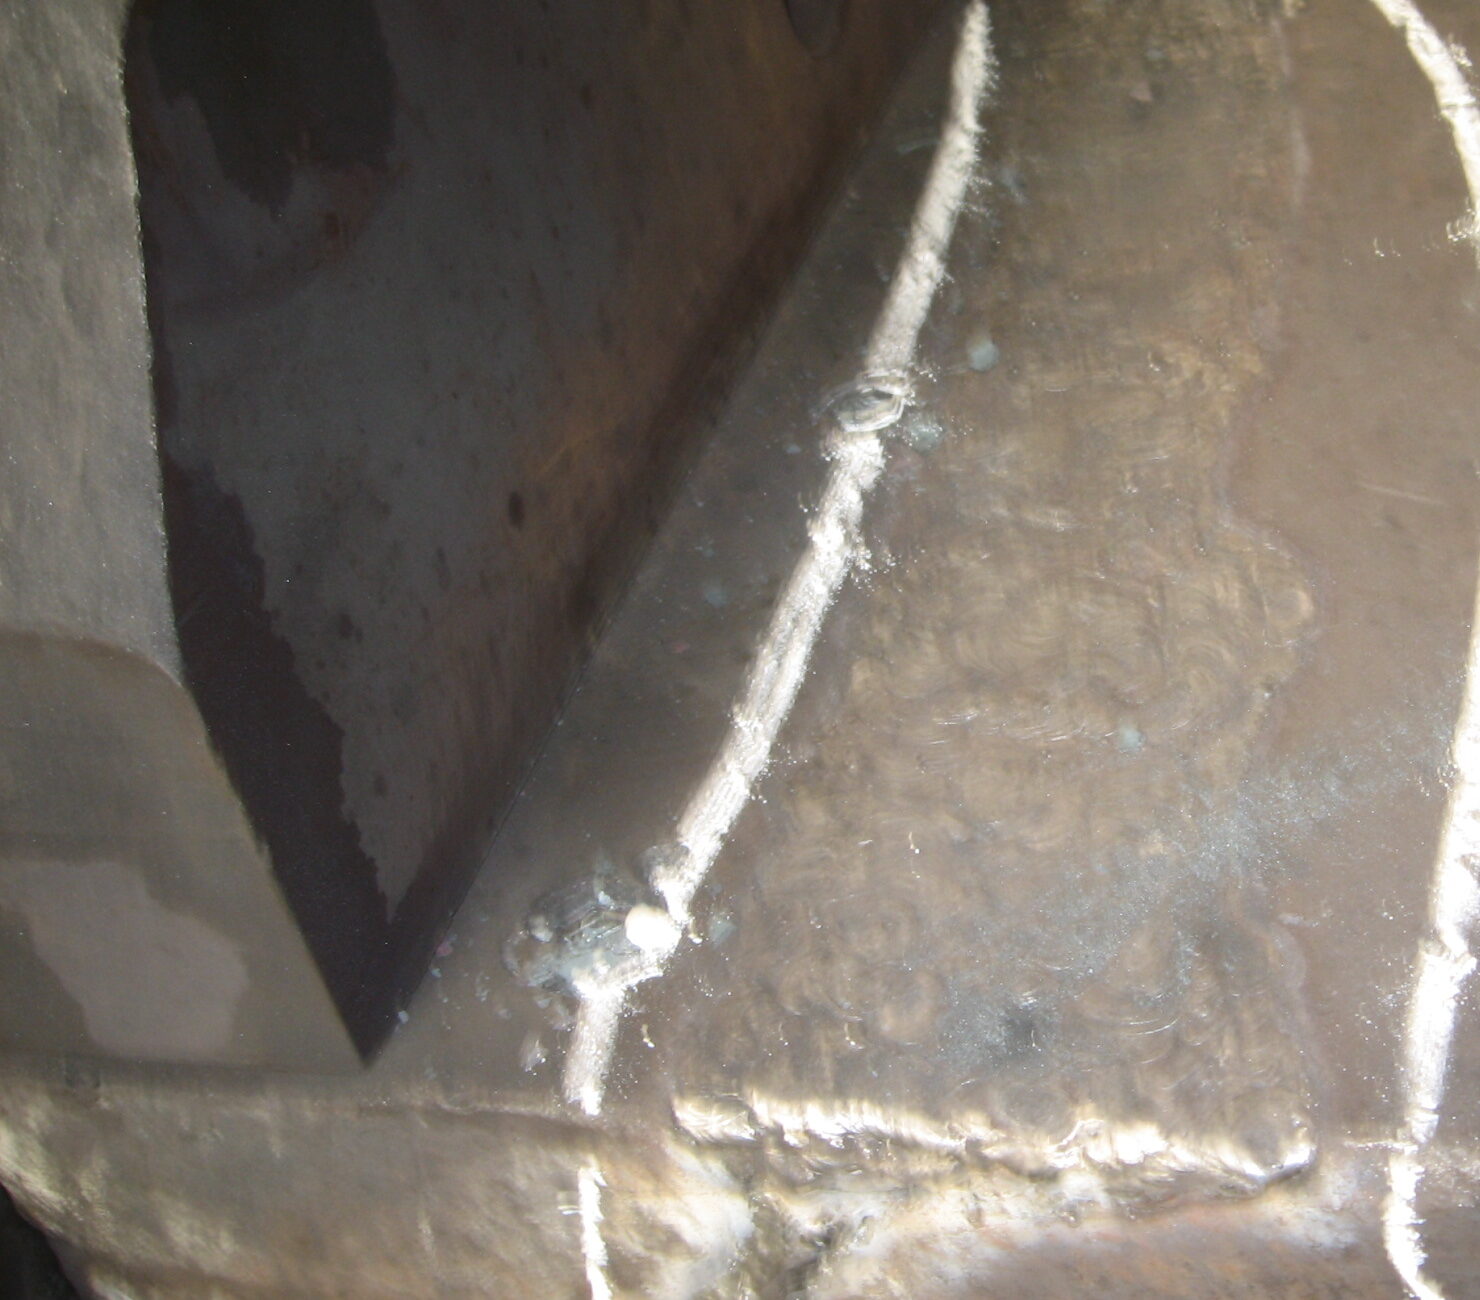
Трещина и расслоение в чугунном шаботе молота массой 25 т: наплавка на шпильки электродом AWG GRAF 4000
Трещину и расслоение верхнего слоя в шаботе паровоздушного молота массой 25 т из серого чугуна СЧ25 устранили наплавкой на ввёрнутые шпильки электродом AWG GRAF 4000 Ø4 мм обратноступенчатым способом. Наплавка заняла 6 дней и 15 кг электродов; новый шабот стоил 1,5 млн руб. плюс около 300 тыс. руб. на демонтаж старого.
Коротко
- Деталь
- шабот (основание) паровоздушного молота, масса 25 т
- Основной металл
- серый чугун СЧ25
- Дефект
- трещина и расслоение верхнего слоя металла
- Материал
- AWG GRAF 4000, Ø4 мм, расход 15 кг
- Режим
- прогрев поверхности ТЭНами 10 часов до 35–40 °C; наплавка обратноступенчатым способом, на ночь зону закрывали асбестовым листом
- Способ
- наплавка на шпильки: 16 шпилек из стали 20 Ø12 мм по всей поверхности разделки
- Срок
- 6 дней наплавки
- Результат
- шабот восстановлен, замена и демонтаж не потребовались
Ситуация
На штамповочном производстве в шаботе — основании паровоздушного молота — образовалась трещина, а верхний слой металла расслоился. Шабот массой 25 т отлит из серого чугуна СЧ25.
Молот — лимитирующее оборудование: от него зависит выпуск всего завода. Новый шабот стоил 1,5 млн руб., демонтаж старого — ещё около 300 тыс. руб.
Технология
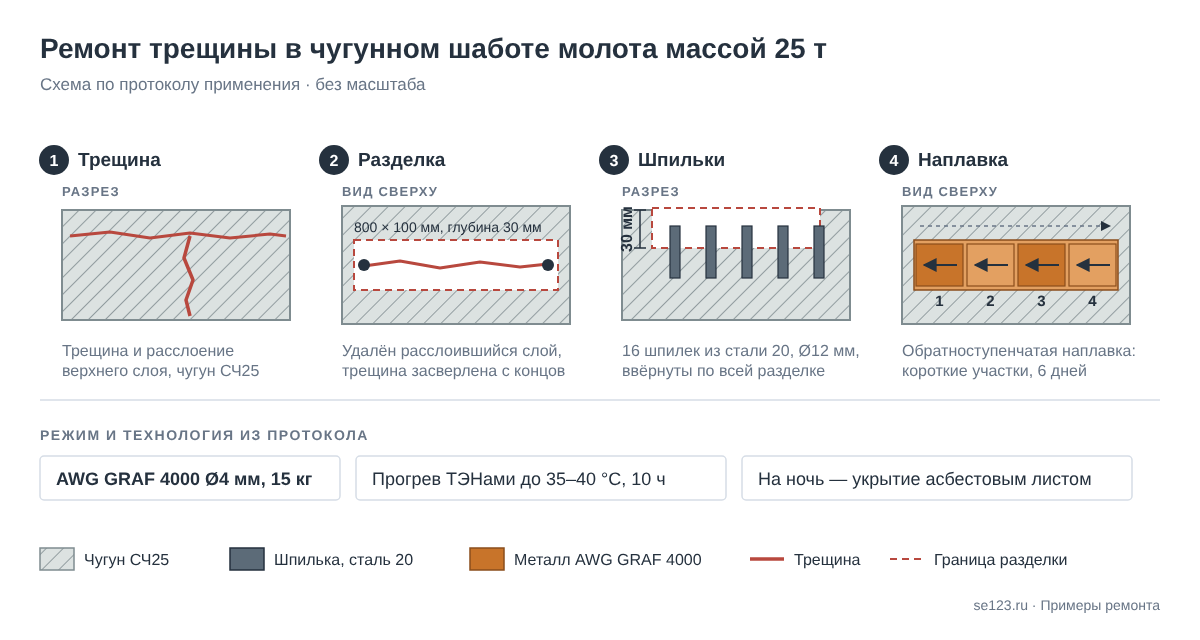
- Разделка кромок и удаление расслоившегося слоя: глубина 30 мм, длина 800 мм, ширина 100 мм.
- Засверловка трещины с двух сторон.
- Установка 16 шпилек из стали 20 Ø12 мм по всей поверхности разделки.
- Прогрев поверхности электрическими ТЭНами в течение 10 часов до 35–40 °C.
- Наплавка электродом AWG GRAF 4000 Ø4 мм обратноступенчатым способом, в течение 6 дней. На ночь зону наплавки закрывали асбестовым листом.
Израсходовано 15 кг электродов.
Результат
Шабот восстановлен: покупать новый и демонтировать старый не понадобилось.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Стоимость | 15 кг электродов и работа своими силами | новый шабот — 1 500 000 руб. + демонтаж около 300 000 руб. |
| Срок | 6 дней наплавки | изготовление, демонтаж и монтаж 25-тонной отливки |
Примечание технолога
Шабот — массивная отливка, которую нельзя ни прогреть целиком до температуры классического подогрева, ни снять для термообработки. Поэтому ремонт построен по схеме холодной сварки чугуна. Шпильки из низкоуглеродистой стали связывают наплавленный слой с телом отливки ниже расслоившейся зоны и забирают на себя часть нагрузки. Обратноступенчатая наплавка короткими участками не даёт местного перегрева, а укрытие на ночь — резкого остывания. Длительный прогрев до 35–40 °C — это не подогрев под сварку, а выравнивание температуры массива перед работой.
AWG GRAF 4000 — никель-железный электрод для холодной сварки чугуна без подогрева и без термообработки после сварки. Пластичный металл шва принимает усадку, которую чугун принять не может, — это и нужно для массивных и жёстко закреплённых отливок.
Схема ремонта
Фото
Материалы AWG в этом ремонте
Чек-лист: холодная сварка чугуна — Одна страница А4: подготовка, режимы, проковка, стоп-лист ошибок.