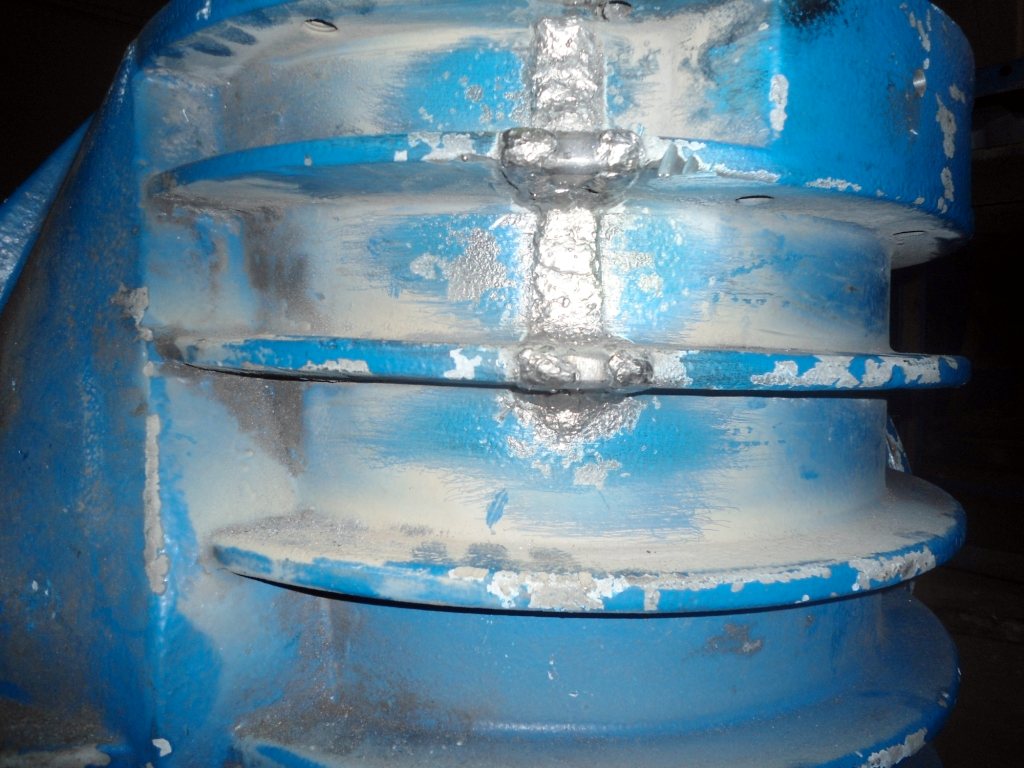
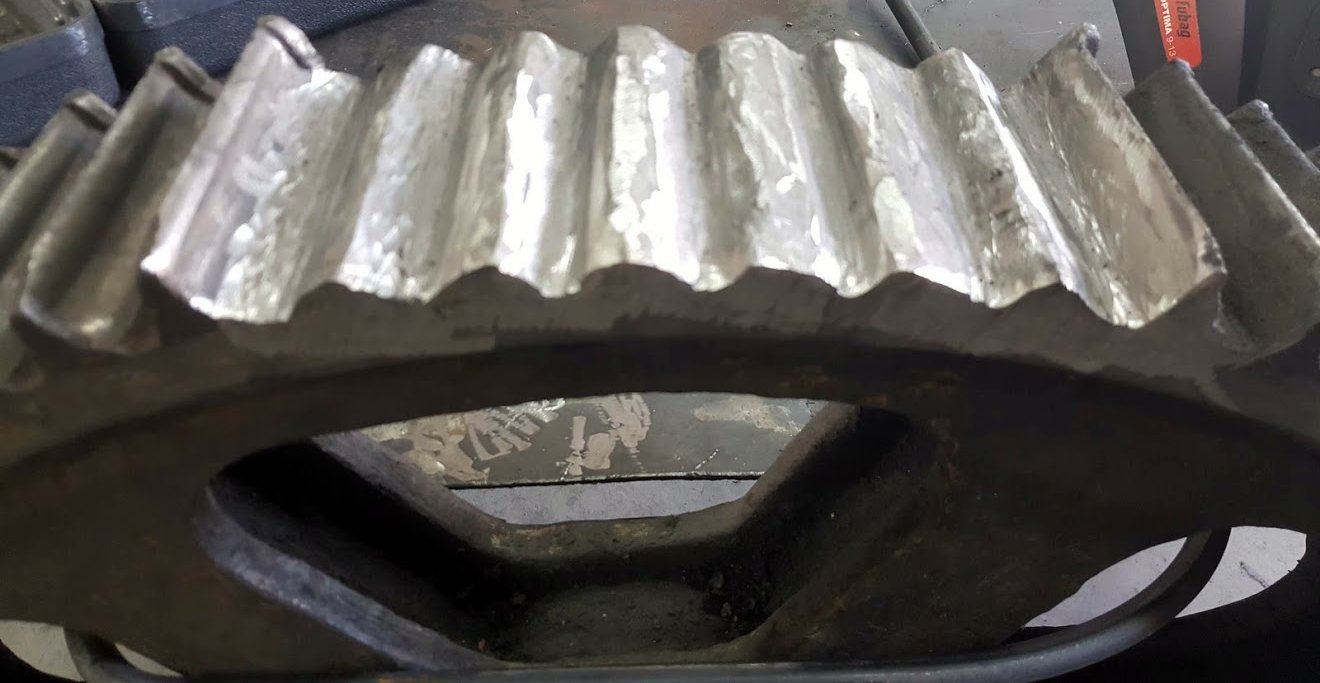
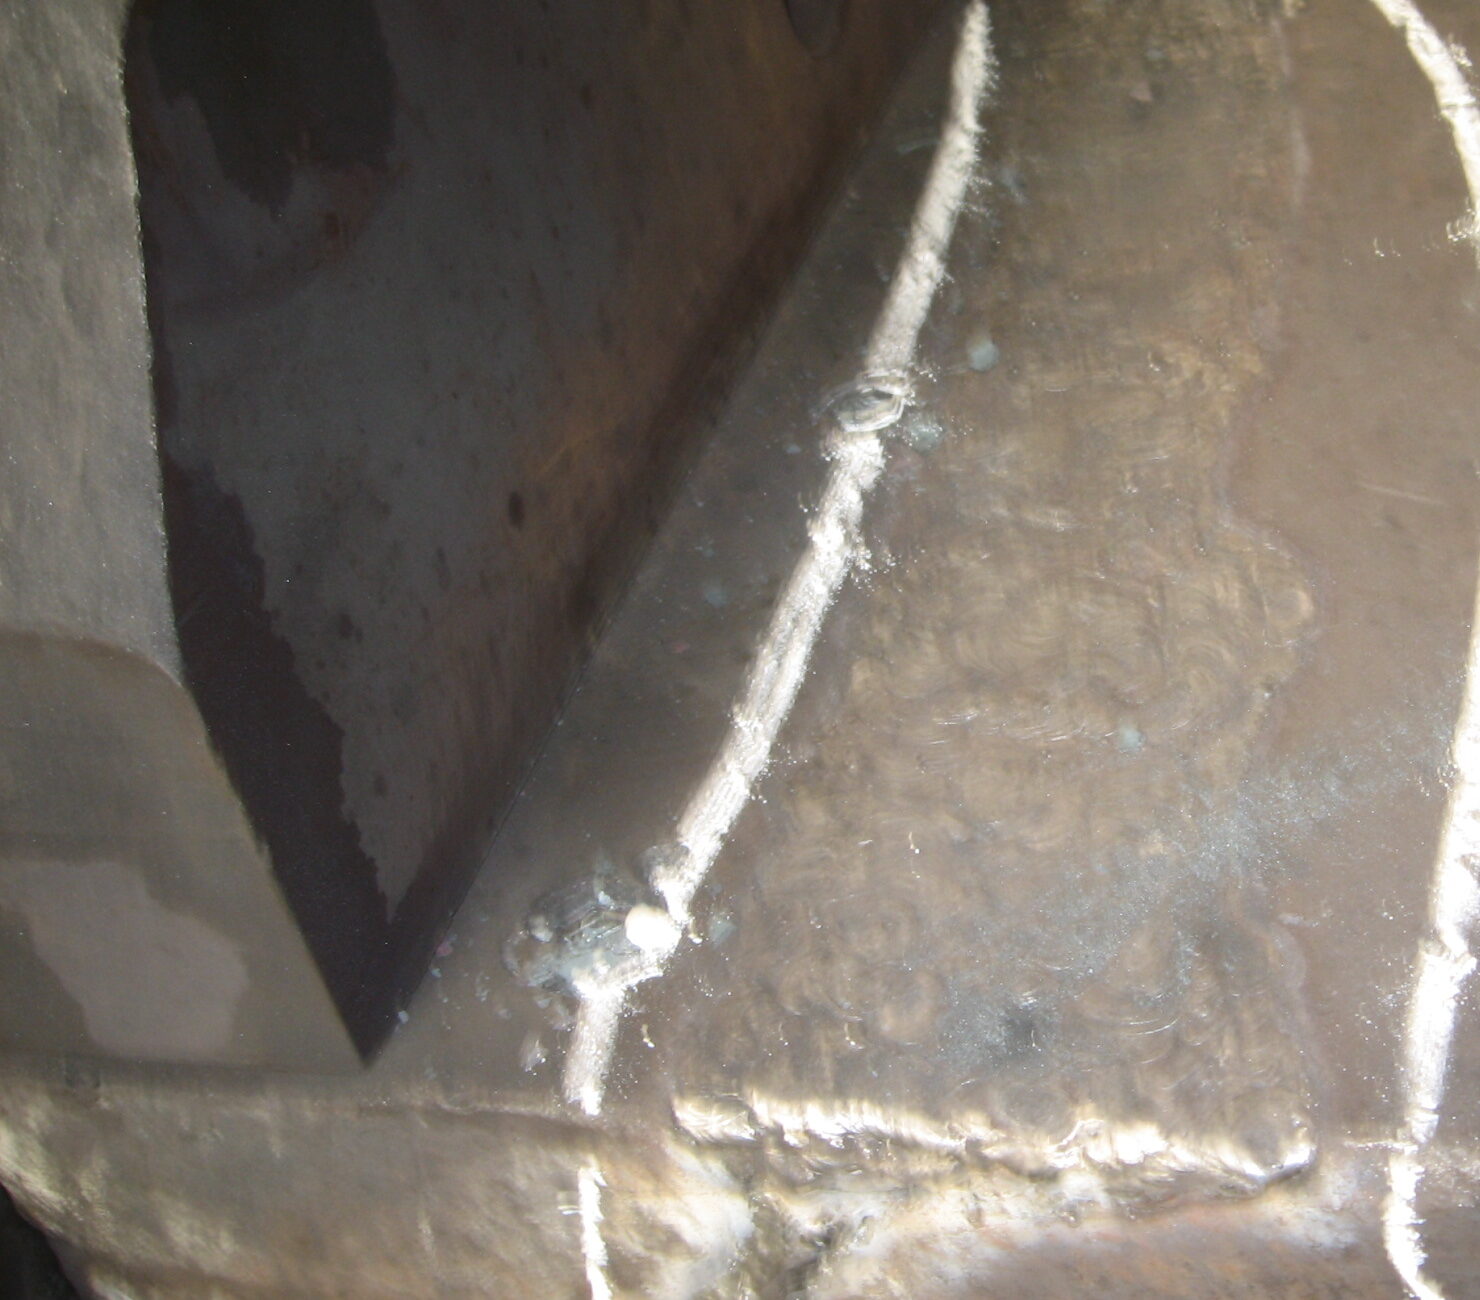
Отколотые куски чугунного корпуса редуктора: приварка на место электродом AWG 5545 без разборки
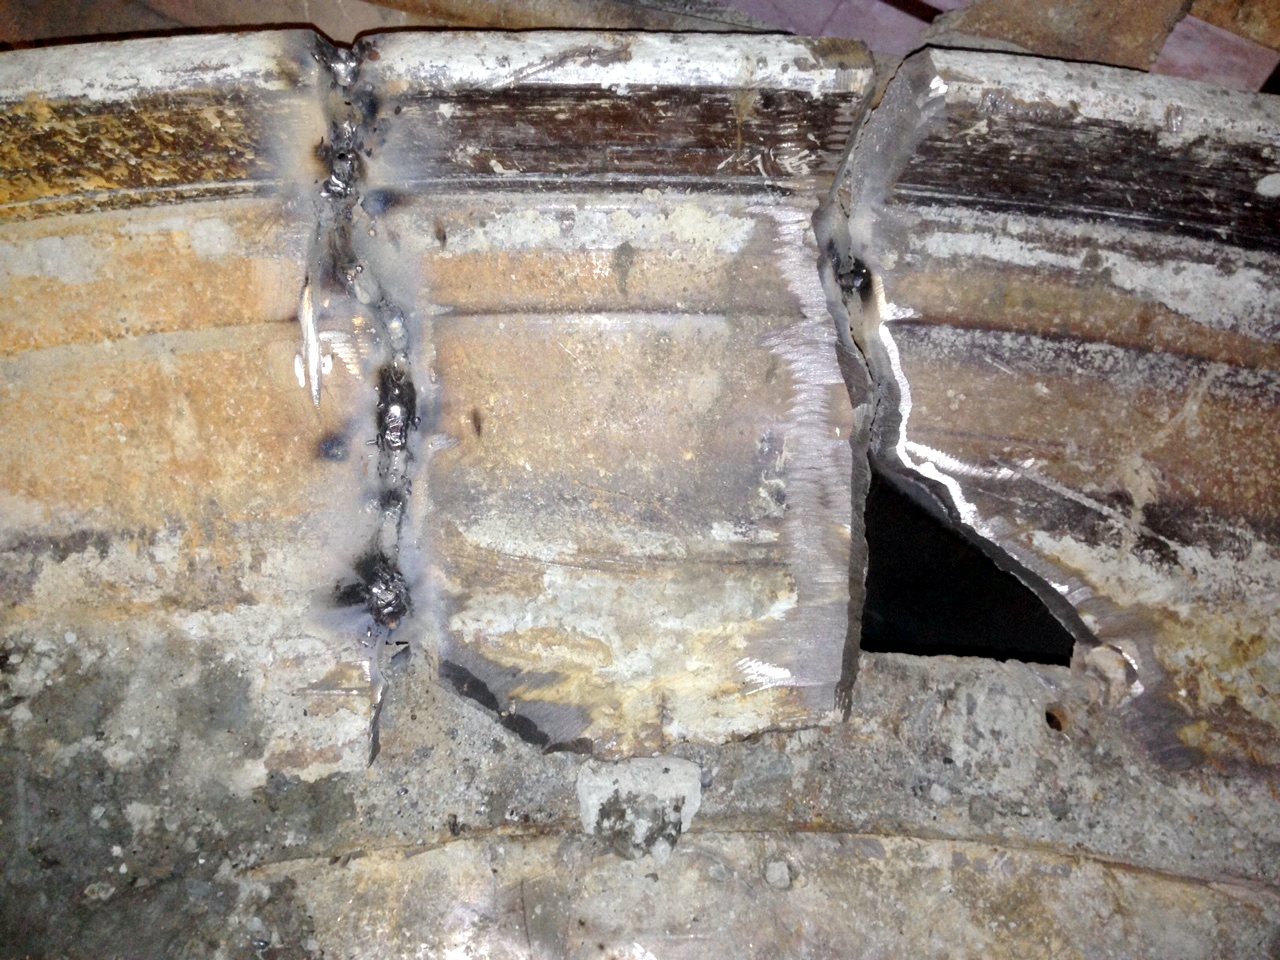
Отколотые фрагменты корпуса редуктора из серого чугуна толщиной 50 мм приварили на место электродом AWG 5545 без подогрева и без разборки узла. Сварка заняла 5 часов, экономия по сравнению с заменой корпуса — 470 тыс. руб.
Коротко
- Деталь
- корпус редуктора привода чаши бегунов (смесительное оборудование производства керамического кирпича)
- Основной металл
- серый чугун, толщина стенки 50 мм
- Дефект
- трещины, отколотые куски корпуса
- Материал
- AWG 5545, Ø4 мм
- Режим
- постоянный ток обратной полярности, 120 А, нижнее положение; бытовой инверторный источник
- Способ
- холодная сварка чугуна: приварка отколотых фрагментов к корпусу без разборки узла
- Срок
- 5 часов сварки
- Экономия
- 470 000 руб.
Ситуация
На производстве керамического кирпича разрушился корпус редуктора привода чаши бегунов: по стенке пошли трещины, часть стенки откололась кусками. Корпус — серый чугун, толщина стенки 50 мм.
Замена корпуса означала покупку нового узла и длительную разборку оборудования.
Технология
- Подготовка отколотых фрагментов и кромок корпуса: зачистка до чистого металла, разделка трещин.
- Установка фрагментов на место и фиксация.
- Сварка электродом AWG 5545 Ø4 мм на токе 120 А, постоянный ток обратной полярности, нижнее положение. Без предварительного подогрева.
Корпус не разбирали — ремонт выполнен на месте.
Контроль и результат
Визуальный и измерительный контроль: дефектов не выявлено. Дуга горела стабильно, сварка всех фрагментов заняла 5 часов. Корпус возвращён в работу.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Стоимость | сварочные материалы и работа своими силами | экономия 470 000 руб. против замены |
| Срок | 5 часов сварки, без разборки | покупка корпуса и разборка узла |
Примечание технолога
Приварка крупных отколотых фрагментов к массивной чугунной стенке — самая напряжённая схема холодной сварки: шов с двух сторон зажат жёстким металлом. Никель-железный металл AWG 5545 пластичен и компенсирует усадку, не отрывая зону сплавления от чугуна. Режим — короткие участки с проковкой и без перегрева: на толщине 50 мм местный перегрев быстрее всего приводит к трещине рядом со швом.
Фото
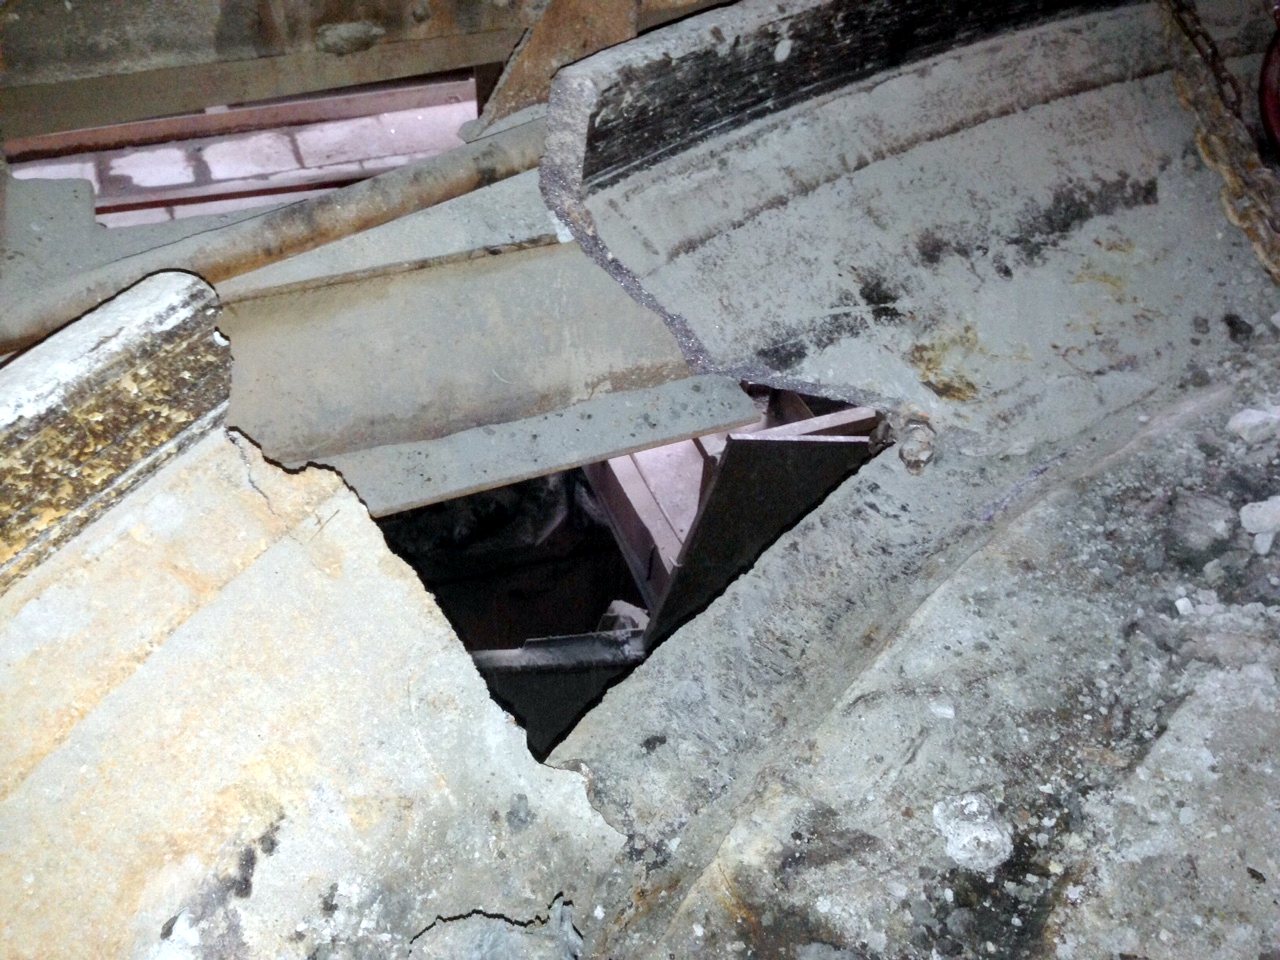
Материалы AWG в этом ремонте
Чек-лист: холодная сварка чугуна — Одна страница А4: подготовка, режимы, проковка, стоп-лист ошибок.