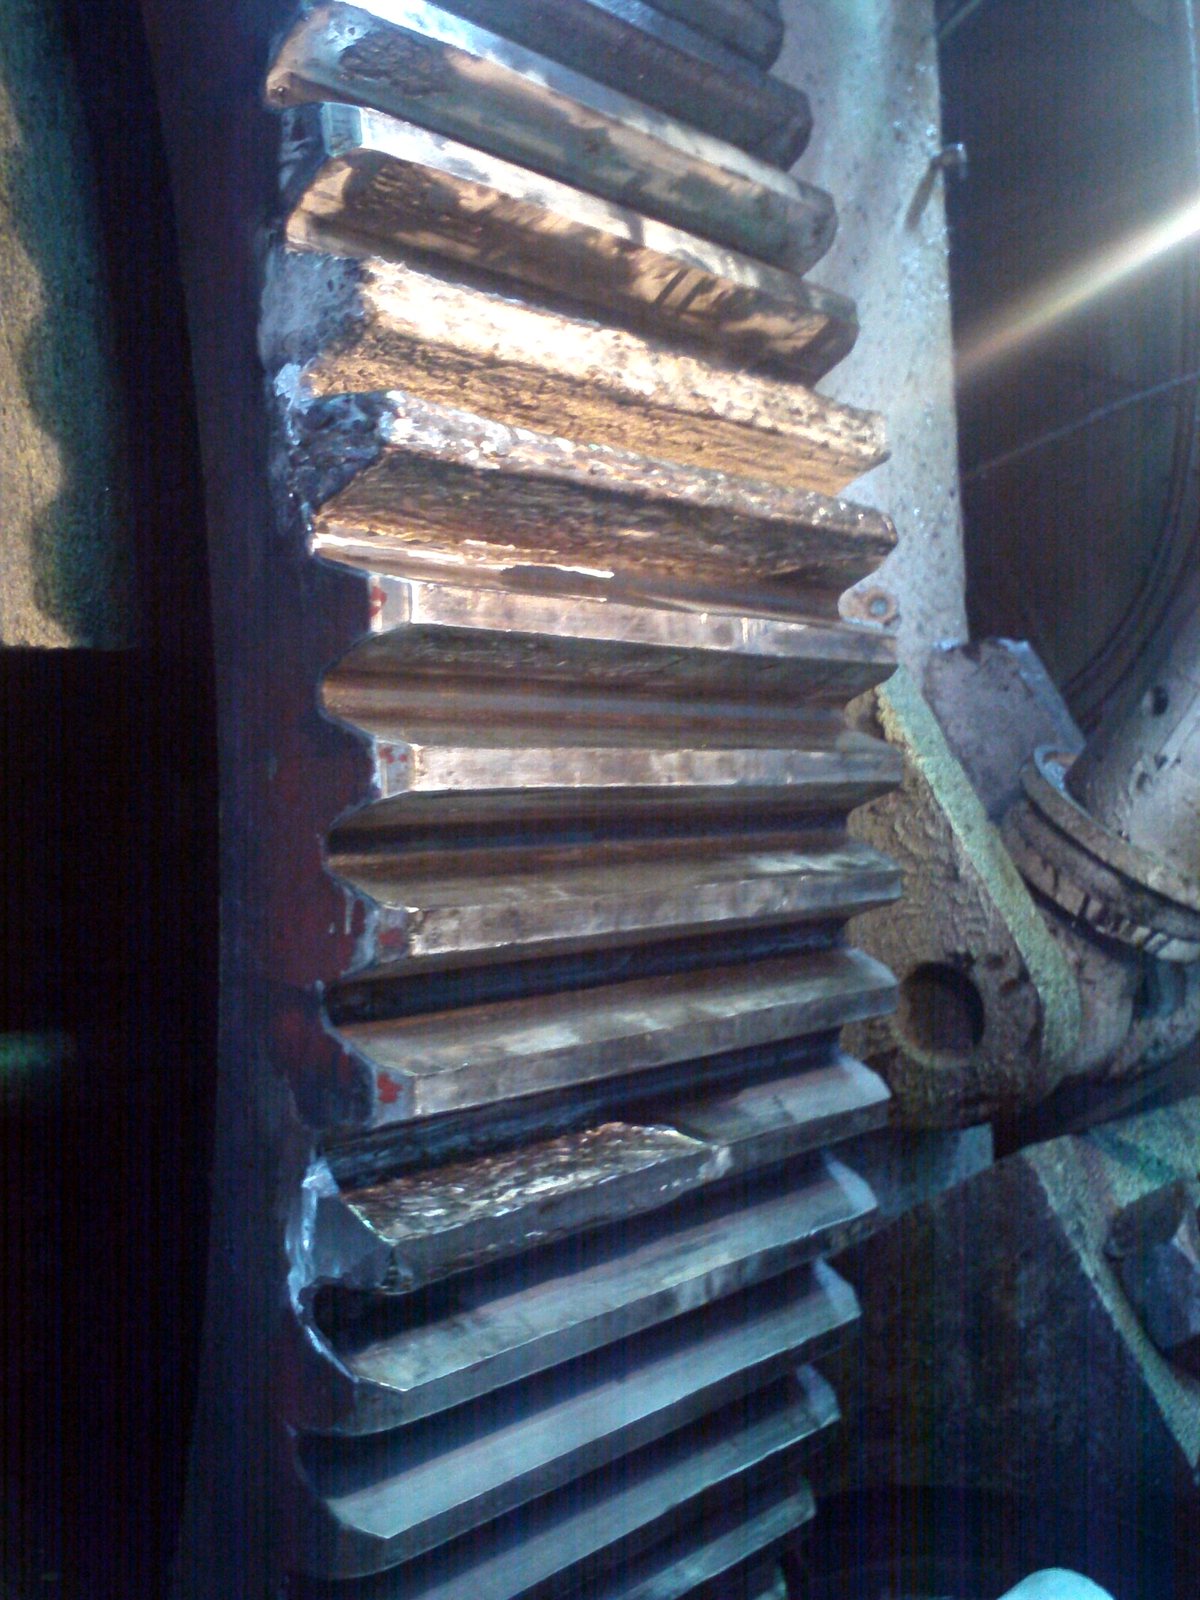
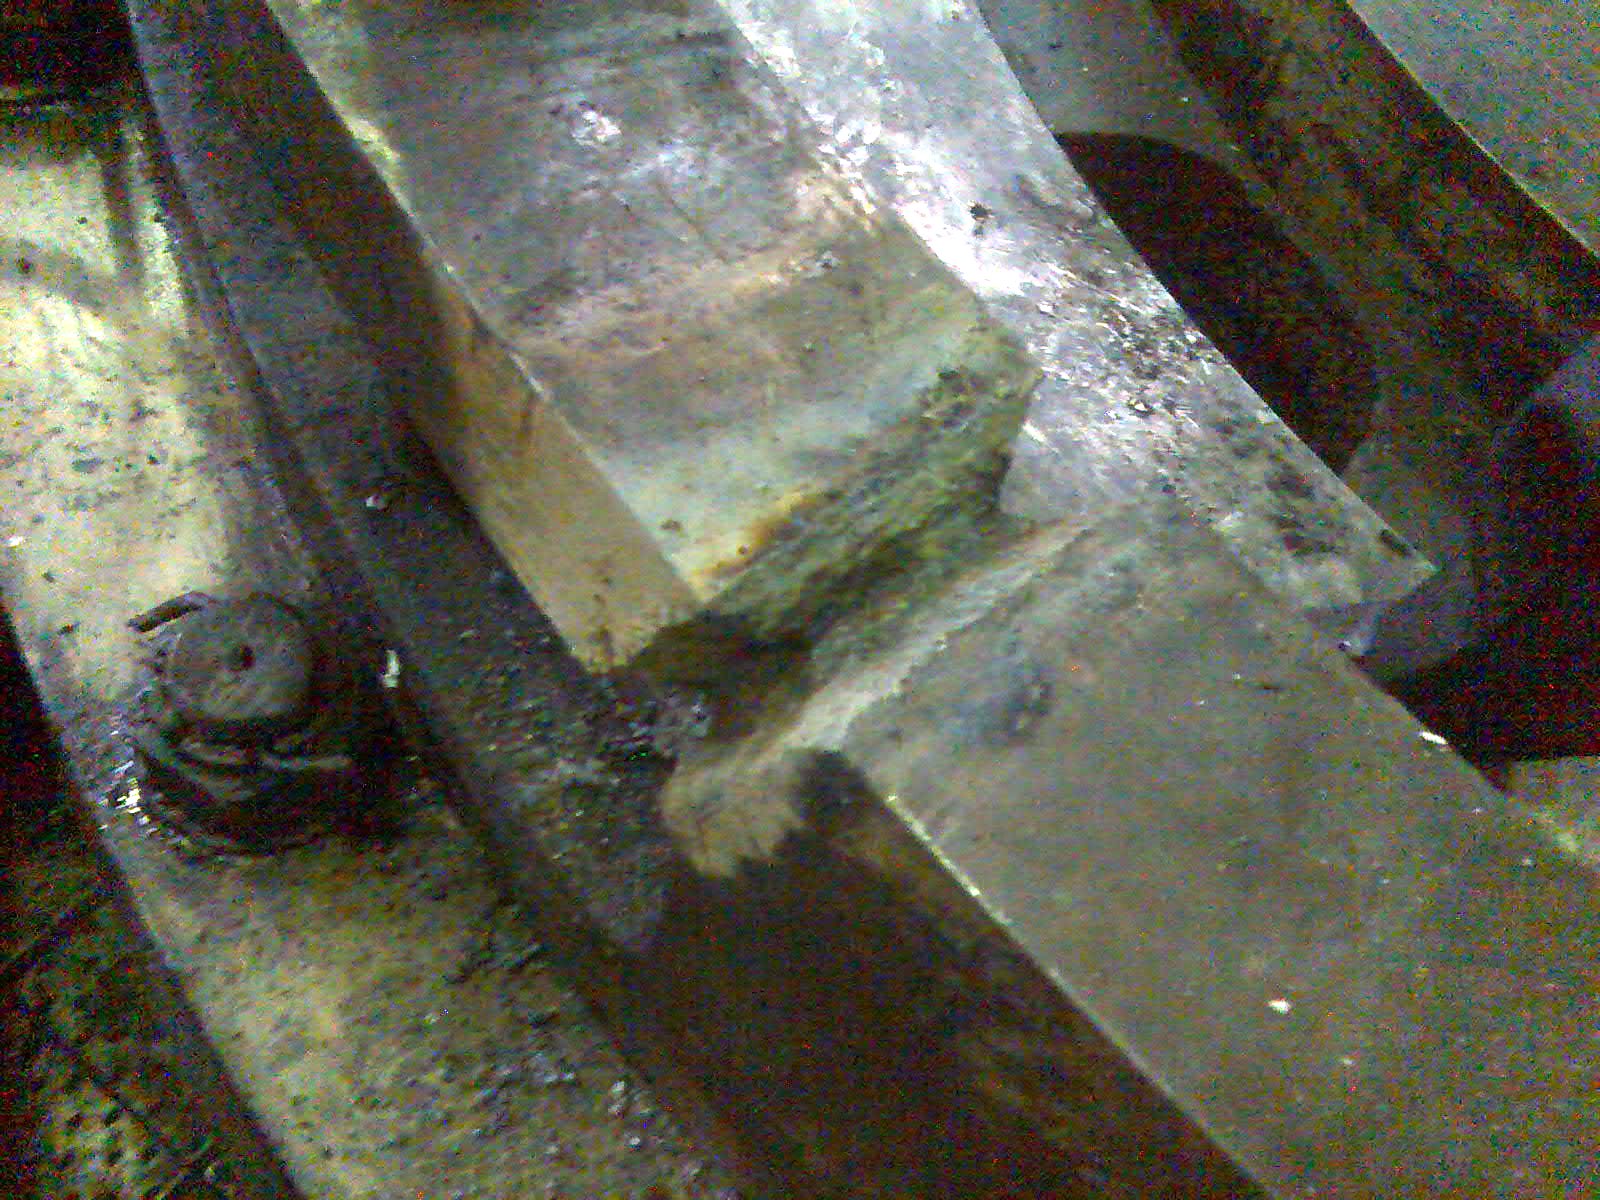
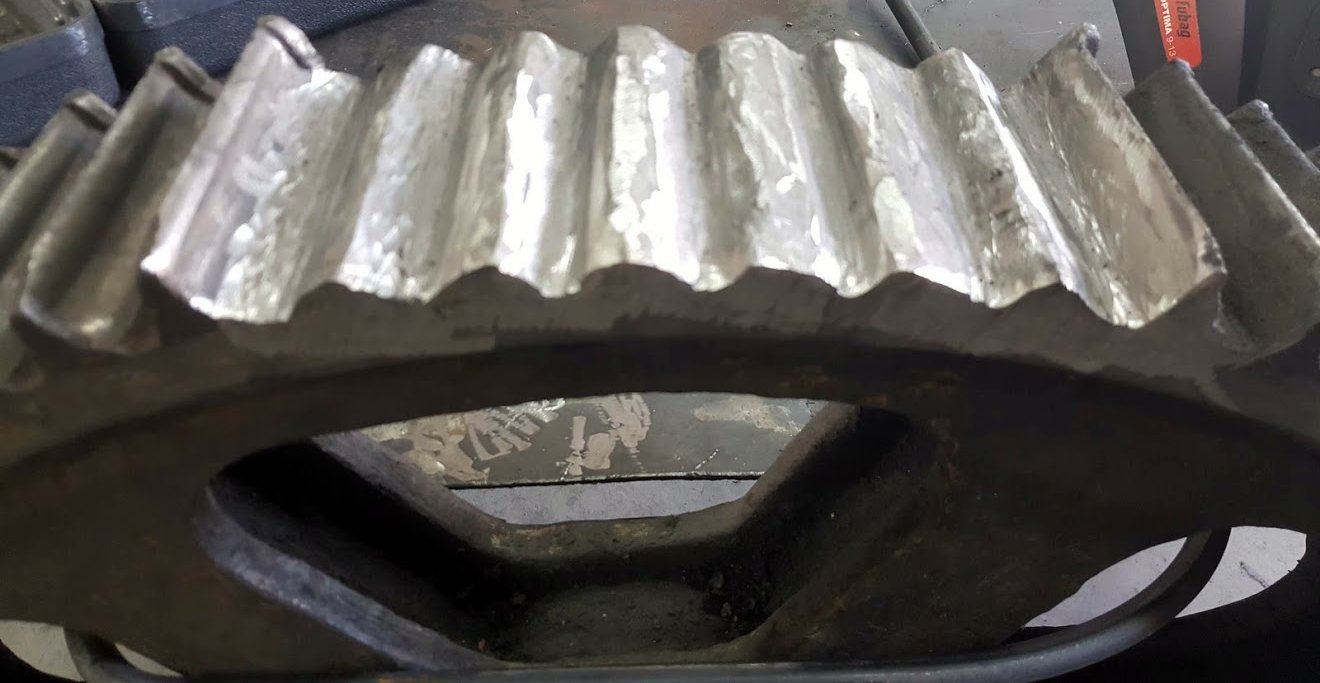
Шесть выломанных зубьев чугунной шестерни: наплавка электродом AWG 5545
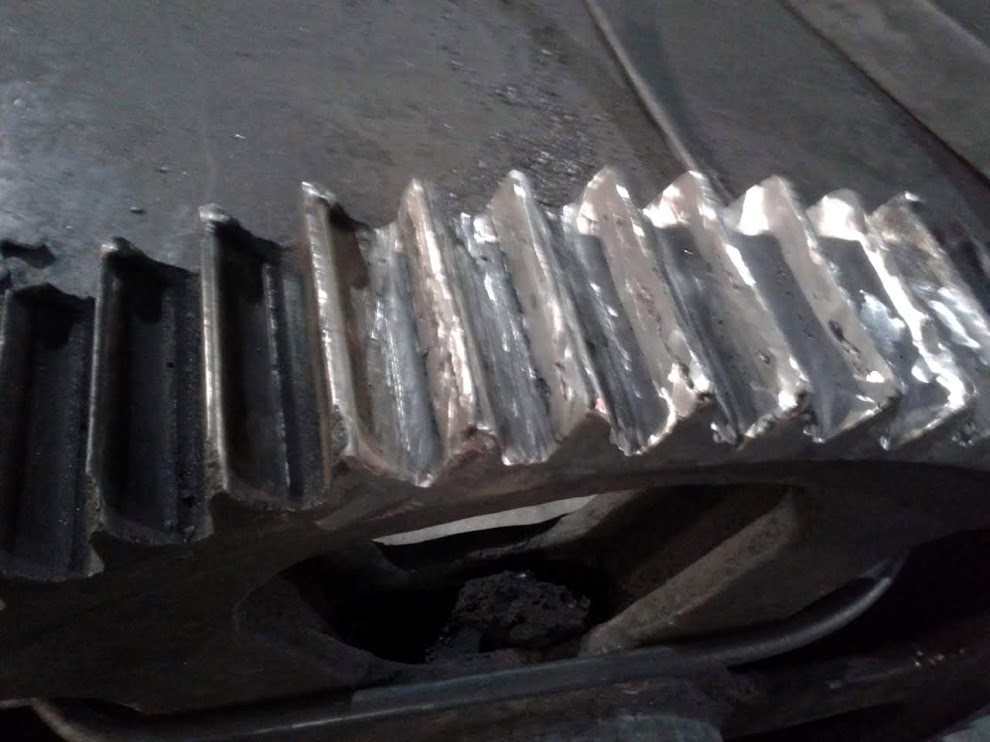
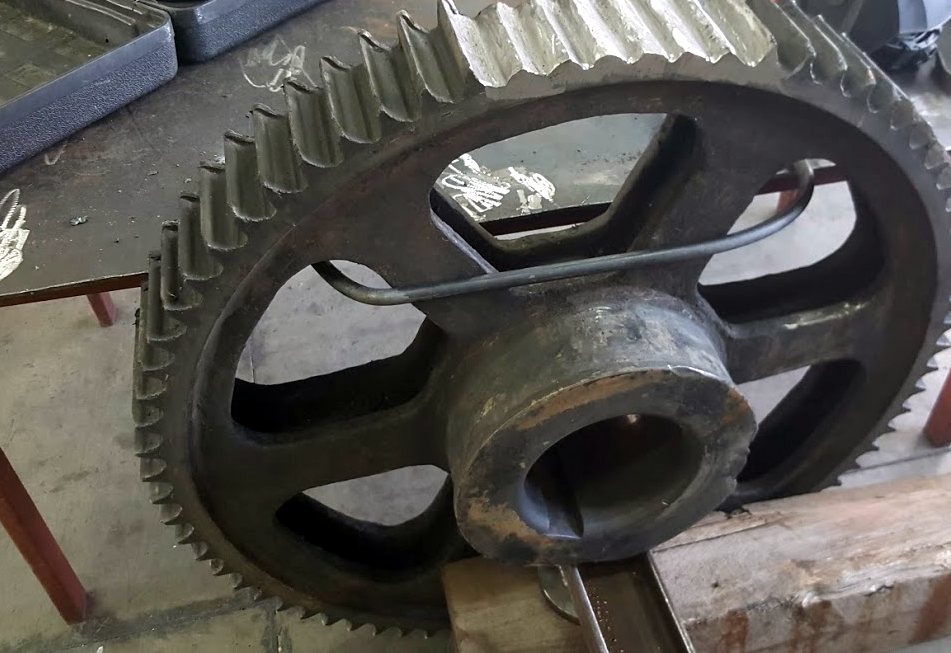
Шесть выломанных подряд зубьев чугунной шестерни восстановили наплавкой электродом AWG 5545 короткими проходами с проковкой и контролем температуры. Ремонт — 3 дня и 2 % стоимости новой шестерни; новую пришлось бы ждать несколько месяцев.
Коротко
- Деталь
- шестерня привода
- Основной металл
- чугун
- Дефект
- выломано 6 зубьев подряд
- Материал
- AWG 5545, Ø3,2 мм
- Режим
- 85 А, бытовой инвертор от сети 220 В
- Способ
- наплавка короткими проходами с проковкой, без подогрева
- Срок
- 3 дня
- Стоимость ремонта
- 2 % стоимости новой шестерни
Ситуация
Во время работы у чугунной шестерни выломало шесть зубьев подряд. Новая шестерня — несколько месяцев ожидания.
Технология
- Обработка оснований выломанных зубьев: удаление участков, которые могут дать трещину при наплавке.
- Наплавка зубьев электродом AWG 5545 Ø3,2 мм на токе 85 А короткими проходами.
- Проковка каждого прохода и контроль температуры детали — чугун не перегревается.
- Шлак и поры, вышедшие на поверхность в первом проходе, удаляются; при повторном проходе дефект не повторяется.
Для ремонта хватило бытового инверторного источника от сети 220 В.
Результат
Профиль шести зубьев восстановлен за 3 дня. Стоимость ремонта — 2 % цены новой шестерни.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Срок | 3 дня | несколько месяцев |
| Стоимость | 2 % от цены новой | 100 % |
Примечание технолога
Первый проход по чугуну, проработавшему в масле и грязи, почти всегда «вытягивает» на поверхность шлак и газы: это не брак электрода, а очистка основного металла. Такой слой зачищают и перекрывают. AWG 5545 даёт пластичный никель-железный металл, который компенсирует усадку и не отрывается от хрупкого основания — при условии коротких проходов, проковки и без перегрева детали.
Фото
Материалы AWG в этом ремонте
Чек-лист: холодная сварка чугуна — Одна страница А4: подготовка, режимы, проковка, стоп-лист ошибок.