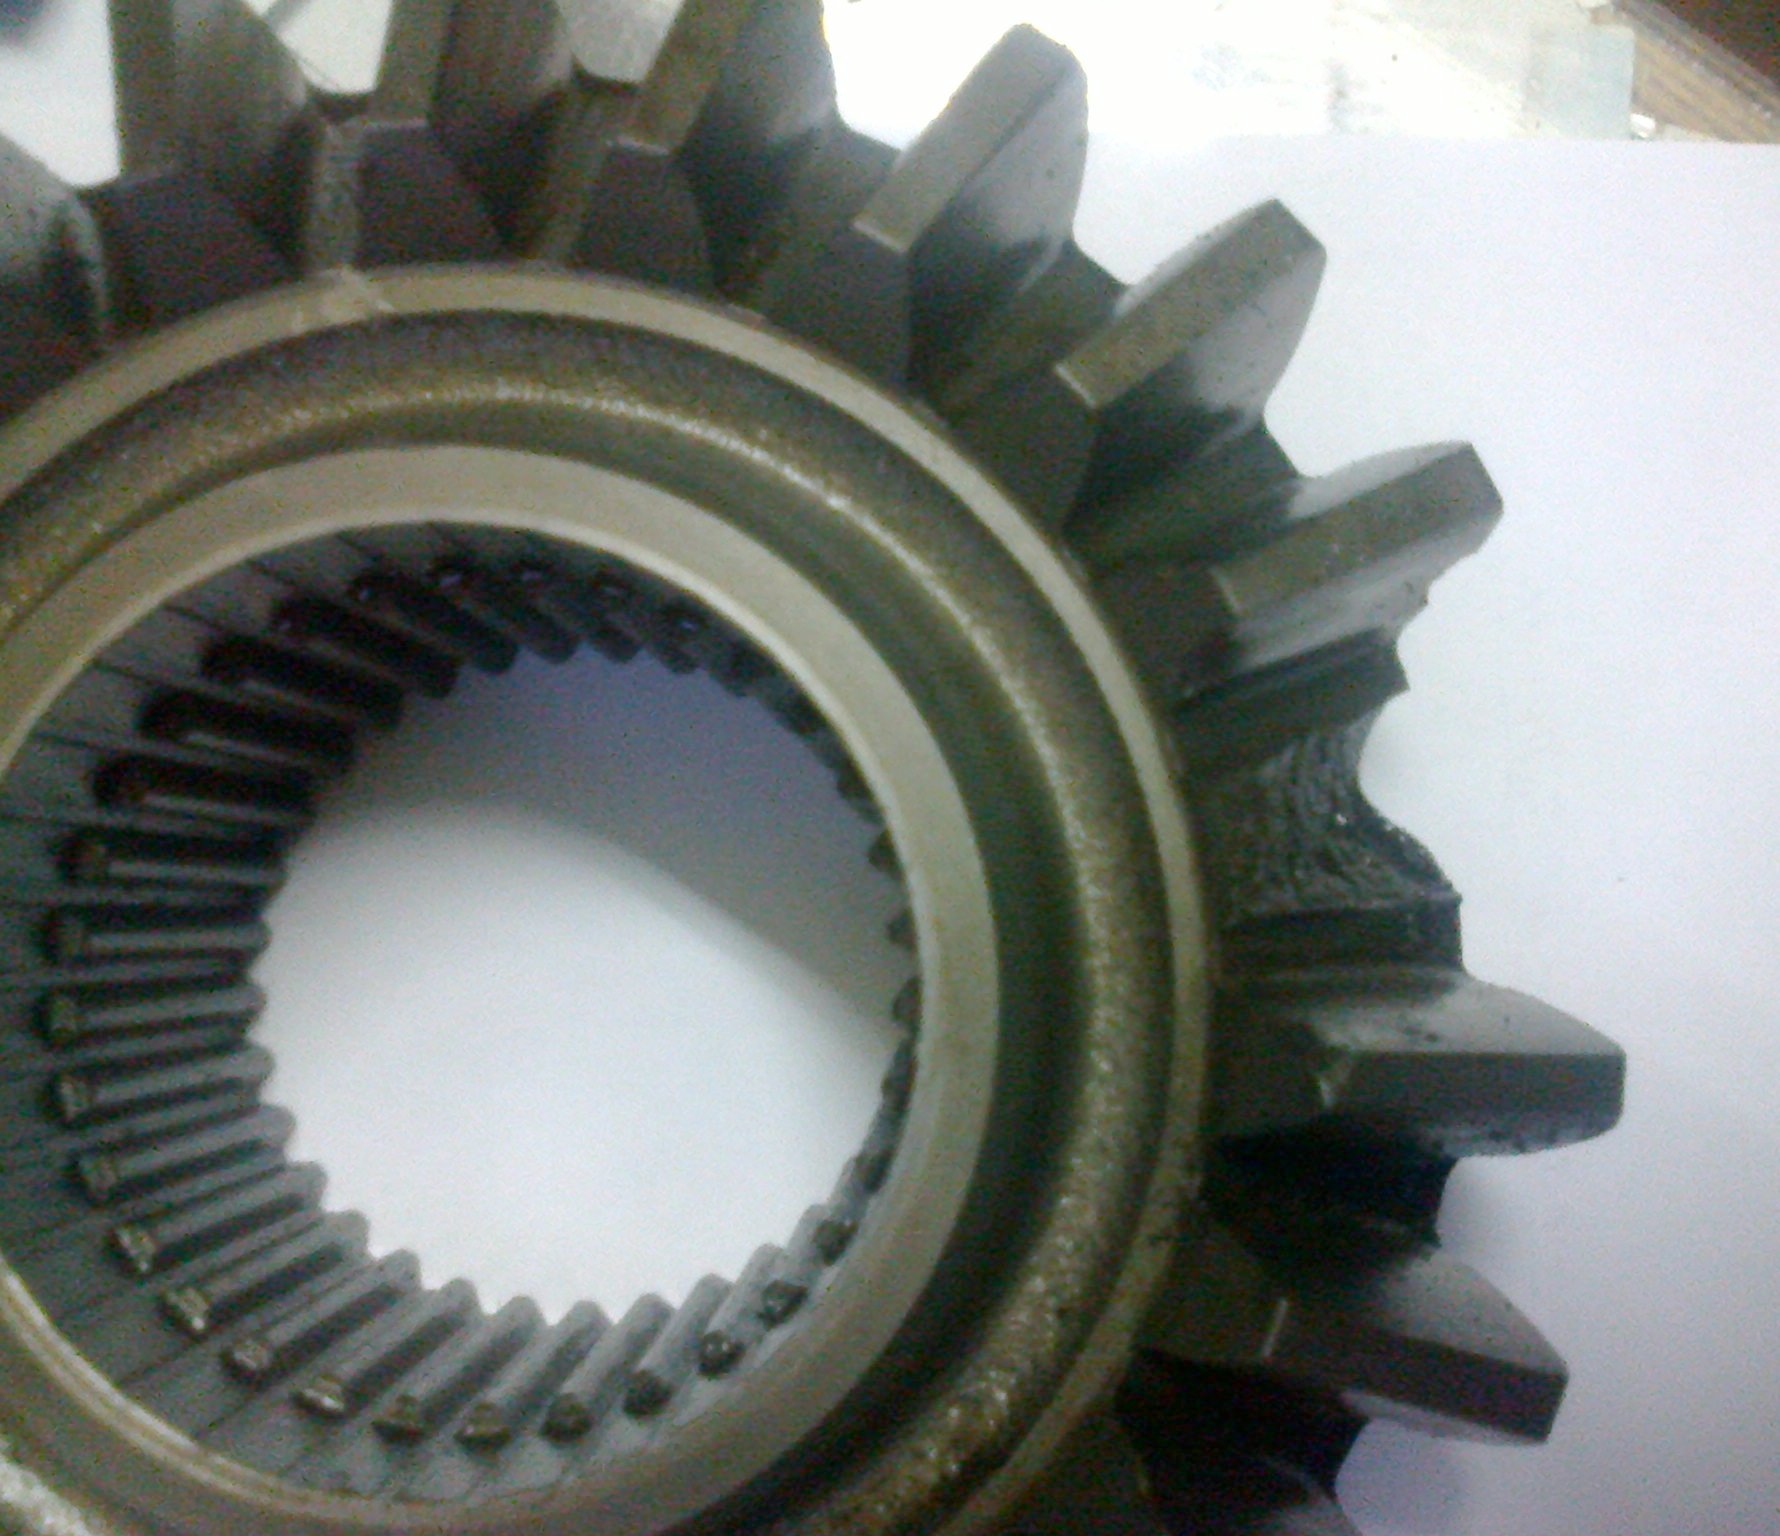
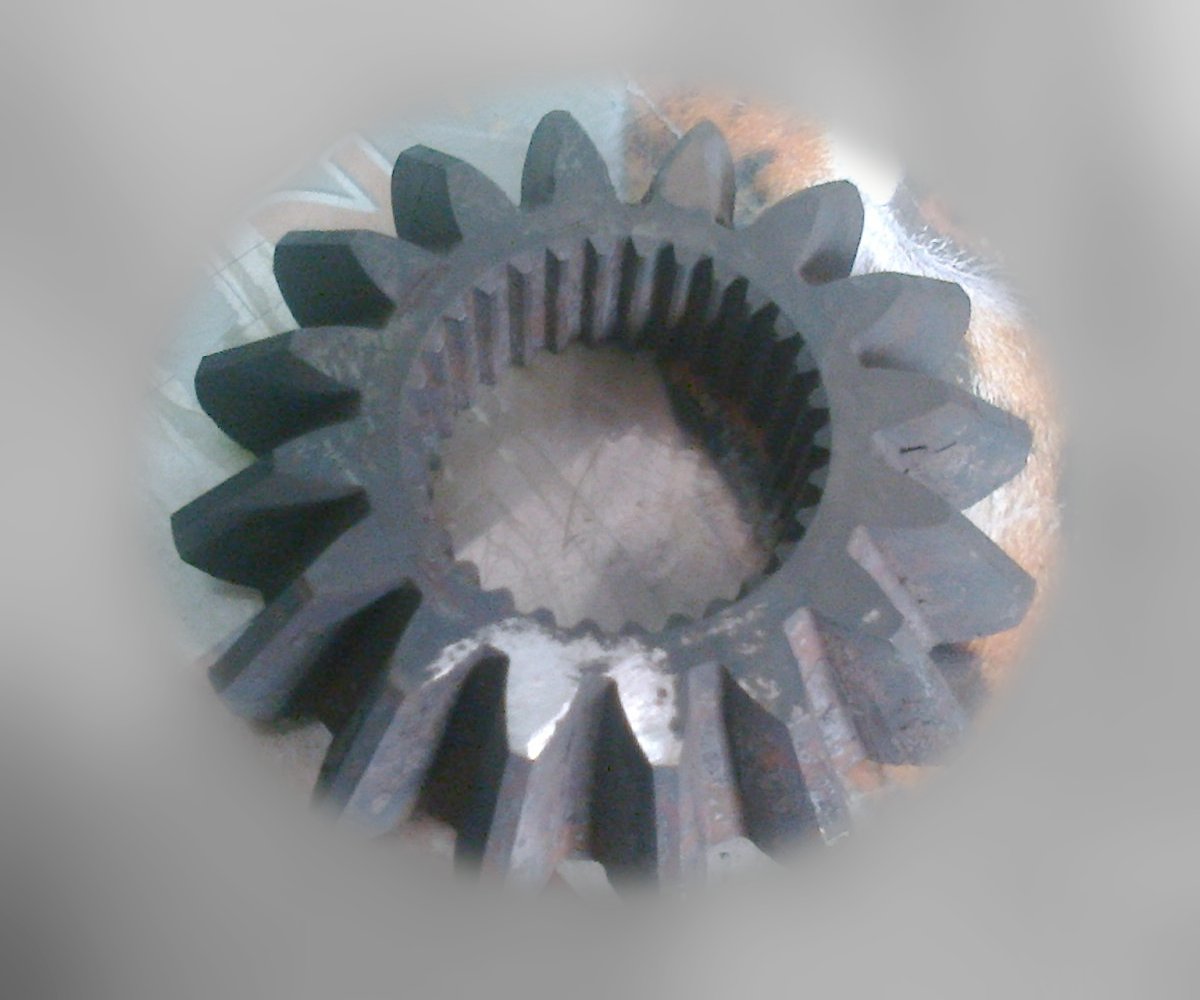
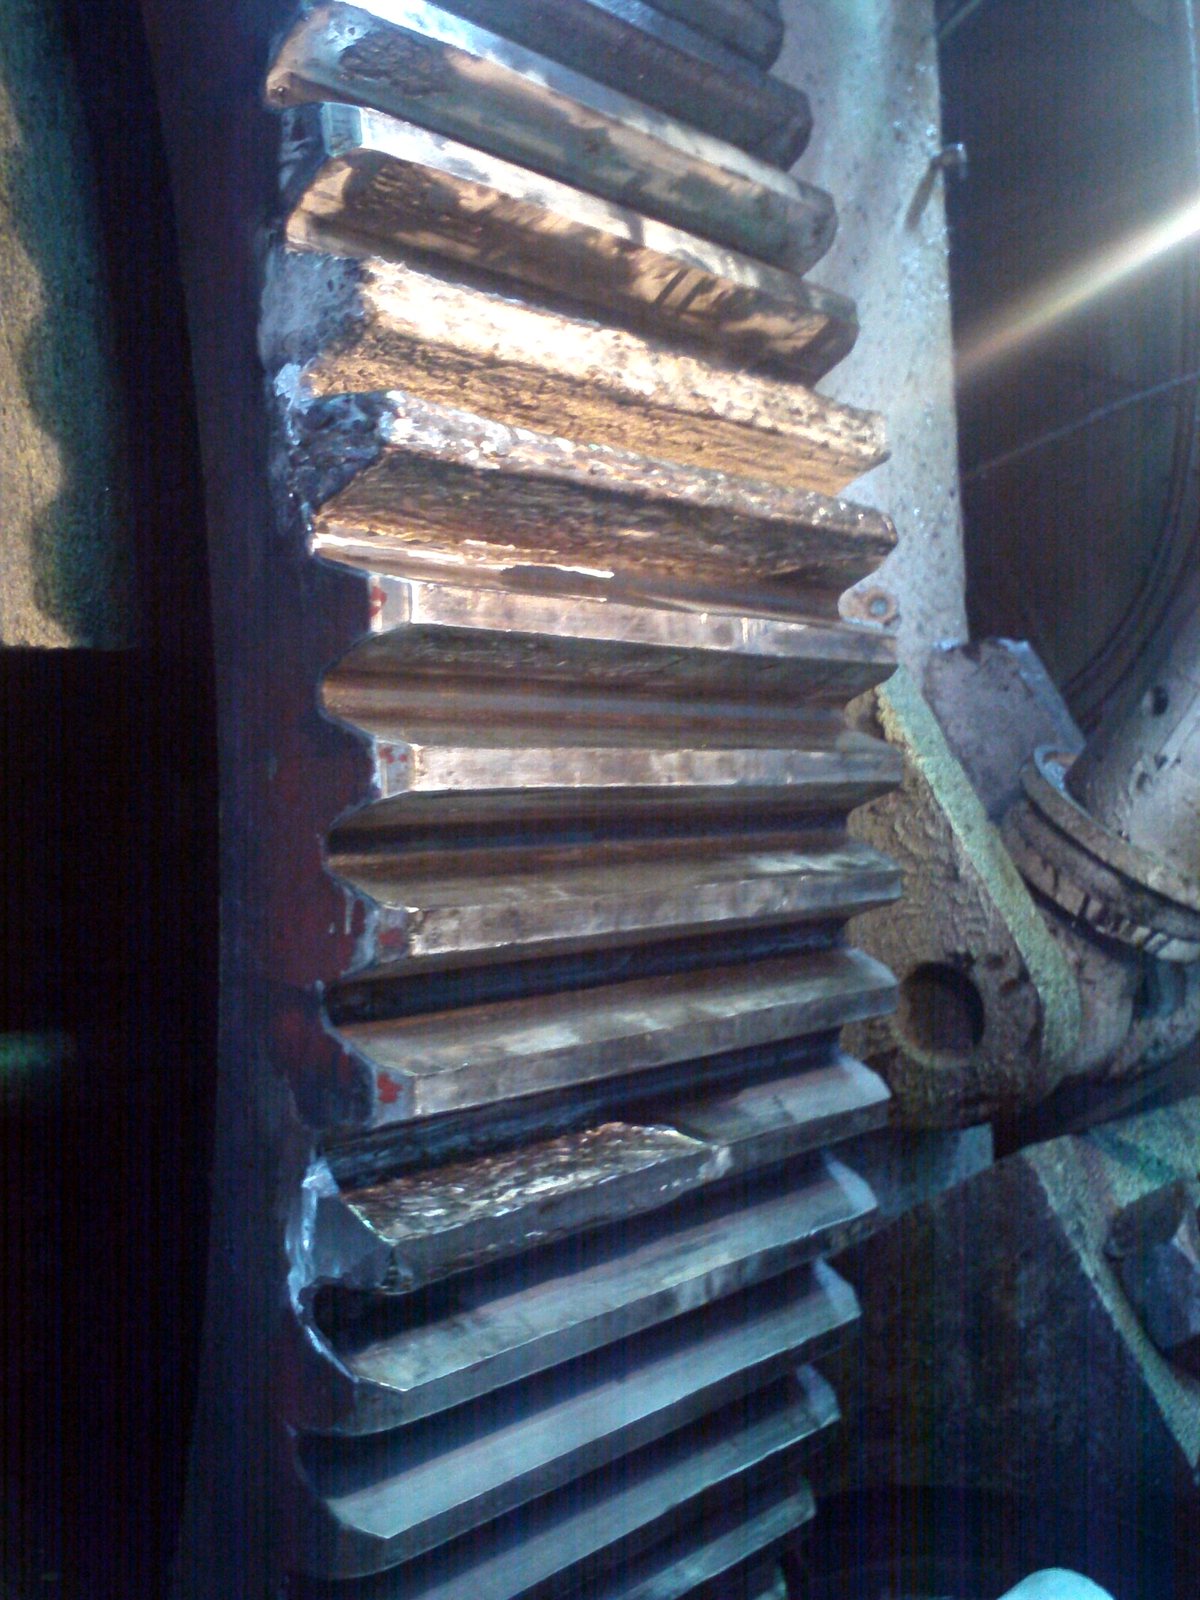
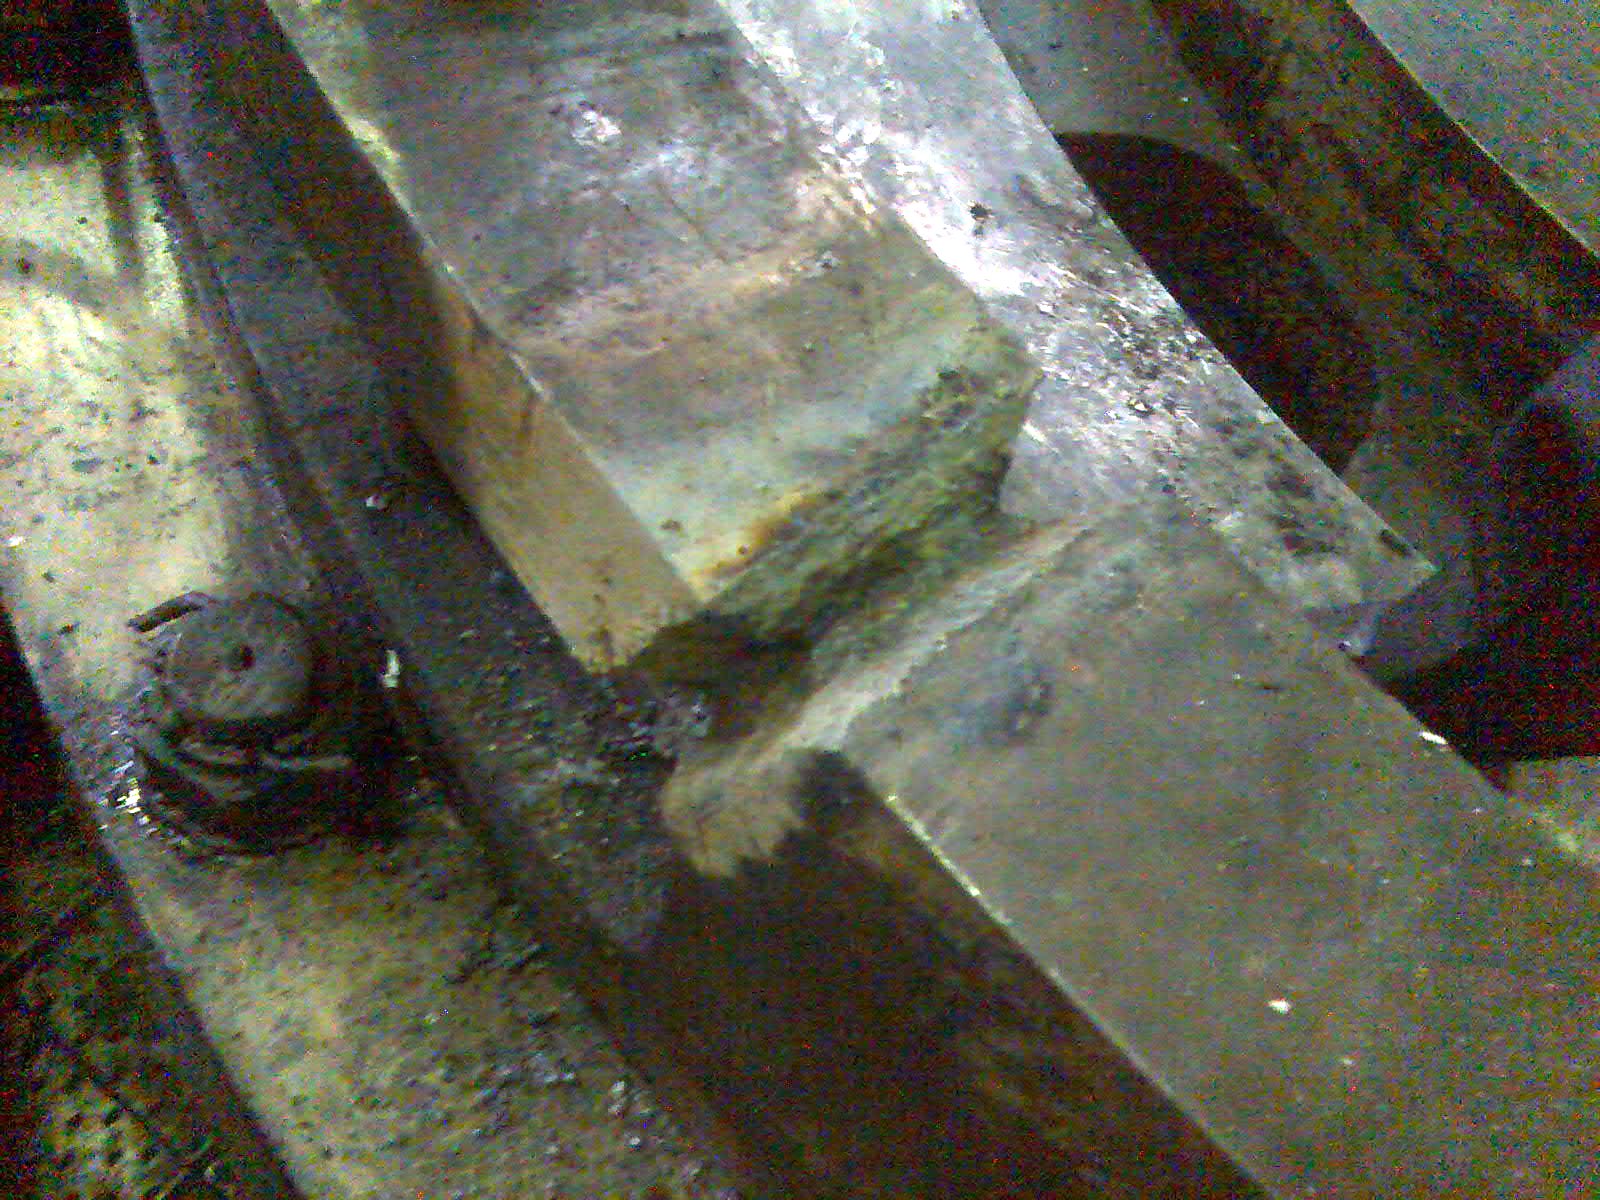
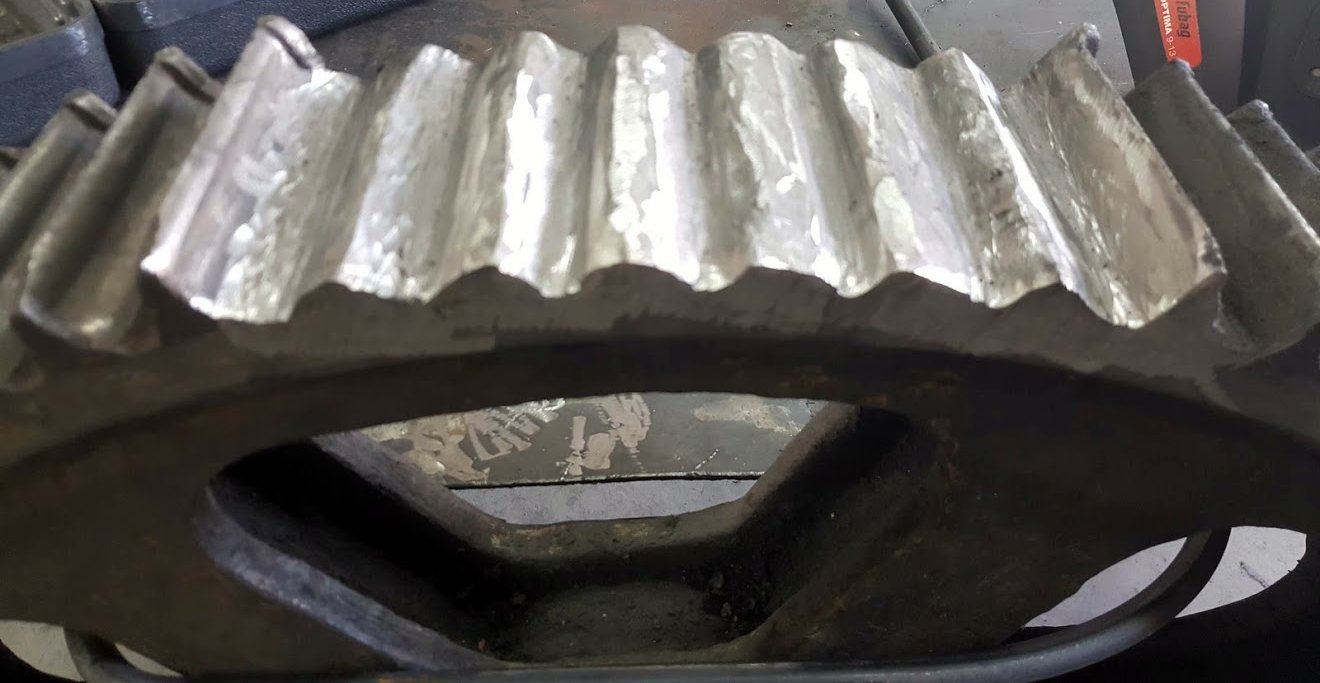
Разрушенные зубья конической шестерни заднего моста прицепа: подслой AWG ROST 330 и наплавка AWG KAIT 60T
Разрушенные зубья термообработанной конической шестерни заднего моста зернового прицепа восстановили наплавкой: подслой электродом AWG ROST 330 не менее чем в 2 слоя, затем рабочий слой AWG KAIT 60T, отпуск, механическая обработка и закалка. Материалы обошлись в 10 тыс. руб., новая шестерня стоит 120 тыс. руб.
Коротко
- Деталь
- коническая шестерня заднего моста зернового прицепа
- Основной металл
- сталь неизвестной марки, термообработанная
- Дефект
- разрушение зубьев
- Материалы
- подслой AWG ROST 330 (не менее 2 слоёв) + рабочий слой AWG KAIT 60T
- Способ
- наплавка; после неё отпуск, механическая обработка, закалка
- Результат
- шестерня восстановлена; материалы — 10 тыс. руб. против 120 тыс. руб. за новую
Ситуация
На сельскохозяйственном предприятии полного цикла — от выращивания кормов до мясомолочной продукции — у зернового прицепа разрушились зубья конической шестерни заднего моста. Марка стали шестерни неизвестна, деталь термообработана. Новая шестерня стоит 120 тыс. руб.
Технология
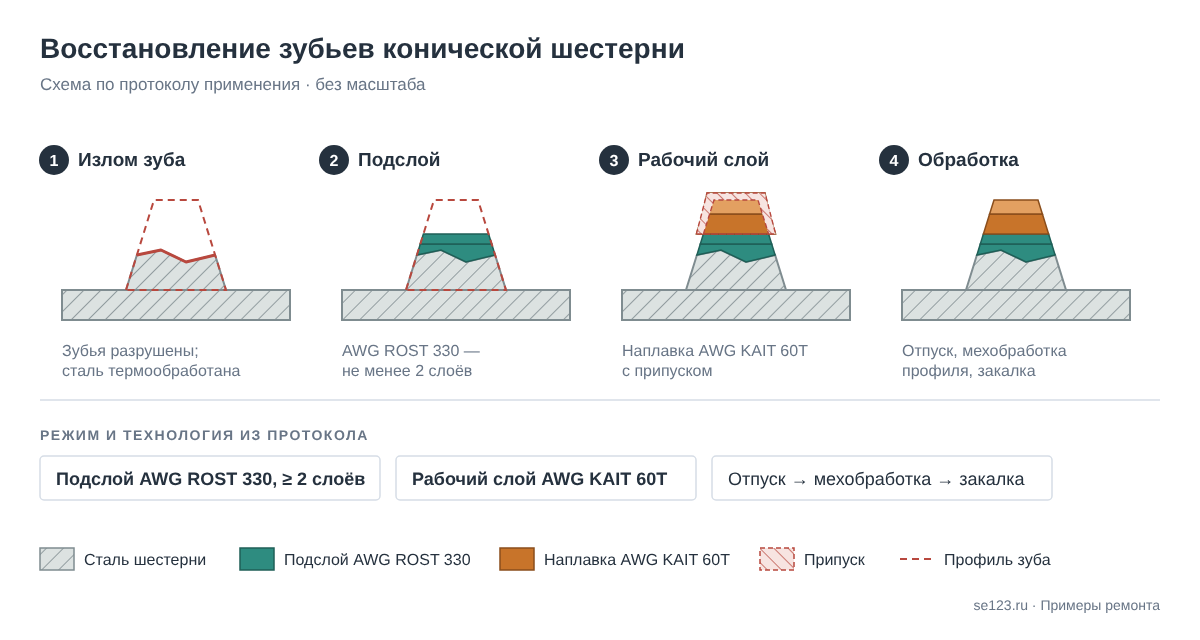
- Подслой электродом AWG ROST 330 — не менее 2 слоёв.
- Рабочий слой электродом AWG KAIT 60T.
- Отпуск.
- Механическая обработка профиля зубьев.
- Закалка.
Технологию предложили наши специалисты.
Результат
Шестерня восстановлена; новую покупать не понадобилось.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Стоимость | материалы — 10 000 руб. | новая шестерня — 120 000 руб. |
Примечание технолога
Термообработанная сталь неизвестной марки — трудная основа для твёрдой наплавки: твёрдый слой, положенный прямо на неё, легко даёт трещины по границе сплавления. Поэтому сначала идёт подслой.
AWG ROST 330 — аустенитно-марганцовистый (Cr-Ni-Mn) электрод для буферных и переходных слоёв под последующую твёрдую наплавку и для ремонта сталей неизвестной марки. Его металл пластичен и вязок (удлинение не менее 35 %, ударная вязкость не менее 78 Дж) и стоек к горячим и холодным трещинам. Два слоя нужны, чтобы рабочий слой лёг на металл подслоя, а не на зону, перемешанную с основой.
AWG KAIT 60T даёт рабочий слой твёрдостью 55–59 HRC со стойкостью к истиранию; на трещиноопасной основе для него и рекомендуется буферный подслой. Отпуск после наплавки снимает напряжения и позволяет обработать профиль зуба, а закалка возвращает поверхности рабочую твёрдость.
Схема ремонта
Фото