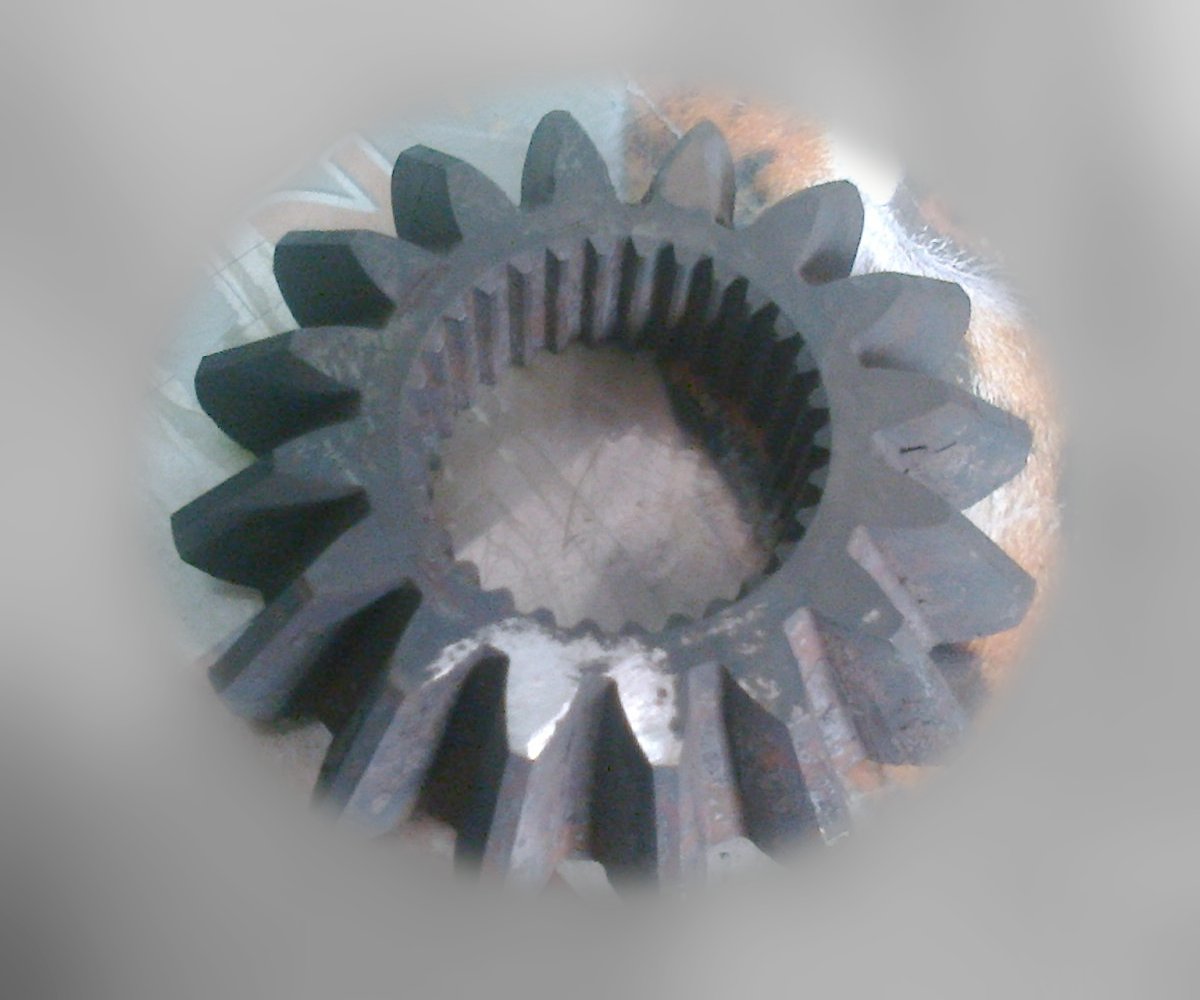
Трещины в зубчатом венце пресса Ø3770 мм из стали 45Л: ремонт электродом AWG 425 без подогрева
Усталостные трещины в литом венце из стали 45Л заварили электродом AWG 425 без предварительного подогрева — подогреть узел массой более 16 т было технически невозможно. Весь цикл с демонтажом и монтажом занял 6 рабочих дней.
Коротко
- Деталь
- зубчатый венец кривошипного горячештамповочного пресса усилием 12 500 тс, Ø3770 мм, масса 5,9 т
- Основной металл
- сталь 45Л (литьё)
- Дефект
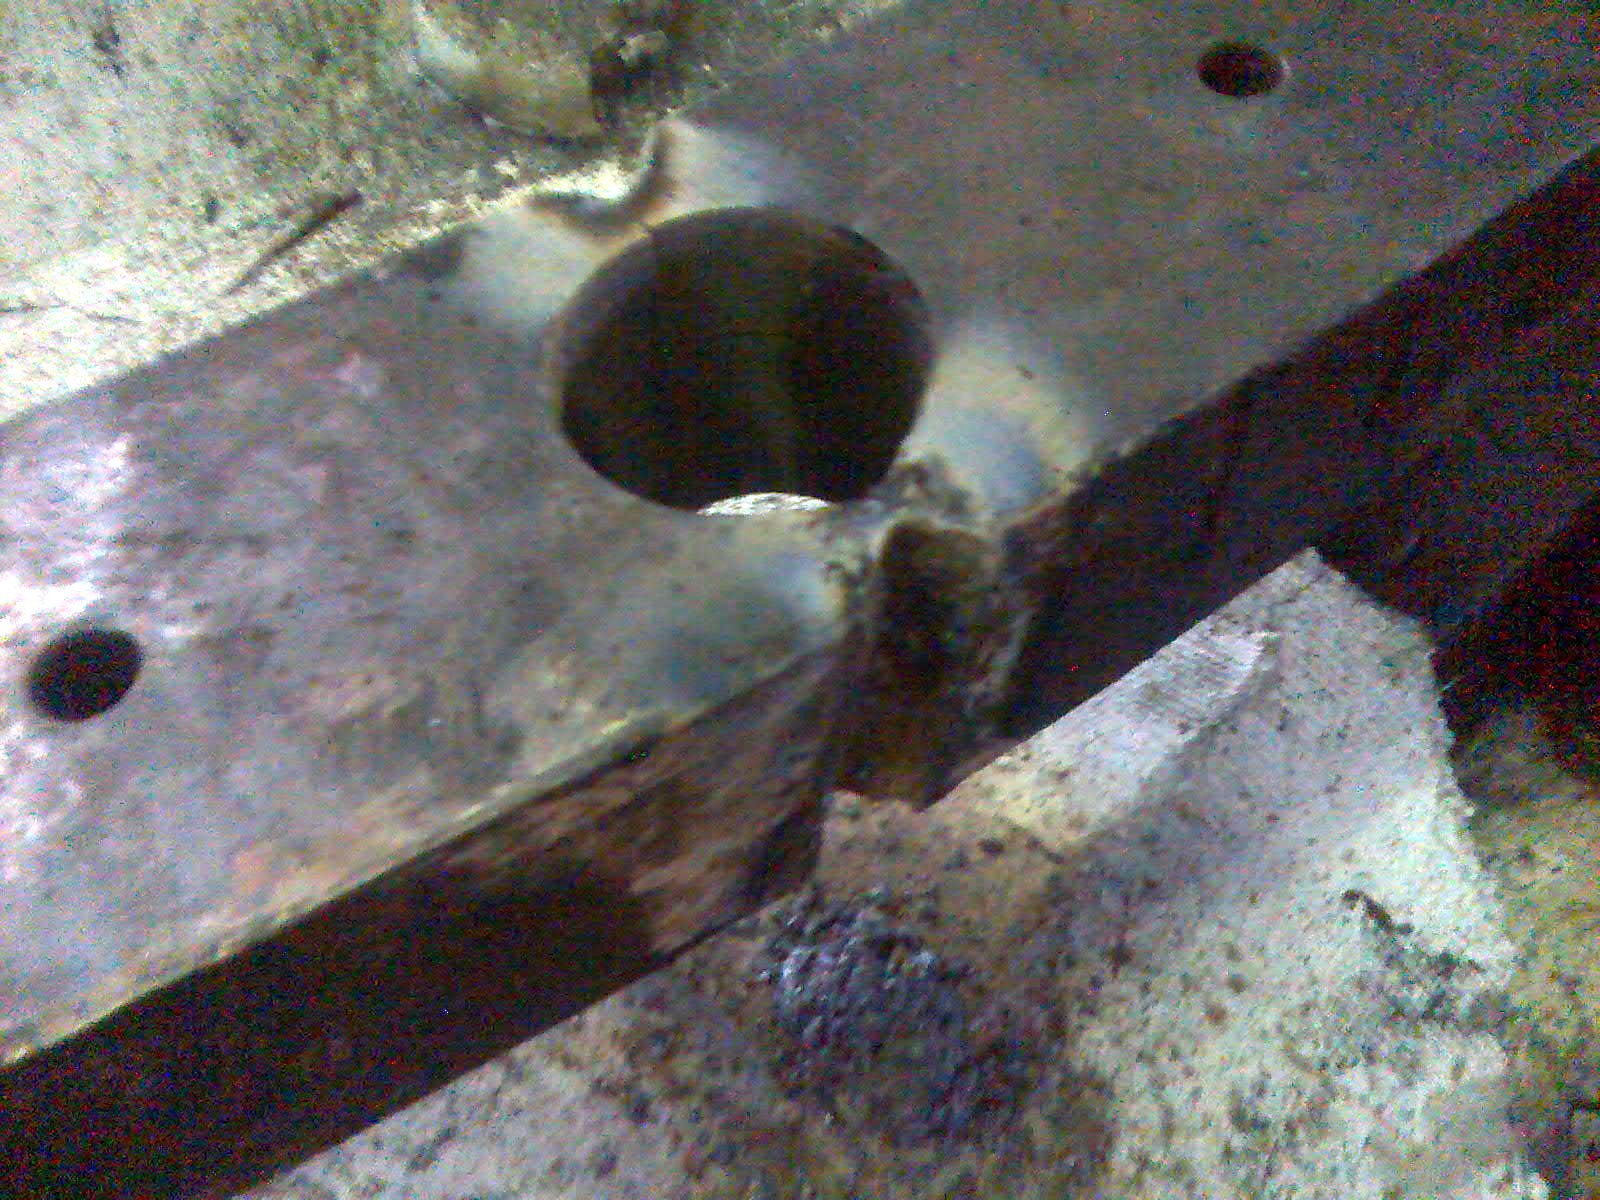
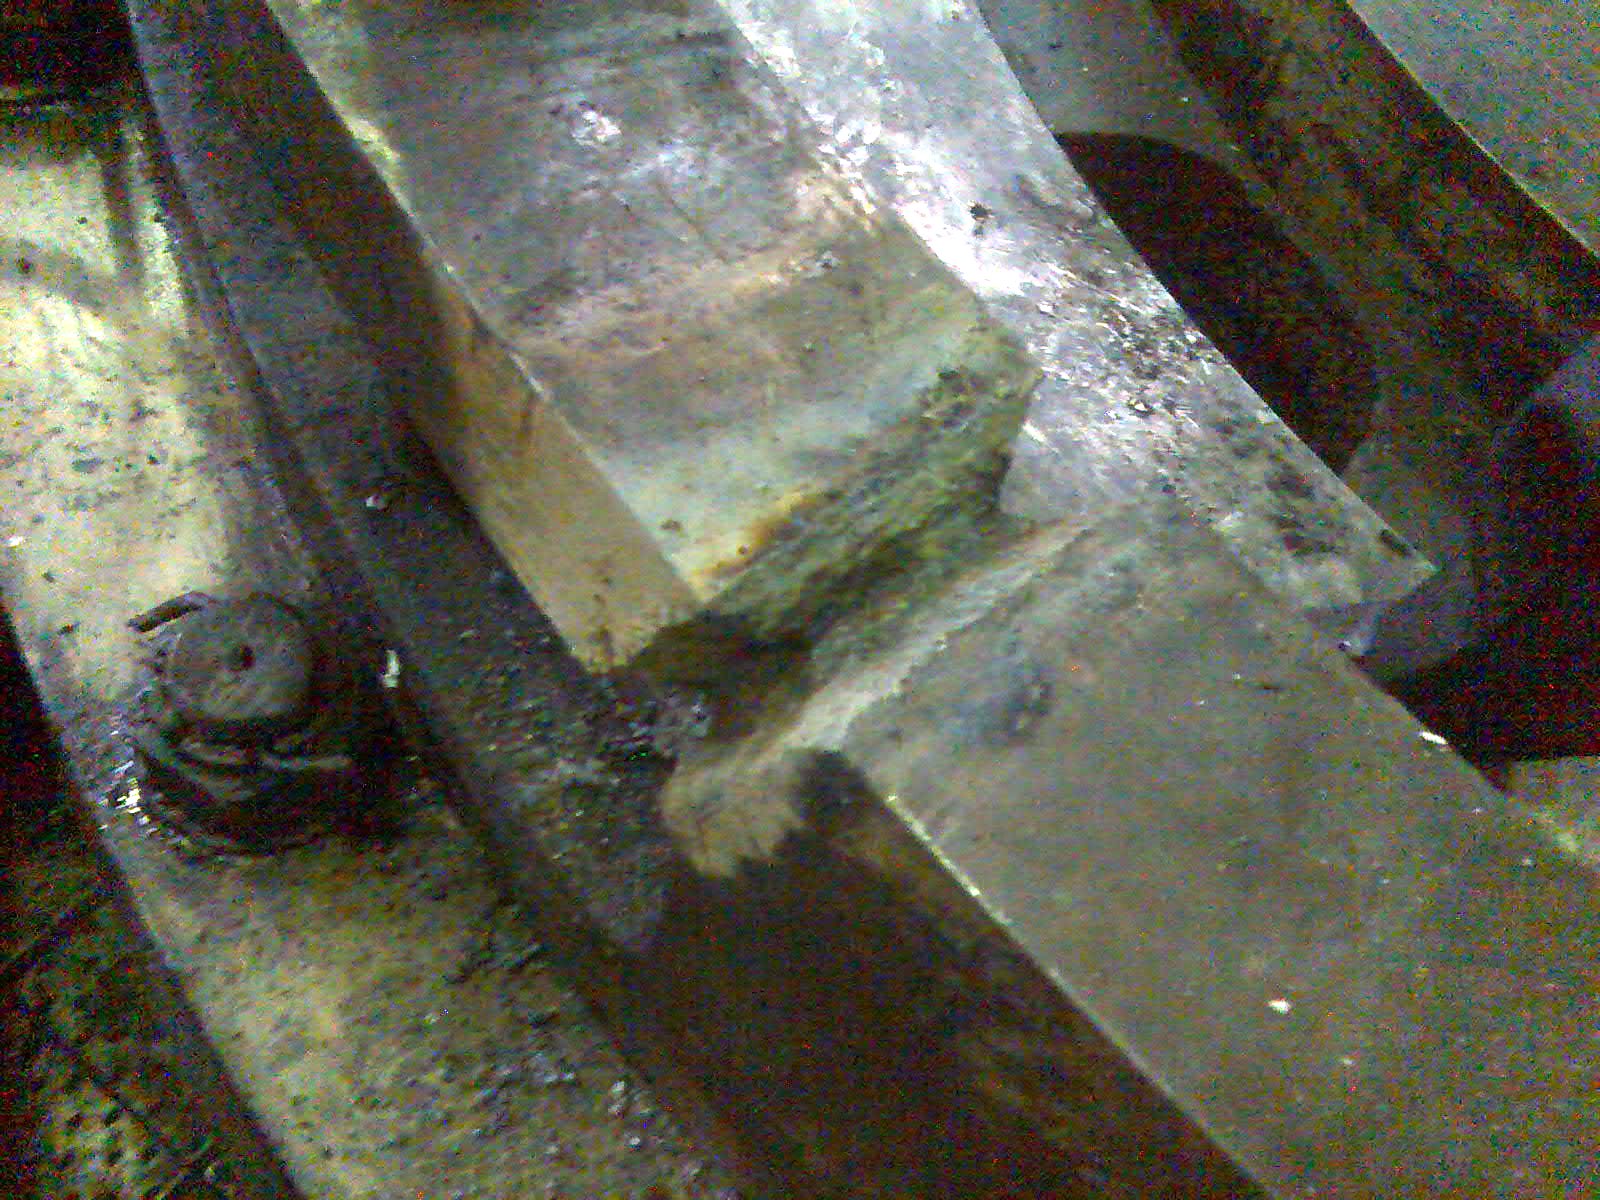
- трещины, предположительно усталостные
- Материал
- AWG 425
- Способ
- ручная дуговая сварка без предварительного подогрева
- Срок ремонта
- 6 рабочих дней, включая демонтаж, обработку, монтаж и наладку
- Результат
- 5 лет в двухсменной работе
- Альтернатива
- новый венец — изготовление и поставка около 1 года
Ситуация
На участке крупных горячих поковок в зубчатом венце пресса появились трещины — вероятная причина — усталость металла после многолетней работы под ударной нагрузкой. Венец снимается только вместе с шестернёй: общая масса узла — более 16 т, один демонтаж занимает не менее 2 рабочих дней.
Изготовление и поставка нового венца — около года. Остановить пресс на такой срок было невозможно.
Технология
- Демонтаж венца в сборе с шестернёй.
- Подготовка: выборка трещин до здорового металла.
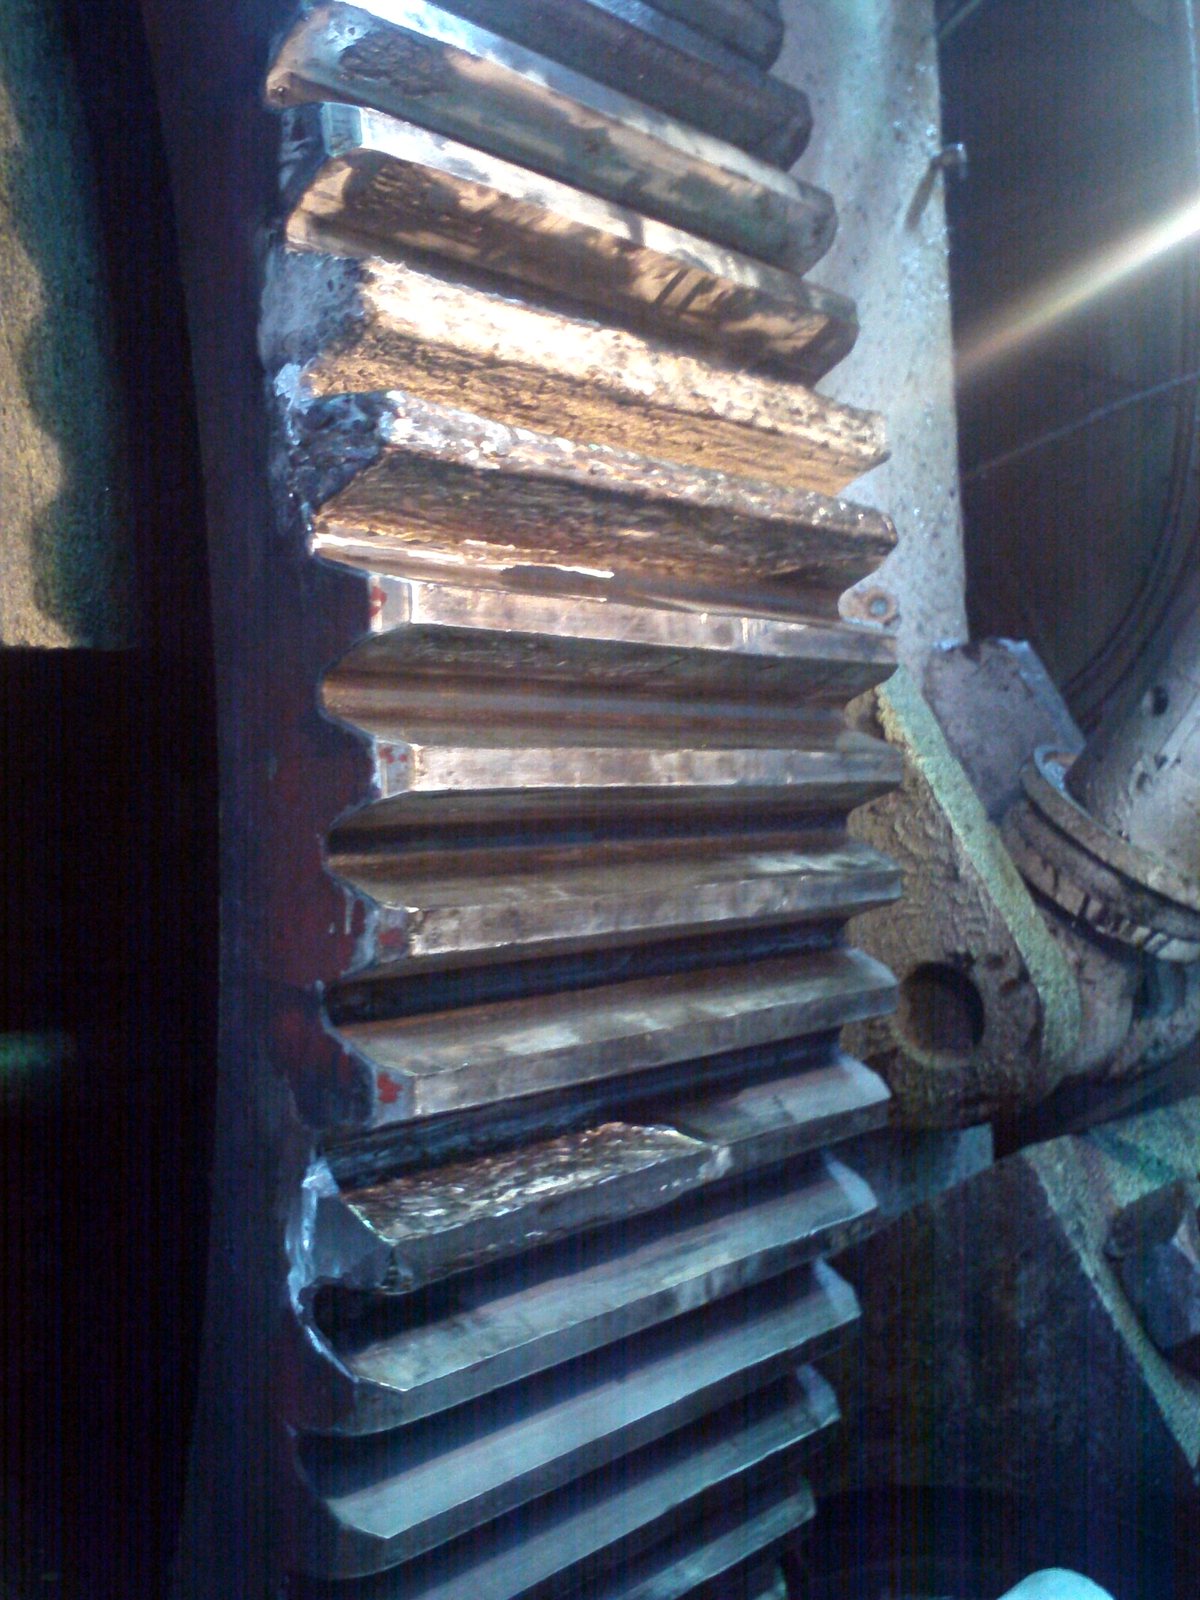
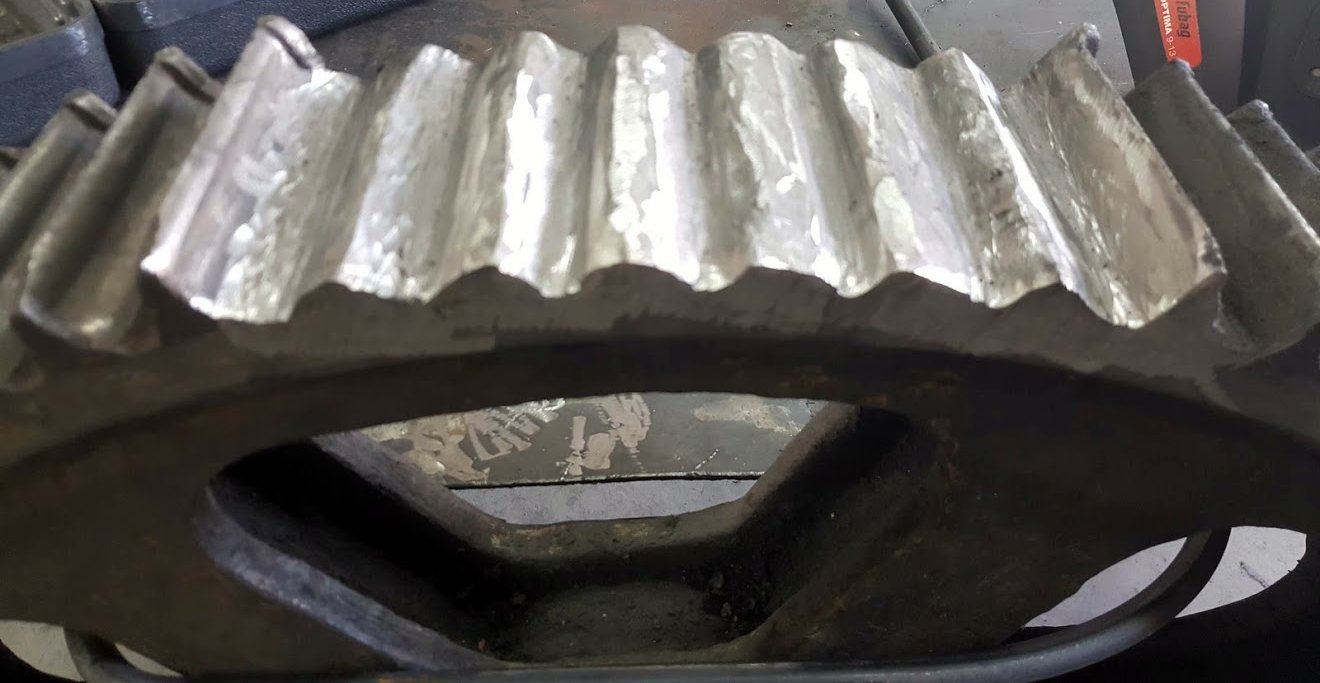
- Заварка ручной дуговой сваркой электродом AWG 425 без предварительного подогрева.
- Механическая обработка зоны ремонта.
- Монтаж и наладка.
Ремонт выполнила ремонтная служба предприятия на имеющемся сварочном оборудовании под контролем нашего технолога, без подрядчиков.
Результат
Весь цикл — 6 рабочих дней. После ремонта узел 5 лет работает в двухсменном режиме.
Годом ранее такой же ремонт был выполнен на соседней линии пресса — также успешно.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Срок | 6 рабочих дней | около 1 года |
| Простой пресса | 6 рабочих дней | до поставки нового венца |
Примечание технолога
Для стали 45Л с содержанием углерода около 0,45 % обычная технология предписывает подогрев перед сваркой: без него в зоне термического влияния образуются закалочные структуры и холодные трещины. Равномерно подогреть массивный венец нельзя. AWG 425 даёт высокопрочный наплавленный металл, стойкий к трещинам при сварке трудносвариваемых и неизвестных сталей, поэтому ремонт возможен без подогрева при соблюдении режима: короткие валики, без перегрева, с очисткой шлака после каждого прохода.
Фото