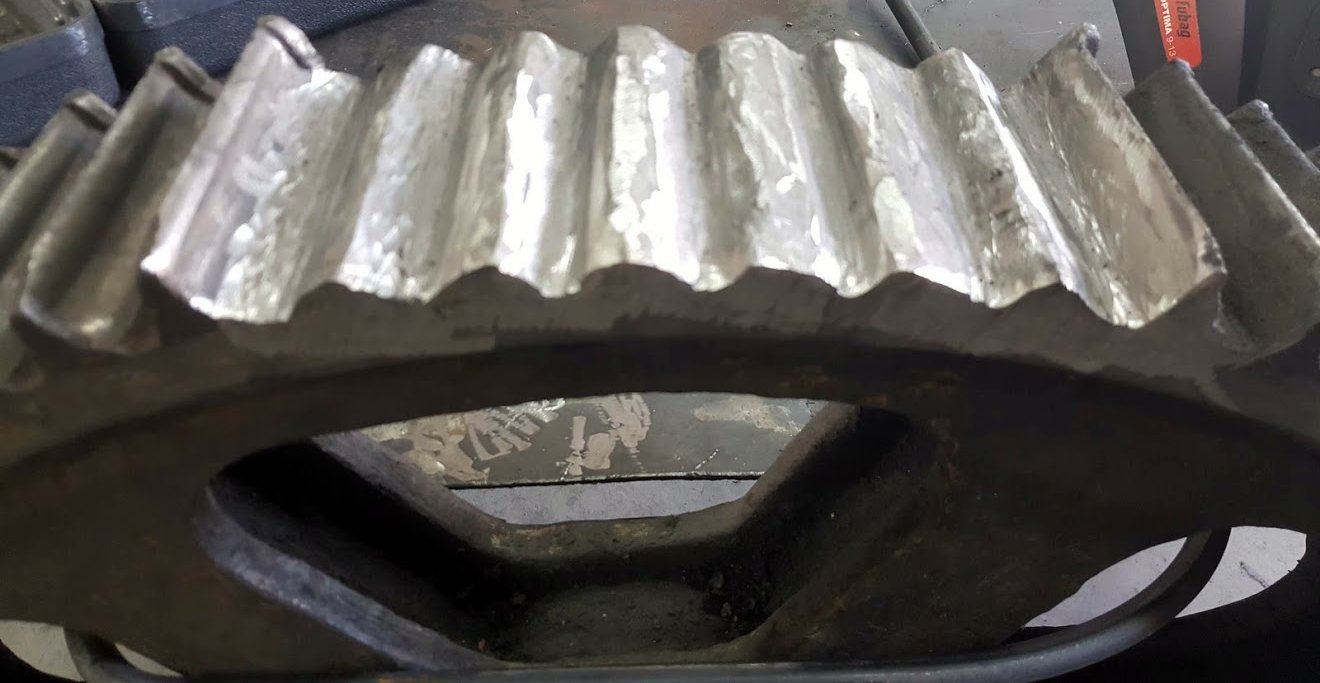
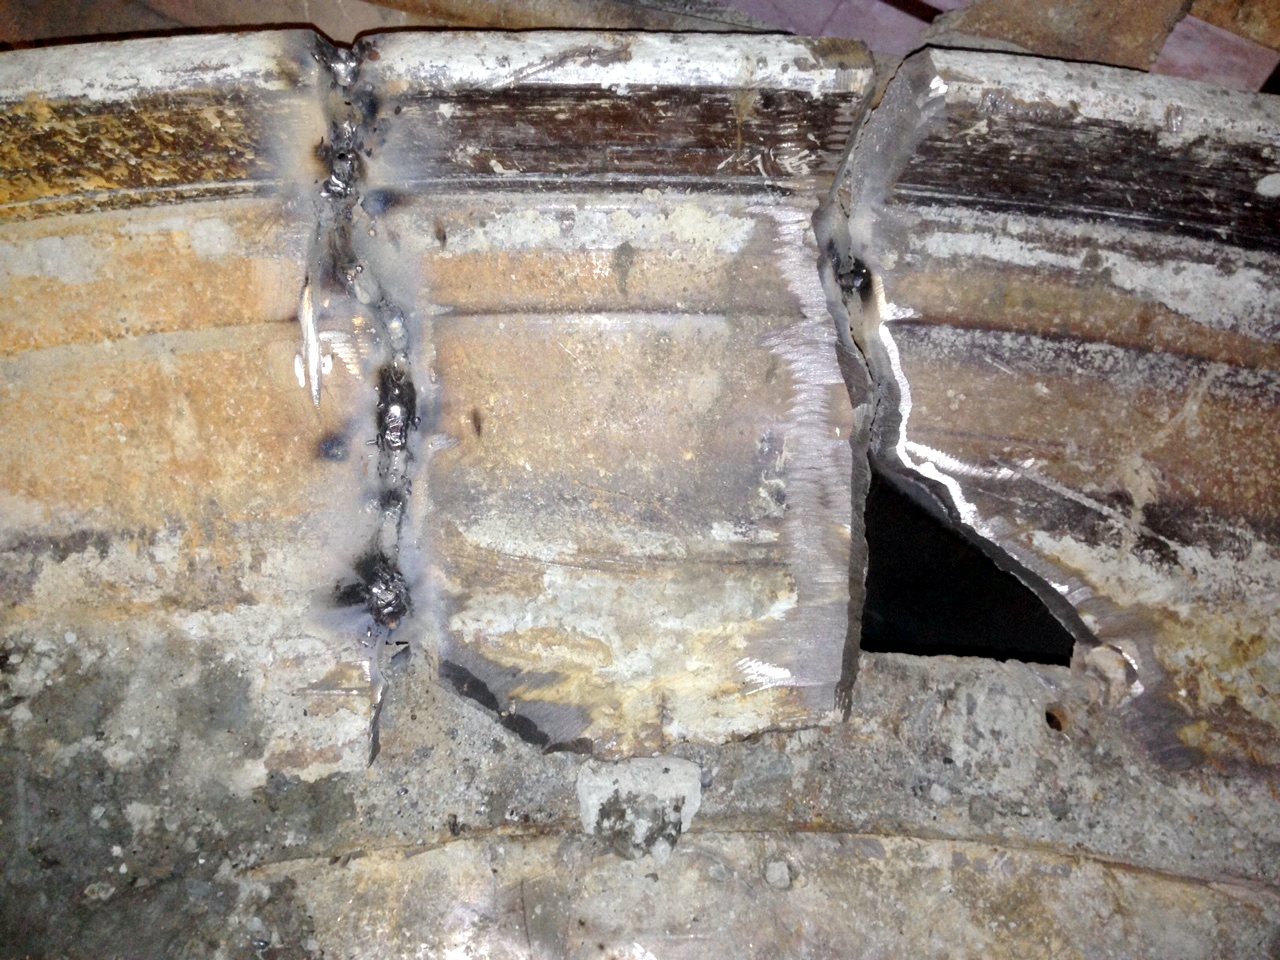
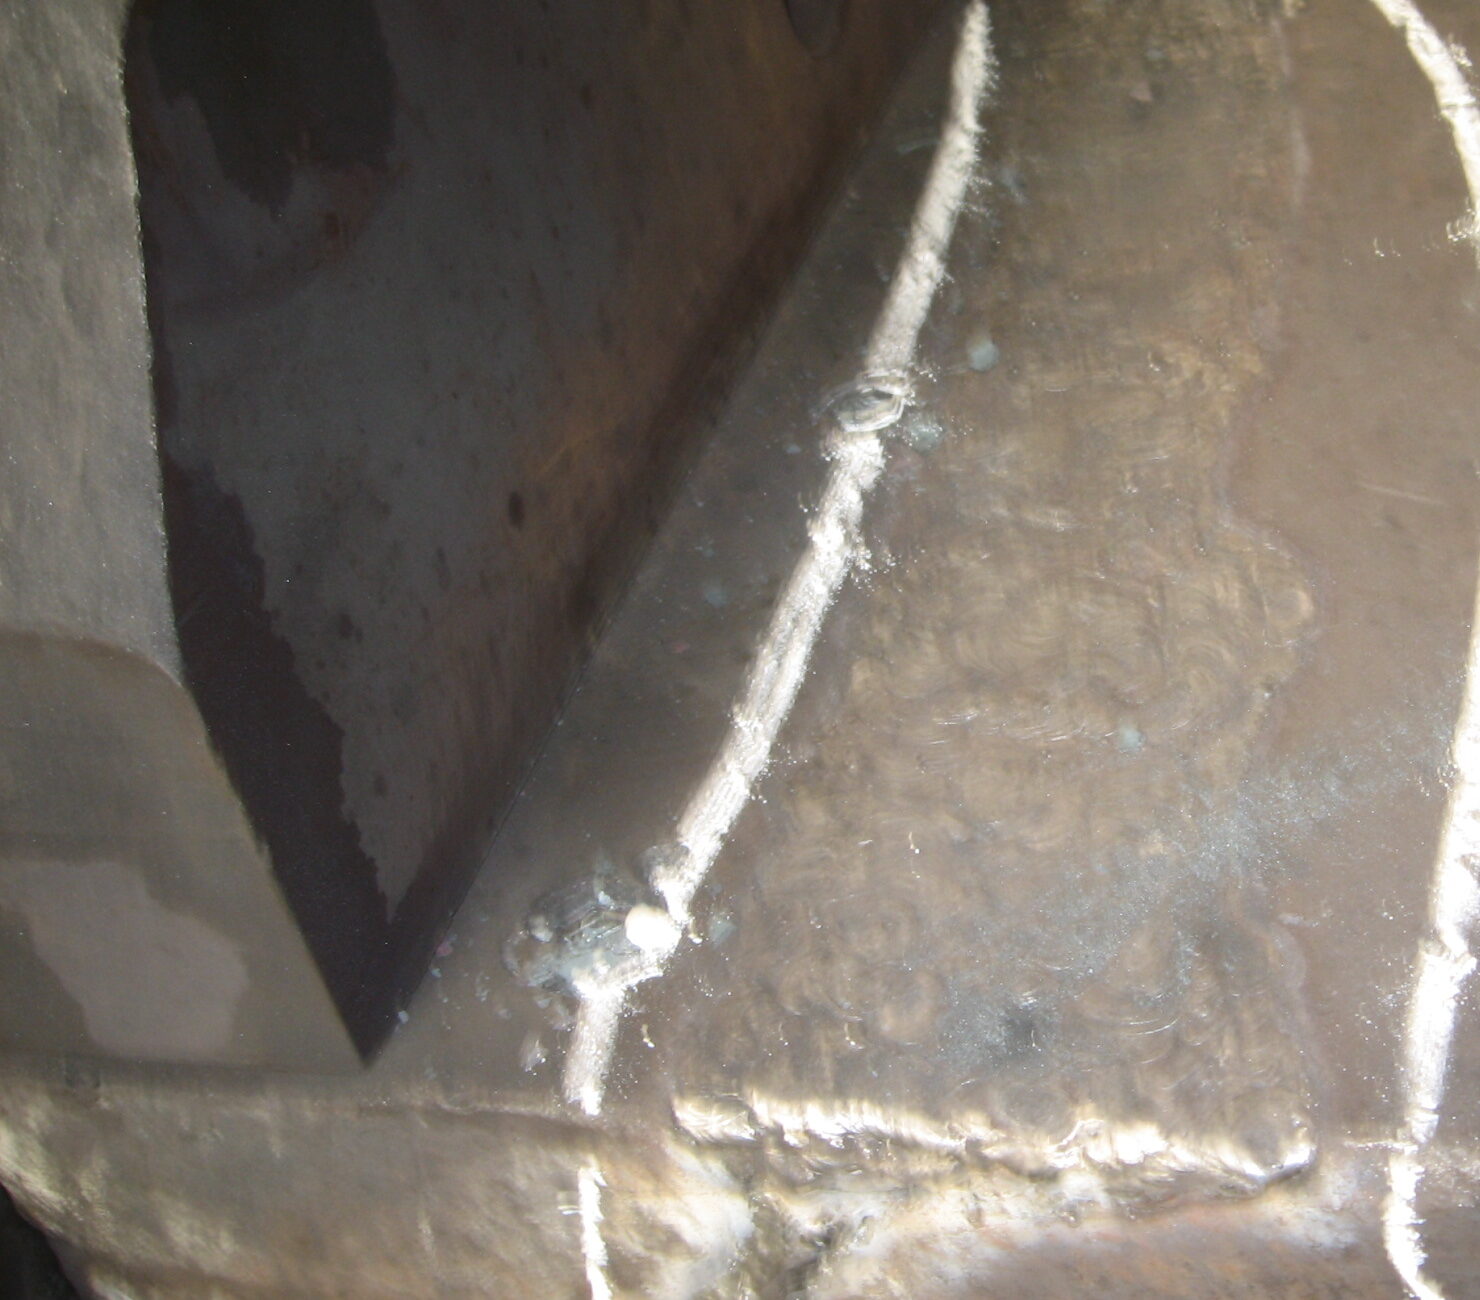
Трещины в чугунном корпусе воздушного компрессора: заварка электродом AWG GRAF 4000 без подогрева
Трещины в корпусе воздушного компрессорного агрегата из промасленного чугуна заварили электродом AWG GRAF 4000 без подогрева, по технологической карте: короткие участки вразброс, проковка, остывание до 50–60 °C между проходами. Материалы на ремонт — 12 000 руб., новый агрегат — 2 млн руб.
Коротко
- Деталь
- корпус воздушного компрессорного агрегата очистных сооружений
- Основной металл
- чугун (марка не определена), 15–28 мм, промасленный после длительной эксплуатации
- Дефект
- трещины корпуса
- Материал
- AWG GRAF 4000, Ø3,25 мм
- Режим
- постоянный ток обратной полярности, 70–90 А по технологической карте, нижнее положение
- Способ
- холодная сварка чугуна без подогрева
- Срок
- 7 дней на ремонт и ввод в эксплуатацию
- Результат
- агрегат работает при полной нагрузке, поверхностных дефектов нет
Ситуация
На очистных сооружениях вышел из строя корпус воздушного компрессорного агрегата — трещины в чугунном корпусе. Металл долго работал в контакте с маслом, марка чугуна неизвестна. Новый агрегат стоит около 2 млн руб.
Ремонт выполнили своими силами по технологической карте, которую подготовил наш технолог.
Технология (по технологической карте)
- Прокалка электродов: 100–150 °C, 1 час. Повторная прокалка — не более 3 раз.
- Зачистка зоны сварки от грязи, масла и окалины до чистого металла.
- Двусторонняя разделка трещины механическим инструментом, без острых углов. Газотермическая разделка не допускается.
- Сборка на прихватках длиной 30–40 мм с шагом 100–150 мм, не менее трёх прихваток на каждую плоскость.
- Сначала наплавка (облицовка) кромок разделки, затем заполнение разделки.
- Сварка короткой дугой, короткими участками по 30–40 мм вразброс.
- После каждого участка — проковка горячего металла молотком и зачистка от шлака и брызг.
- Перед следующим проходом деталь остывает до 50–60 °C; температура контролируется пирометром в 20 мм от края разделки.
- Зачистка шва и околошовной зоны (по 30 мм от края) до металлического блеска.
Контроль и результат
Визуальный контроль 100 % шва и околошовной зоны. Браковочные признаки: скопления пор, подрезы, трещины любой длины, свищи, наплывы. Допускаются единичные поверхностные поры диаметром до 0,5 мм на расстоянии не менее 50 мм друг от друга.
Поверхностных дефектов не выявлено. Шов устойчив к вибрационной нагрузке, агрегат работает при полной нагрузке. Ремонт и ввод в эксплуатацию — 7 дней.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Стоимость | сварочные материалы — 12 000 руб. | новый агрегат — около 2 000 000 руб. |
| Срок | 7 дней с вводом в эксплуатацию | — |
Примечание технолога
Промасленный чугун неизвестной марки — тяжёлый случай: масло в порах металла выходит при нагреве и даёт поры, а местный перегрев — отбел и трещины рядом со швом. Никель-железный металл AWG GRAF 4000 пластичен и обрабатывается, но успех ремонта определяет тепловой режим: короткие участки, остывание до 50–60 °C и проковка снимают сварочные напряжения в хрупком основном металле.
Фото
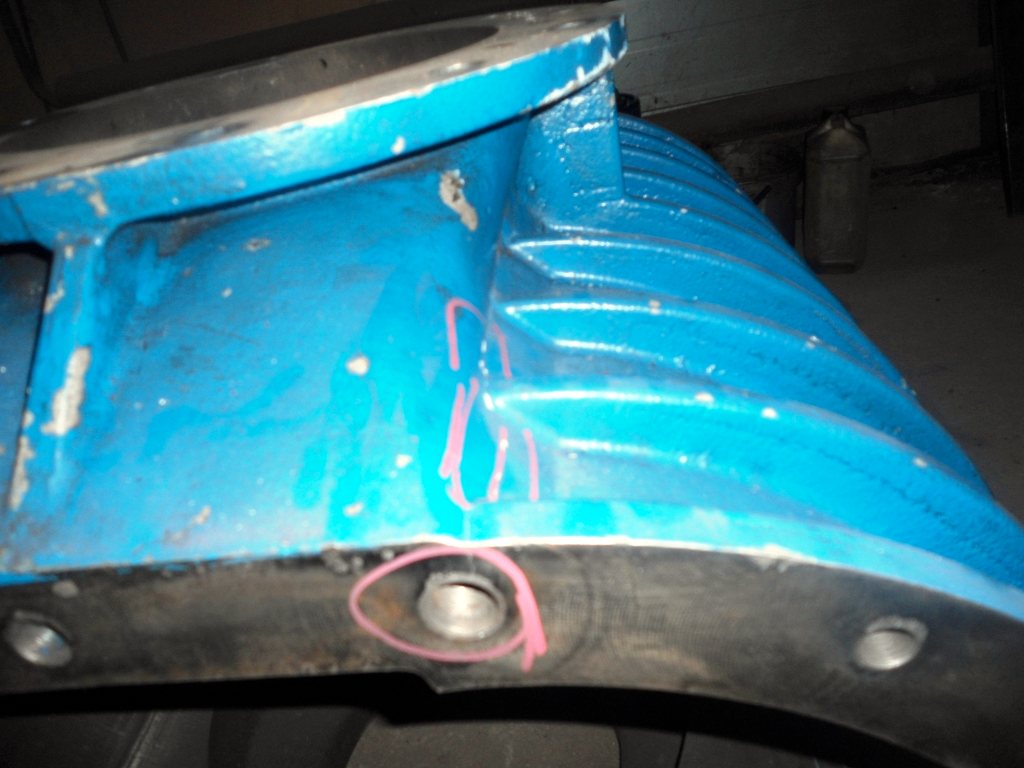
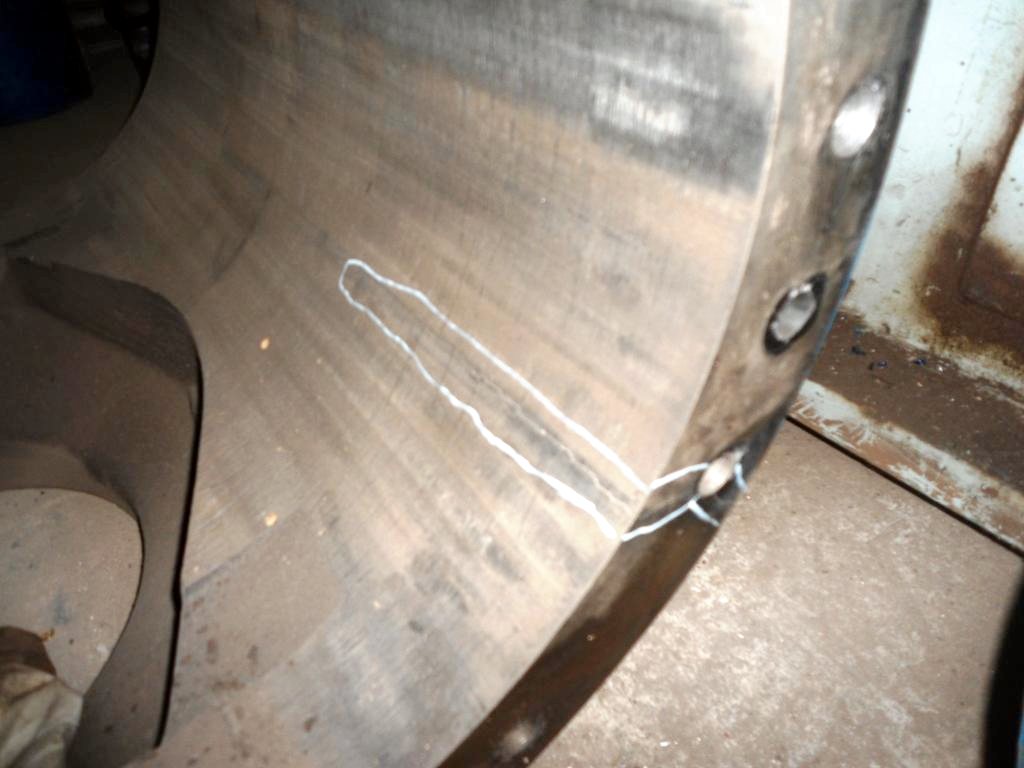
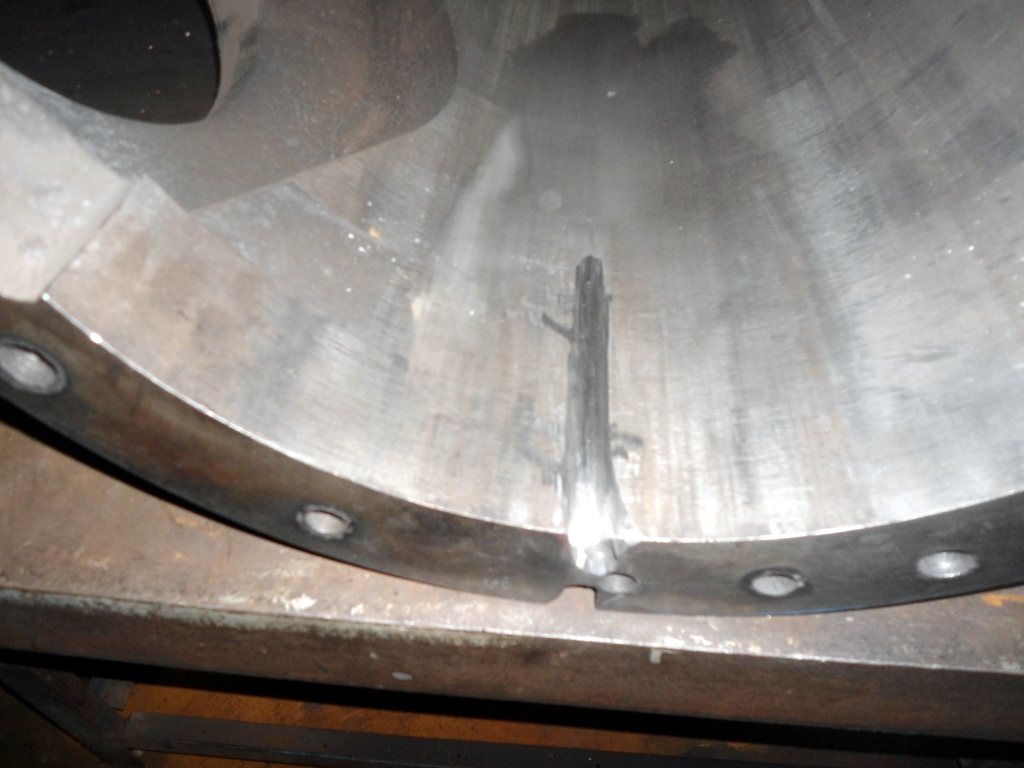
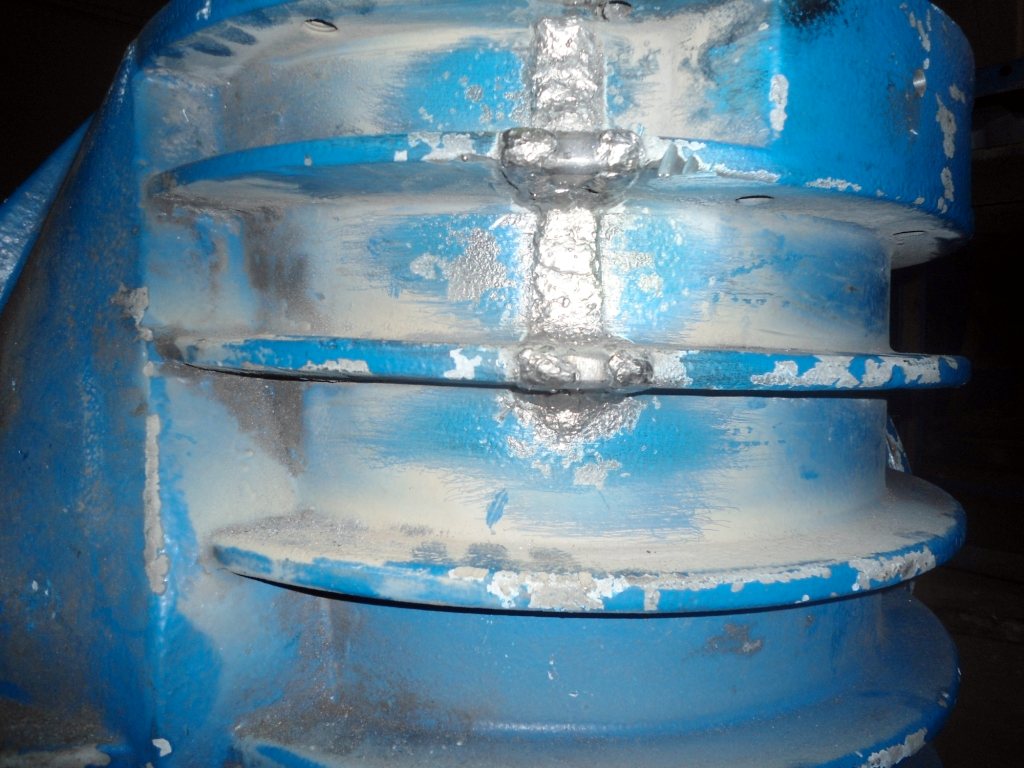
Материалы AWG в этом ремонте
Чек-лист: холодная сварка чугуна — Одна страница А4: подготовка, режимы, проковка, стоп-лист ошибок.