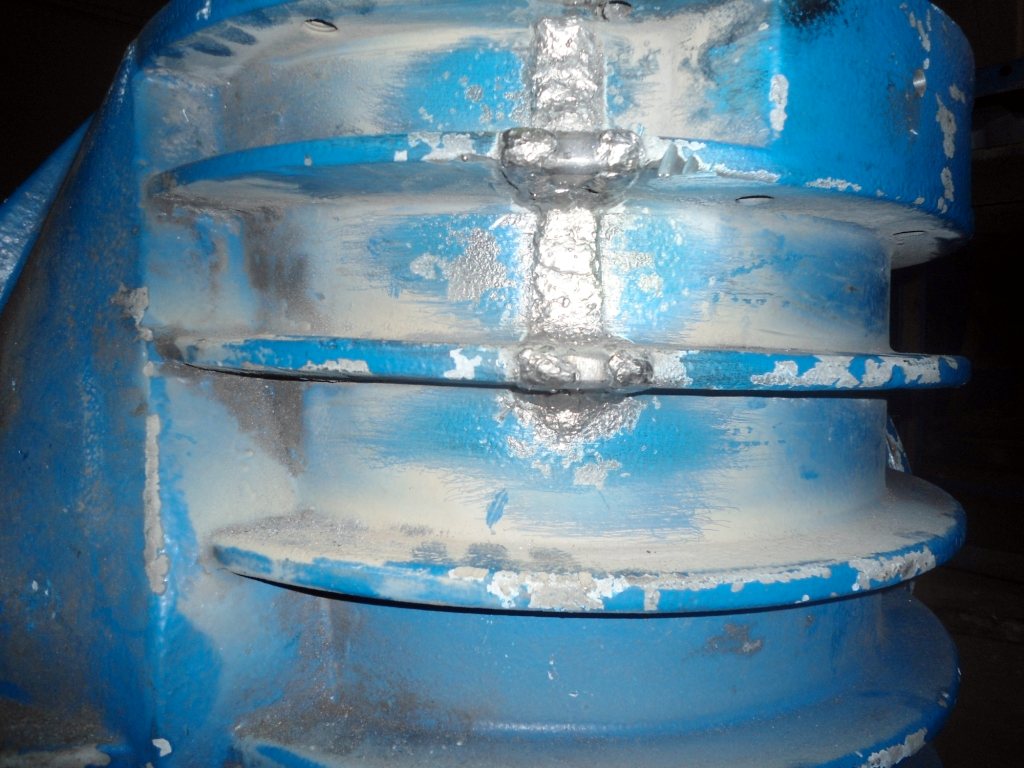
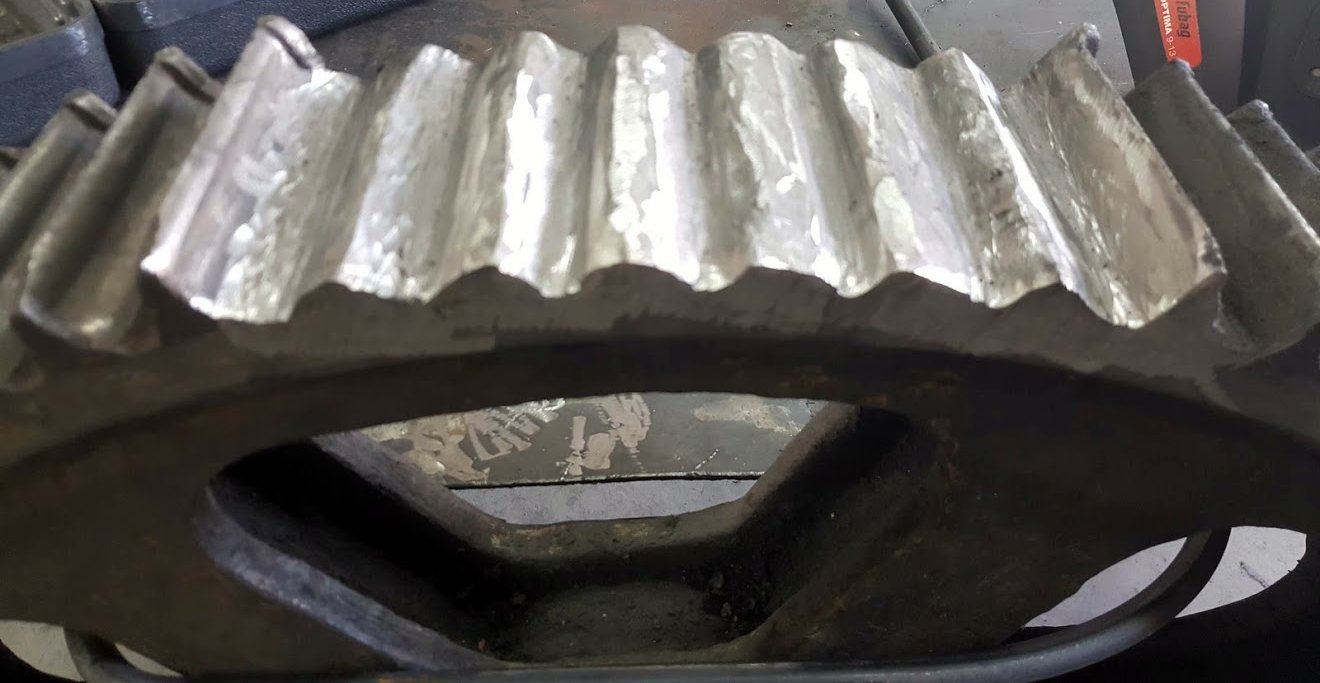
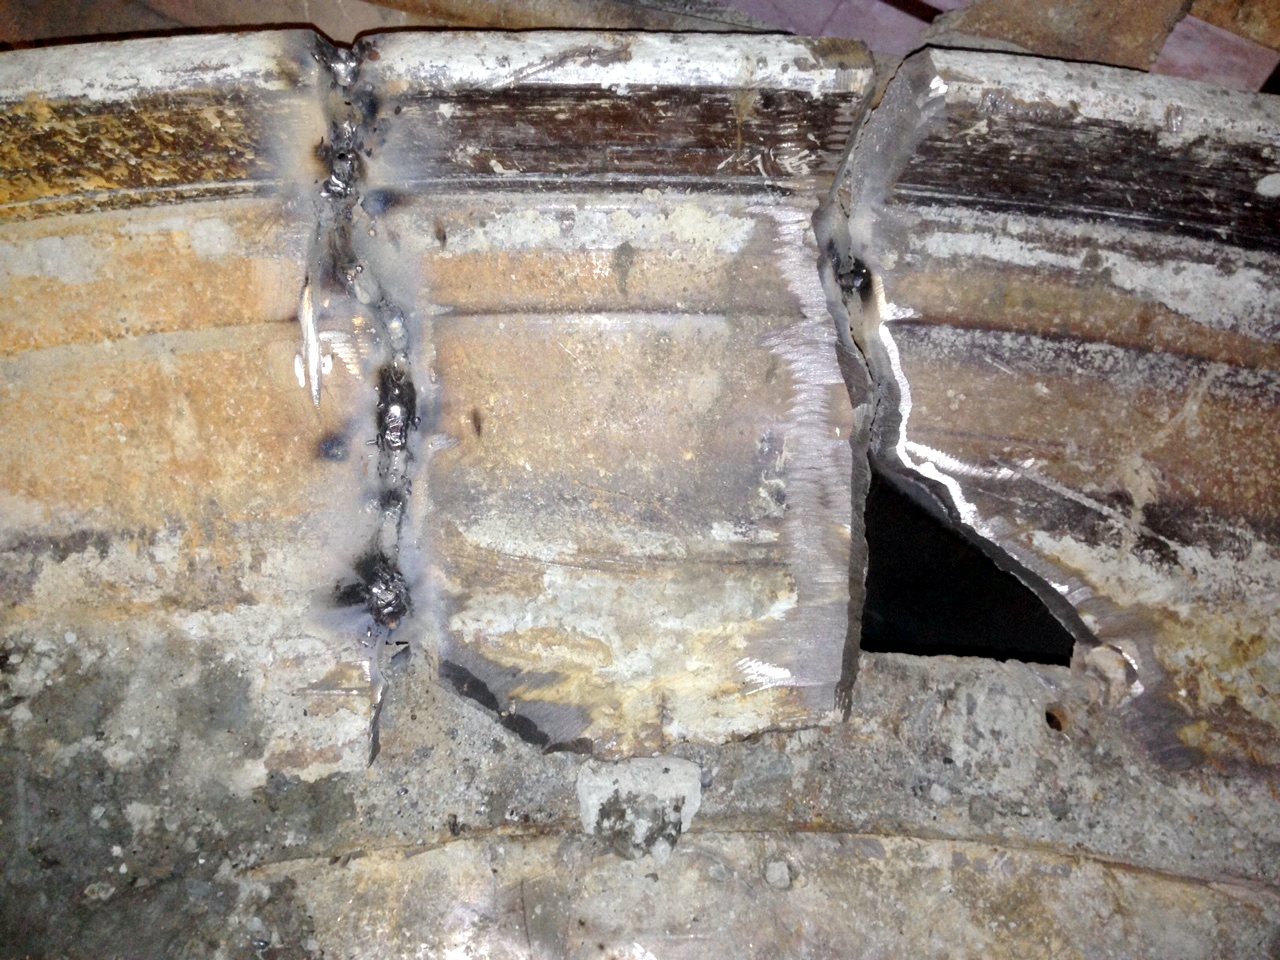
Трещина в чугунном корпусе водородного компрессора после неудачной лазерной наплавки: заварка электродом AWG GRAF 4000
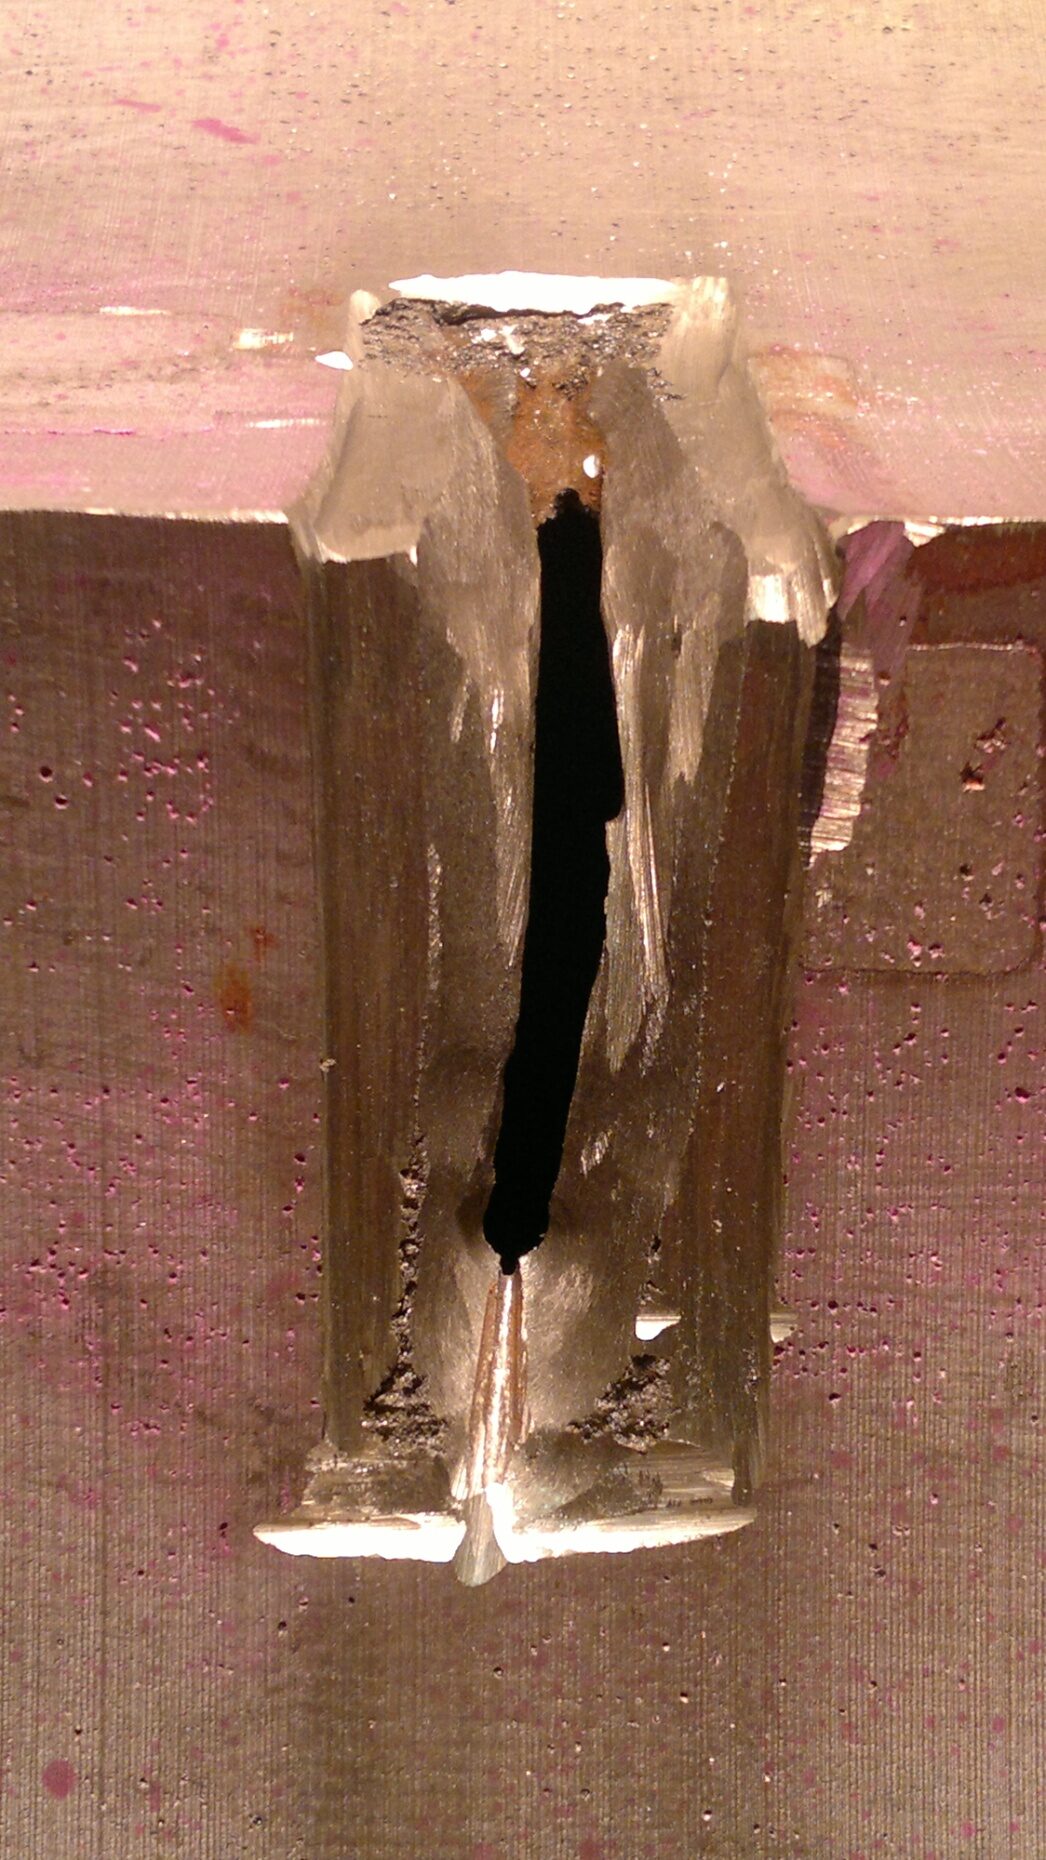
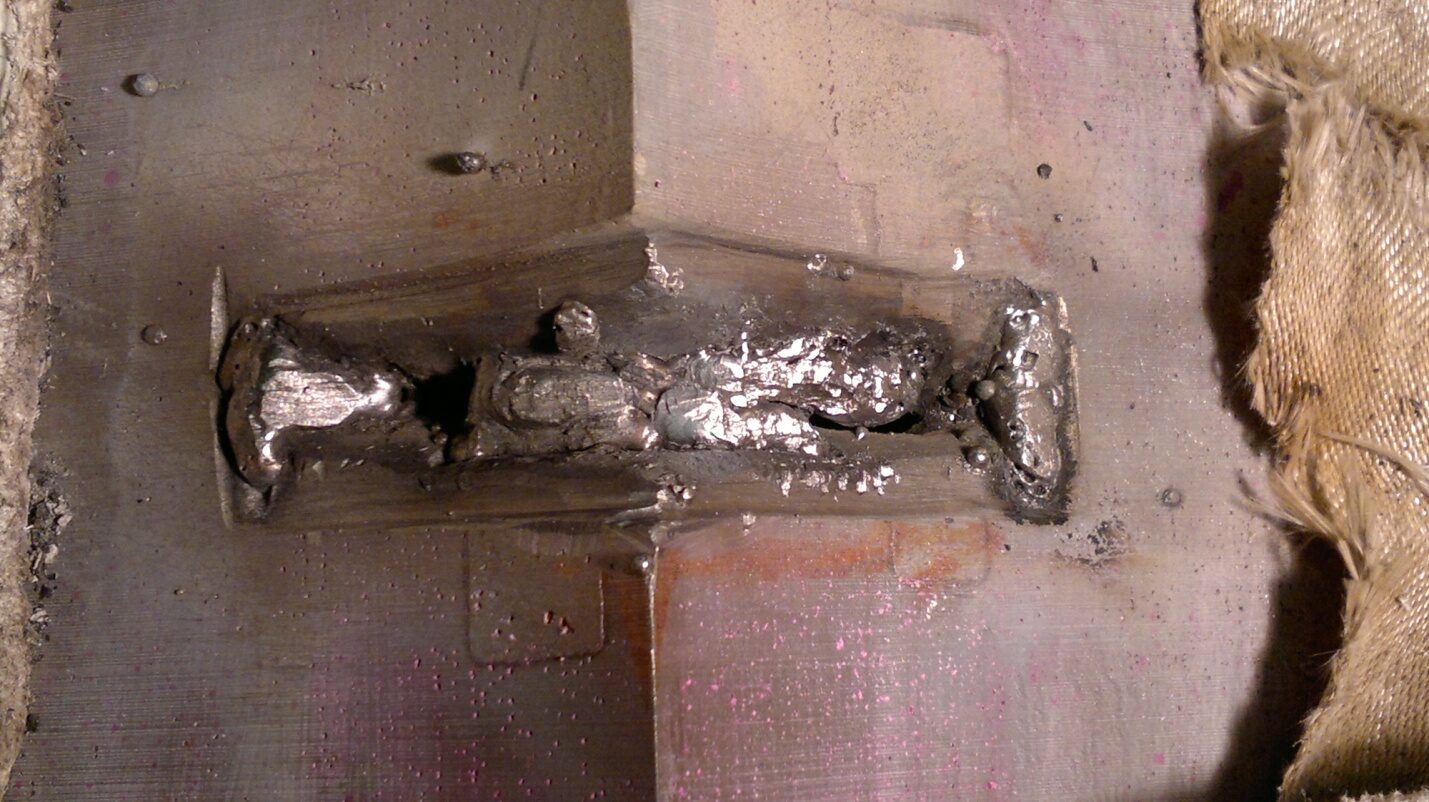
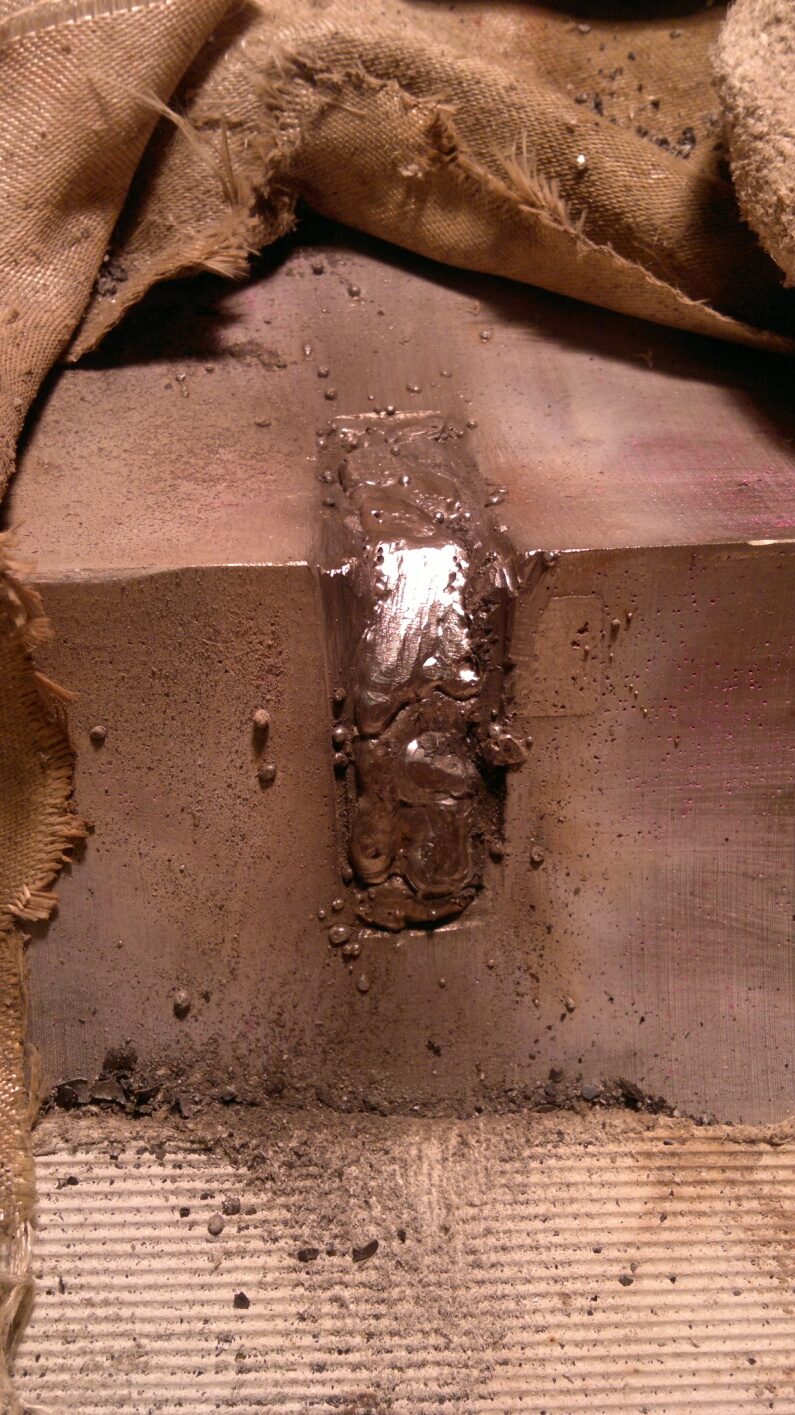
Трещину в чугунном корпусе водородного компрессора, которая выросла после неудачной попытки ремонта лазерной наплавкой, заварили электродом AWG GRAF 4000 короткими участками с проковкой и контролем температуры не выше 100 °C. Ремонт занял два рабочих дня, опрессовка подтвердила: течи по сварному шву нет. Корпус стоит 35 млн руб.
Коротко
- Деталь
- корпус водородного компрессора (химическое производство), стоимость корпуса 35 млн руб.
- Основной металл
- чугун неизвестной марки
- Дефект
- трещина, выросшая после неудачного ремонта лазерной наплавкой
- Материал
- AWG GRAF 4000
- Режим
- короткие проходы с проковкой; температура в зоне сварки — не выше 100 °C, контроль термопарой; подварочный шов с обратной стороны
- Способ
- холодная сварка чугуна после полного удаления металла предыдущего ремонта
- Срок
- 2 рабочих дня
- Результат
- опрессовка: течи по сварному шву нет
Ситуация
Из-за нарушений при эксплуатации в чугунном корпусе водородного компрессора появилась небольшая трещина. Её попытались заварить в сторонней организации лазерной наплавкой — трещина после этого выросла.
Корпус стоит 35 млн руб. Нас пригласили технологическими консультантами.
Технология
- Поиск концов трещины и разделка с удалением всего металла, перемешанного при неудачном ремонте.
- Сварка электродом AWG GRAF 4000: сначала наплавка кромок разделки, затем соединение наплавленных зон. Проходы короткие, каждый с проковкой. Температуру контролировали термопарой и не допускали выше 100 °C.
- Подварочный шов с обратной стороны.
Оба дня технолог находился на месте и следил за соблюдением технологии.
Контроль и результат
После ремонта корпус опрессовали. При первой опрессовке появилась течь — по стыкам, из-за их недостаточной герметизации, а не по шву. Повторная опрессовка: течи по сварному шву нет. Ремонт принят.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Стоимость | сварочные материалы и работа | новый корпус — 35 000 000 руб. |
| Срок | 2 рабочих дня | изготовление и поставка нового корпуса |
Примечание технолога
После лазерной наплавки в зоне трещины остаётся металл, перемешанный с чугуном, — твёрдый и хрупкий. Заваривать поверх него бесполезно: трещина уходит дальше. Поэтому первый шаг — разделка до чистого чугуна по всей длине трещины.
Дальше — дисциплина холодной сварки: короткие проходы, проковка каждого, температура детали не выше 100 °C. AWG GRAF 4000 — никель-железный электрод для холодной сварки чугуна без подогрева. Пониженное содержание углерода в наплавленном металле даёт запас на разбавление чугуном, а пластичный шов принимает усадку и не отрывается от кромок. Для детали ценой 35 млн руб. это тот случай, когда ремонт делается один раз и без права на вторую попытку.
Фото
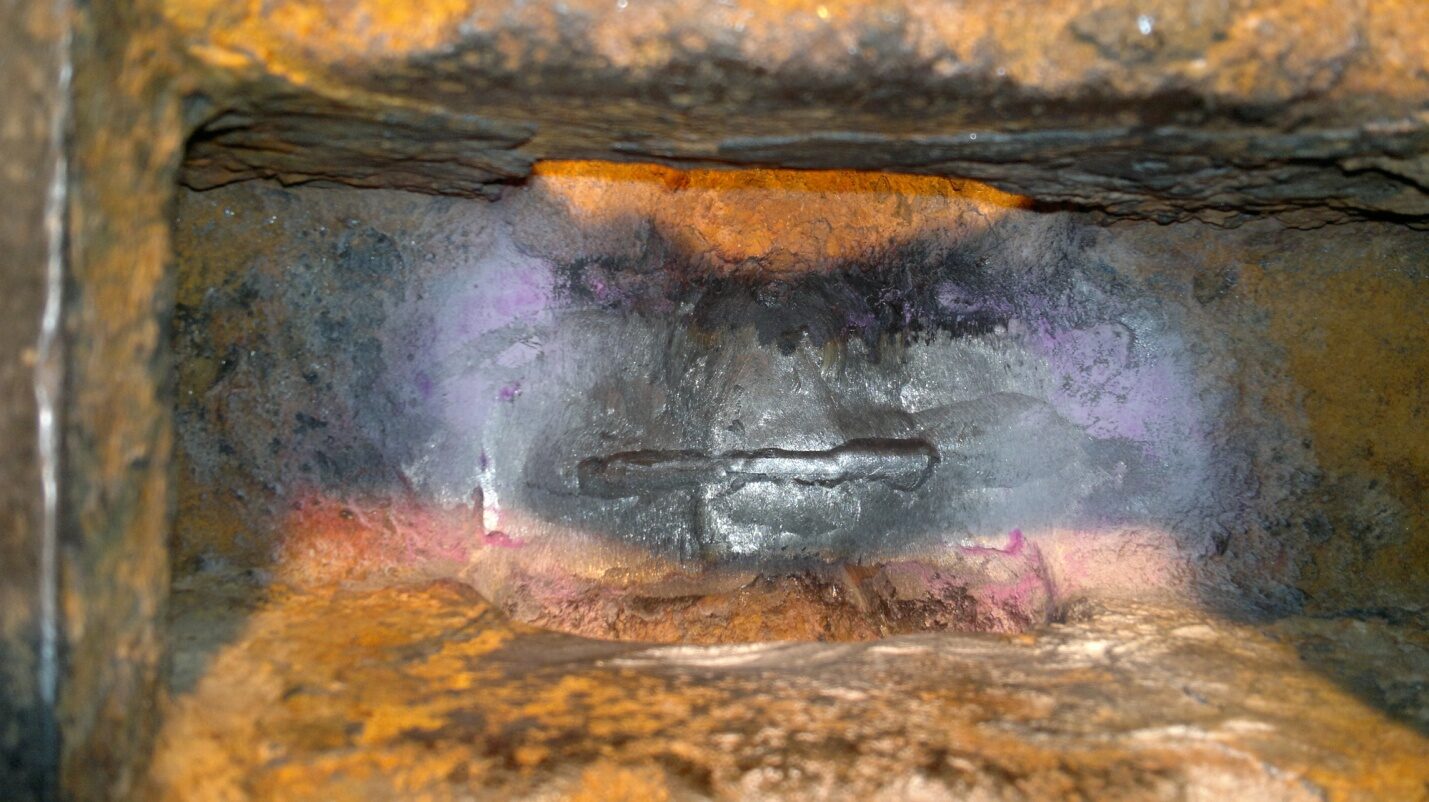
Материалы AWG в этом ремонте
Чек-лист: холодная сварка чугуна — Одна страница А4: подготовка, режимы, проковка, стоп-лист ошибок.