Изношенная режущая кромка ножей трубореза: подслой AWG ROST 1323D и твёрдый слой — 5 000 руб. вместо новых ножей
Режущие кромки ножей трубореза износились. Ремонтный цех восстановил их наплавкой собственными силами: подслой электродом AWG ROST 1323D в один проход и износостойкий твёрдый слой Kjellberg FIDUR 2/55 в 5–6 проходов, Ø3,25 мм, 110–130 А. Материалы обошлись в 5 000 руб., ножи вернулись в работу через два дня. Новые ножи стоят 150 000–250 000 руб., покупка и доставка — два месяца. Твёрдый слой сейчас выполняют электродом AWG KAIT 6053 PRO.
Коротко
- Деталь
- ножи трубореза
- Основной металл
- сталь неизвестной марки, 18 мм
- Дефект
- износ режущей кромки
- Материал
- подслой AWG ROST 1323D, твёрдый слой Kjellberg FIDUR 2/55; Ø3,25 мм. Сейчас твёрдый слой — AWG KAIT 6053 PRO
- Режим
- постоянный ток, обратная полярность, 110–130 А; нижнее положение
- Способ
- подслой в один проход, твёрдый слой в 5–6 проходов
- Срок
- 2 дня на ремонт и ввод в эксплуатацию
- Результат
- ножи снова в работе; новые покупать не пришлось
Ситуация
В ремонтно-механическом цехе предприятия водоснабжения и водоотведения труборез режет трубы ножами. Режущие кромки ножей изнашиваются от трения металла о металл и давления. Марка стали ножей неизвестна, толщина — 18 мм. Новые ножи стоят 150 000–250 000 руб., покупка и доставка — около двух месяцев.
Технология
- Подслой по изношенной кромке — электрод AWG ROST 1323D Ø3,25 мм, один проход.
- Износостойкий твёрдый слой, устойчивый к трению «металл по металлу» и давлению, — Kjellberg FIDUR 2/55 Ø3,25 мм, 5–6 проходов.
Ток постоянный, обратной полярности, 110–130 А, нижнее положение. Замечаний при наплавке не было. Работы выполнили собственными силами цеха.
Контроль и результат
Шов ровный и трещиностойкий, поверхностных дефектов не выявлено. Ремонт и ввод ножей в эксплуатацию заняли два дня. По результатам эксплуатации технология признана годной к применению: восстановление стало альтернативой покупке новых ножей.
Экономика
| Ремонт | Новые ножи | |
|---|---|---|
| Стоимость | материалы — 5 000 руб. | 150 000–250 000 руб. |
| Срок | 2 дня | покупка и доставка — 2 месяца |
Примечание технолога
Твёрдый износостойкий слой плохо ложится прямо на сталь неизвестной марки: при остывании в зоне сплавления легко появляются трещины. Поэтому сначала кладут пластичный подслой, а твёрдый слой наплавляют уже по нему.
AWG ROST 1323D — нержавеющий электрод для разнородных сталей, буферных слоёв и плакировки: повышенный запас хрома и никеля компенсирует разбавление, повышенное содержание феррита снижает риск горячих трещин, относительное удлинение около 35 %.
Чем выполнить сейчас
Подслой — тот же AWG ROST 1323D. Твёрдый слой — AWG KAIT 6053 PRO: электрод для наплавки обрезных кромок, ножей горячей и холодной резки металла и режущего инструмента, твёрдость наплавки 56–60 HRC, высокая стойкость к термоудару. Кромку доводят шлифованием.
Схема ремонта
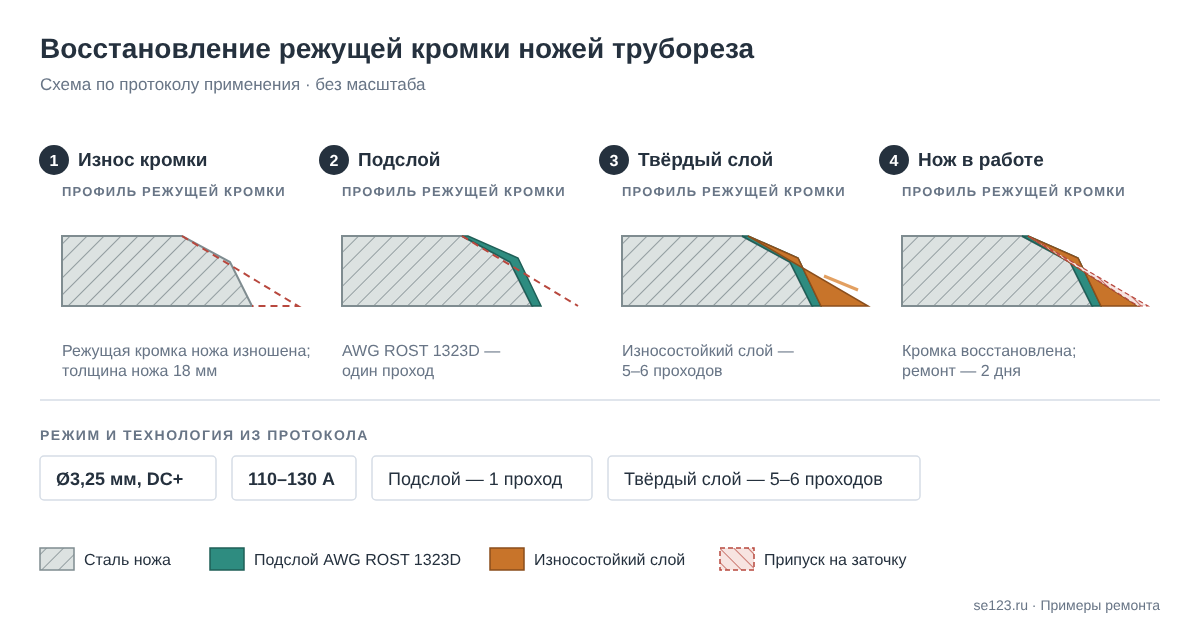
Чем выполнить сейчас: материалы AWG
В описанном ремонте применялись: AWG ROST 1323D, Kjellberg FIDUR 2/55.