Изношенные режущие кромки обрезного штампа из сталей У8 и У10А: наплавка без подогрева, ресурс в 4 раза выше
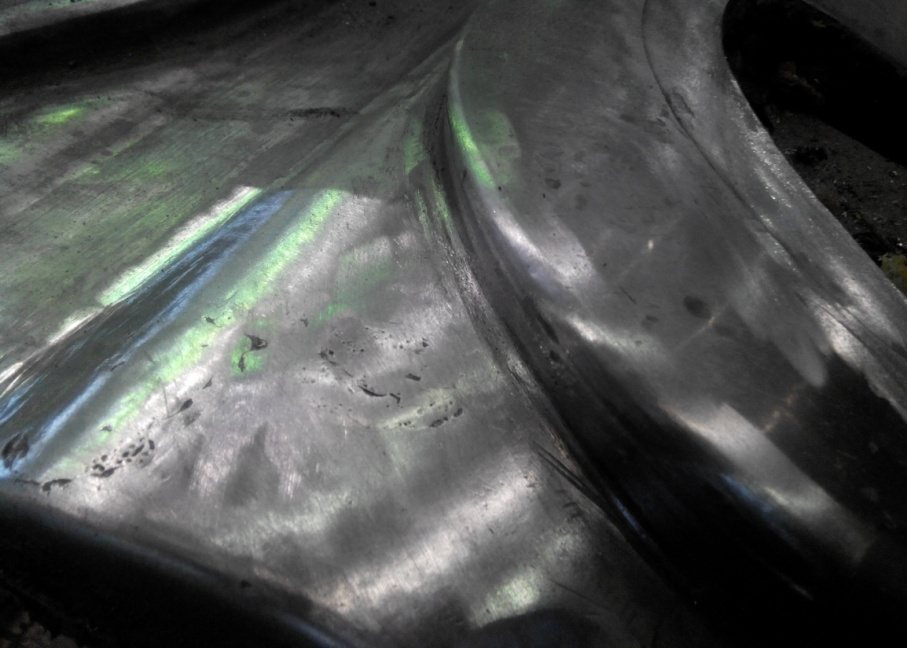
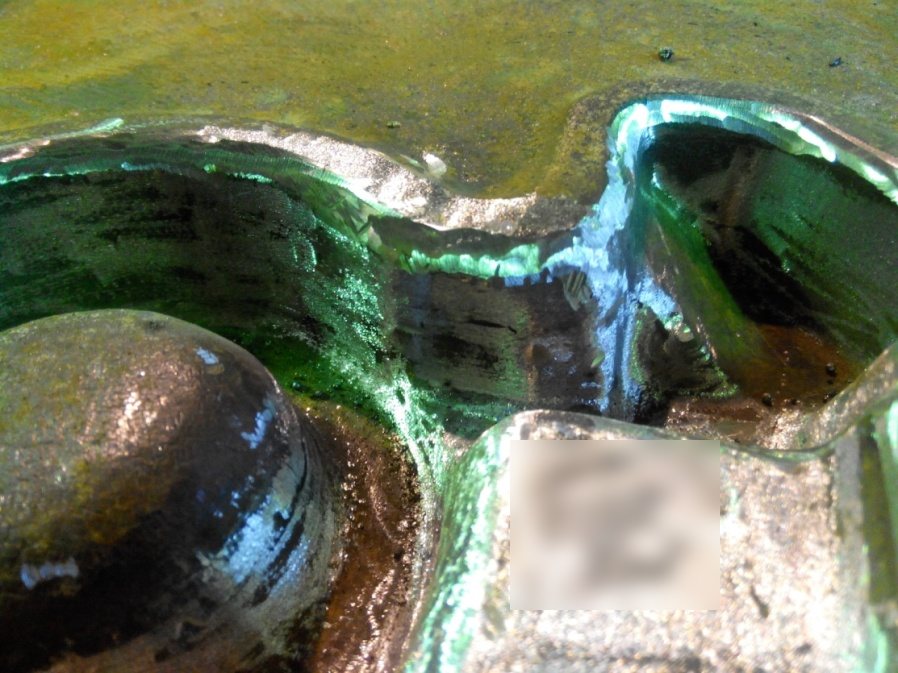
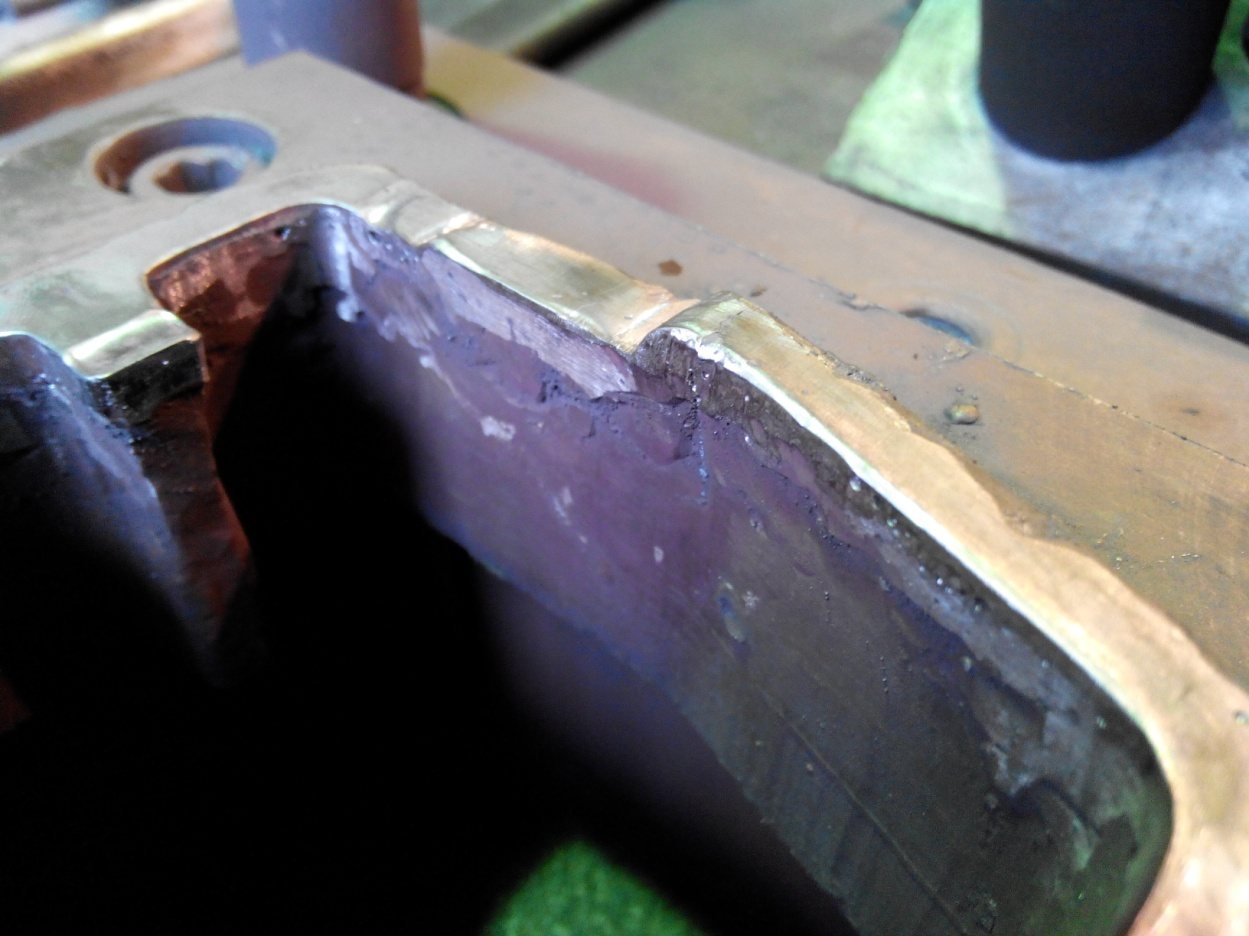
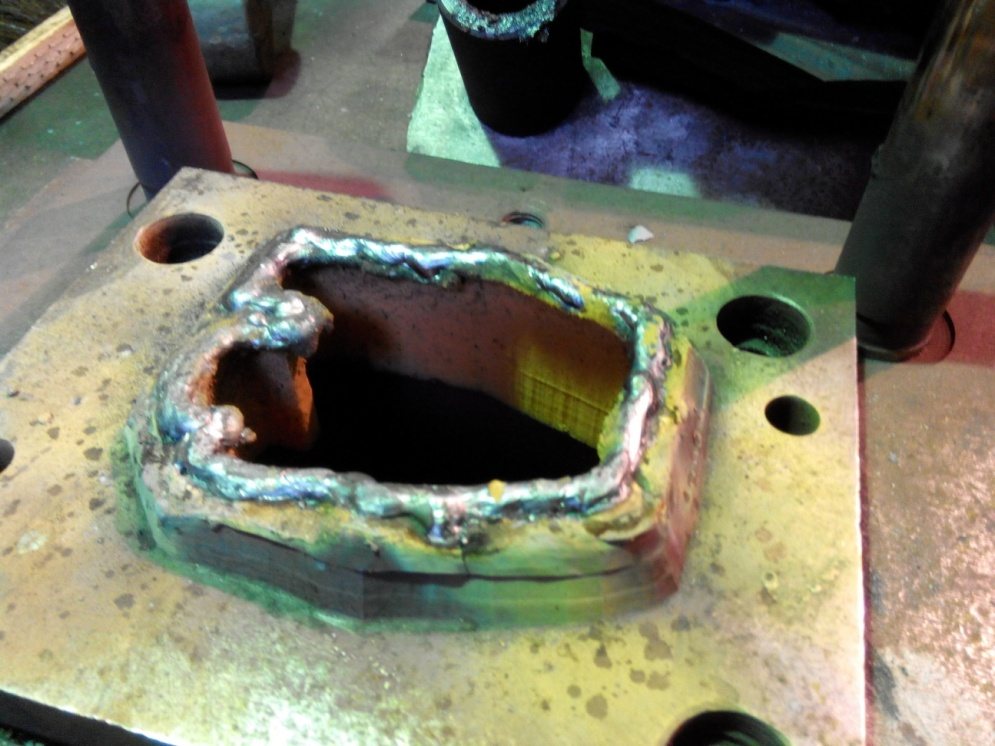
Режущие кромки обрезного штампа из инструментальных сталей У8 и У10А изношены. Служба штампового хозяйства наплавила их электродом Kjellberg KAIT HC без предварительного подогрева и обработала наплавку механически. Твёрдость шва — 57 HRC, как у основного металла; шов без пор и подрезов, не откалывается и, несмотря на твёрдость, хорошо обрабатывается. Ресурс штампа вырос в 4 раза, трудозатраты на ремонт снизились до 2 раз. Сейчас такую работу выполняют электродом AWG KAIT 6053 PRO.
Коротко
- Деталь
- обрезной штамп прессового цеха
- Основной металл
- инструментальные стали У8, У10А
- Дефект
- износ режущих кромок
- Материал
- Kjellberg KAIT HC; сейчас — AWG KAIT 6053 PRO
- Способ
- наплавка кромок без предварительного подогрева, механическая обработка наплавки
- Результат
- 57 HRC; ресурс штампа в 4 раза выше, трудозатраты до 2 раз ниже
Ситуация
Служба штампового инструментального хозяйства прессового цеха ремонтирует штампы для холодной и горячей штамповки. Рабочие части штампов выгоднее восстанавливать наплавкой, чем делать заново, — но наплавлять приходится инструментальные стали.
Рядовые электроды общего назначения давали поры, непровары и неравномерный рельеф шва; дефекты часто открывались только после механической обработки, и ремонт начинали заново. Восстановленные кромки служили недолго: шов трескался, выкрашивался или отлетал целиком.
На этом обрезном штампе из сталей У8 и У10А изношены режущие кромки.
Технология
- Наплавка изношенных кромок электродом Kjellberg KAIT HC без предварительного подогрева.
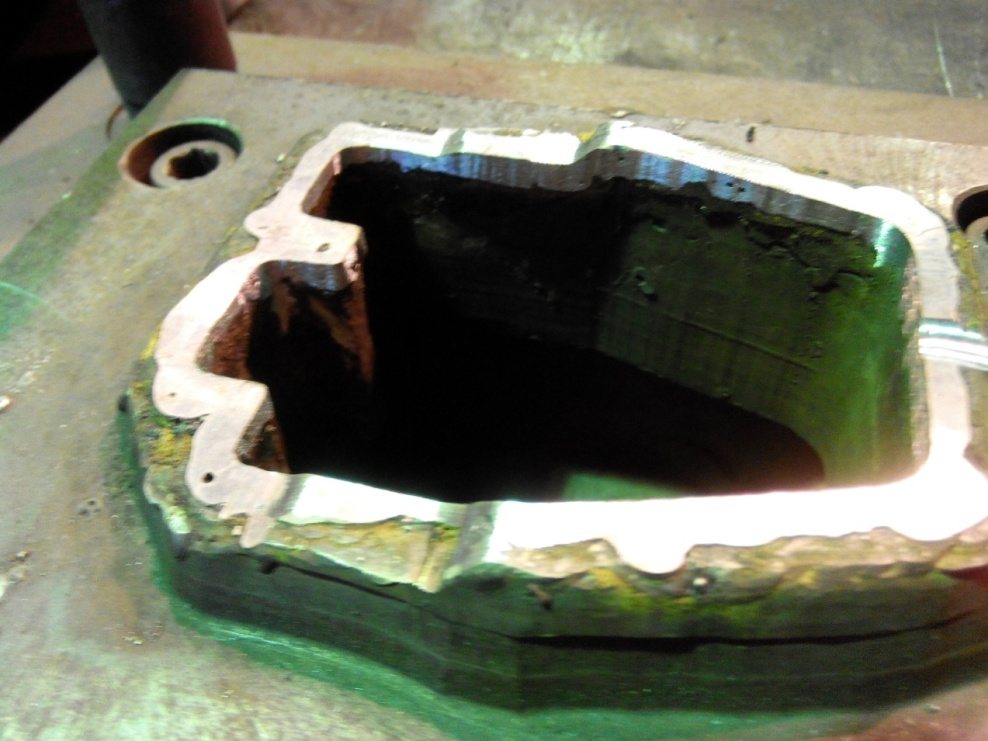
- Механическая обработка наплавки. Штамп готов к работе.
Контроль и результат
Шов без пор и подрезов, держится и не откалывается. Твёрдость наплавки — 57 HRC, она соответствует основному металлу, и при этом наплавка хорошо обрабатывается. Ресурс штампа вырос в 4 раза, трудозатраты на ремонт сократились до 2 раз. После опытных работ служба приняла решение применять эту технологию.
Экономика
| Наплавка | Прежние электроды | |
|---|---|---|
| Подогрев | не нужен | — |
| Ресурс штампа | в 4 раза выше | шов трескался и выкрашивался |
| Трудозатраты | до 2 раз ниже | дефекты часто видны только после мехобработки — ремонт заново |
Примечание технолога
Режущая кромка обрезного штампа работает на удар и истирание одновременно: мягкая наплавка быстро сминается, а хрупкая выкрашивается. Наплавка должна совпасть с основным металлом по твёрдости и при этом прочно держаться на кромке — без пор и непроваров, которые откроются только после обработки.
Чем выполнить сейчас
AWG KAIT 6053 PRO — электрод для наплавки прессовых штампов, обрезных кромок, ножей и резцов: твёрдость наплавки 56–60 HRC, твёрдость сохраняется при нагреве до 550–600 °C, высокая стойкость к термоудару. Наплавку доводят шлифованием. Режим и порядок наплавки под конкретный штамп подберёт технолог.
Фото
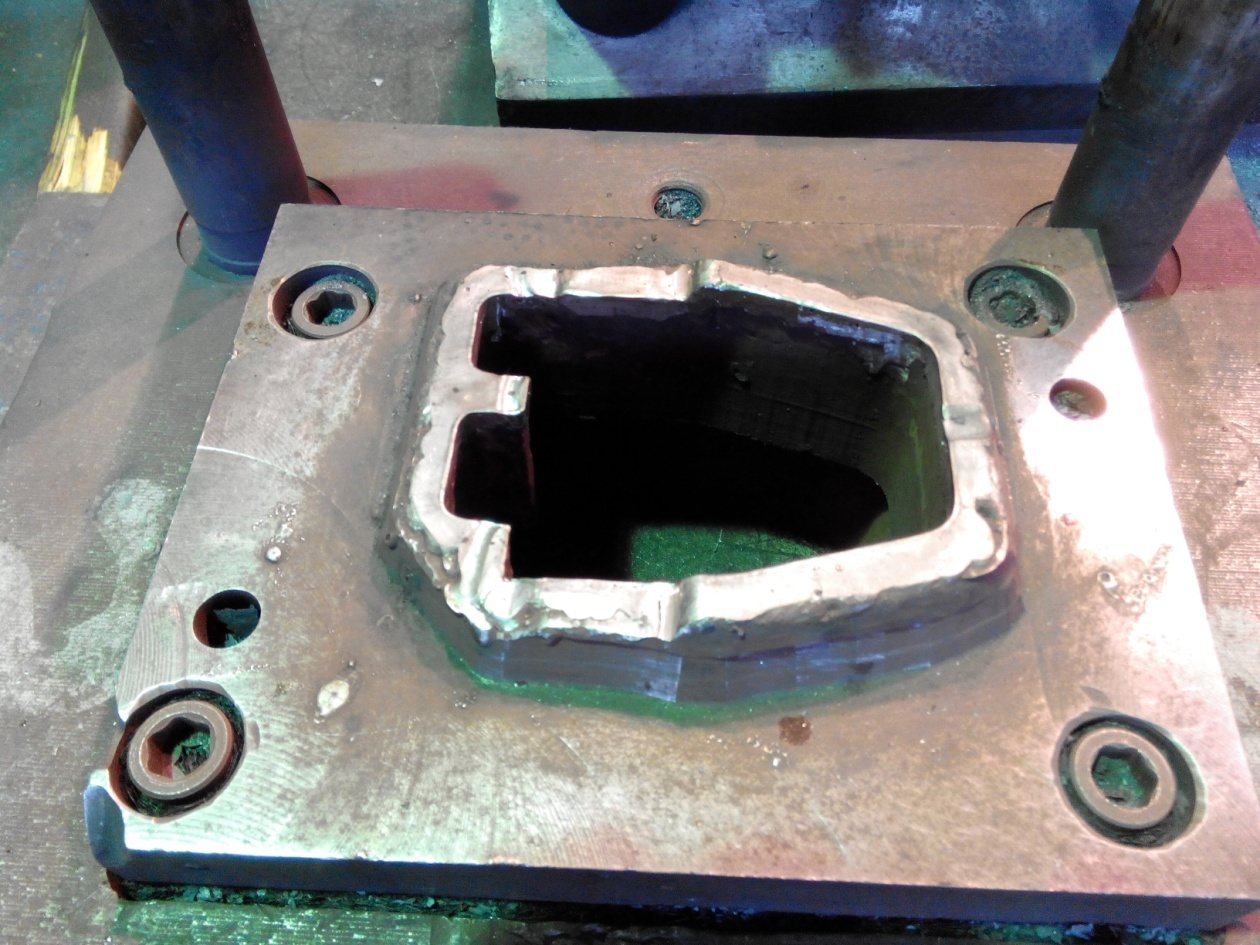
Чем выполнить сейчас: материалы AWG
В описанном ремонте применялись: Kjellberg KAIT HC.