Разгарные трещины на рабочих частях молотовых штампов из стали 5ХНМ: заварка без подогрева, ресурс до 2,5 раза выше
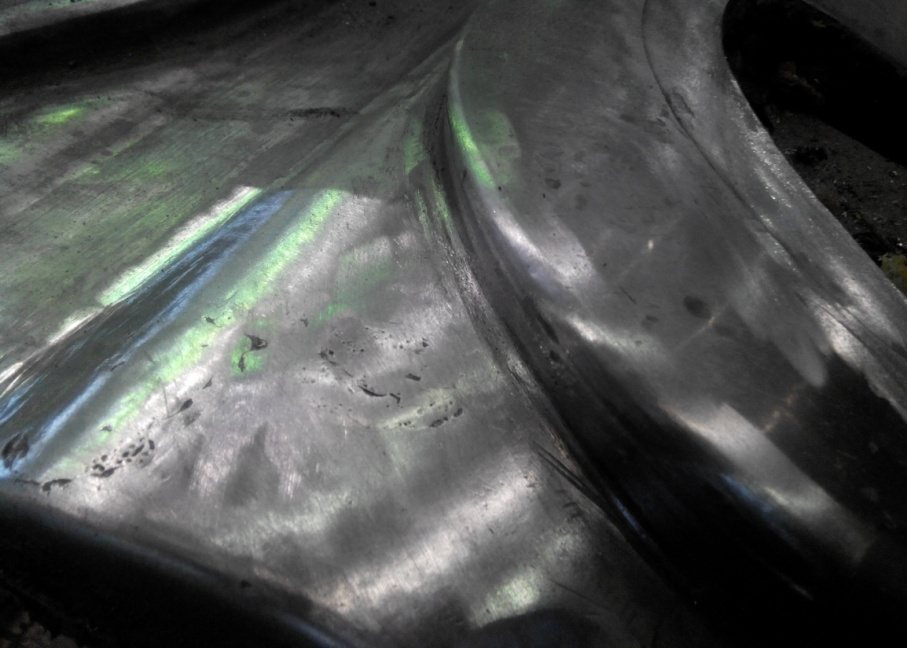
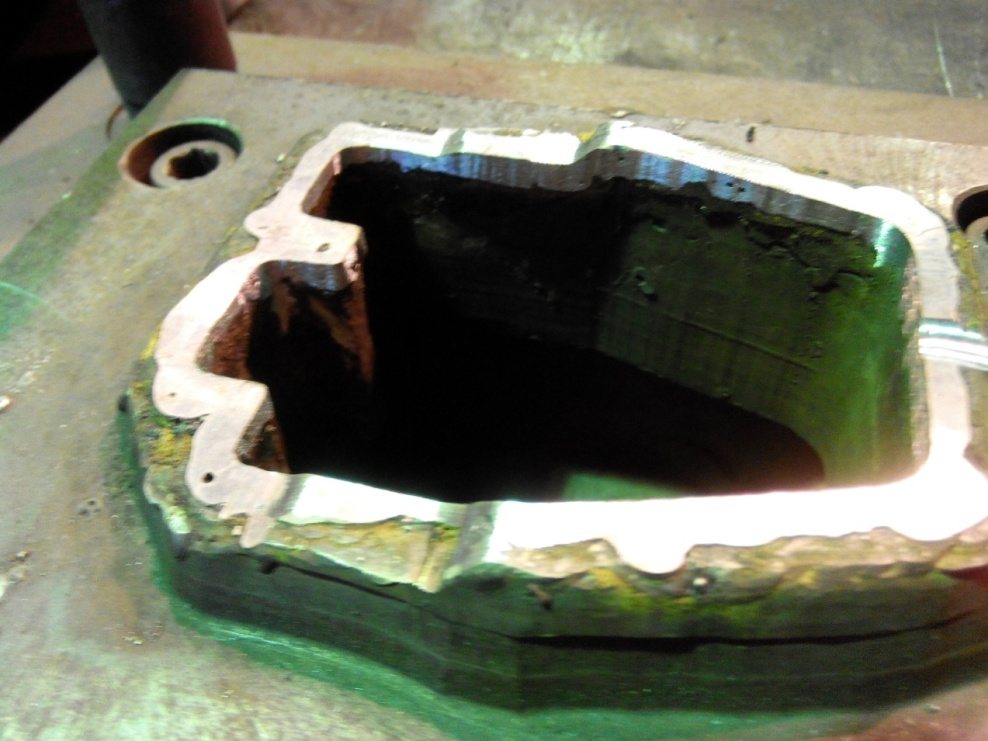
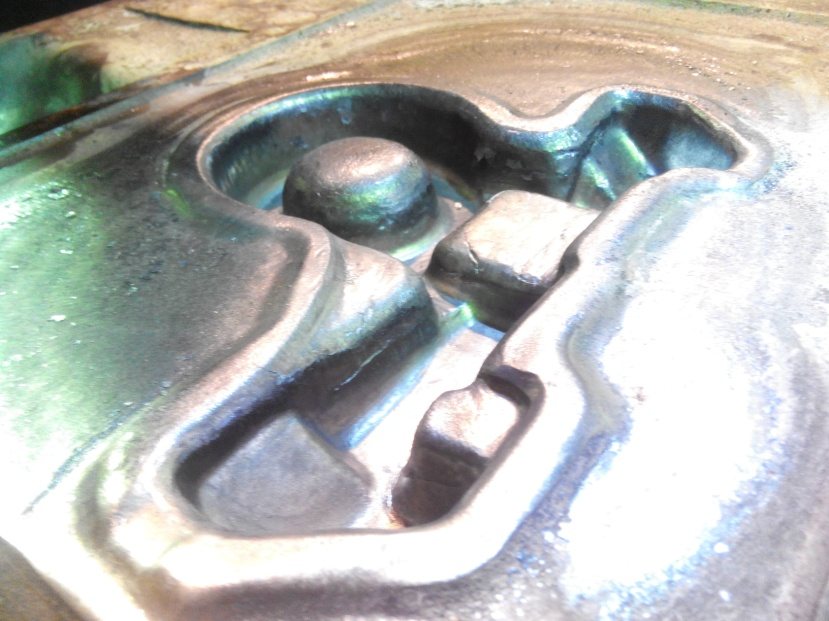
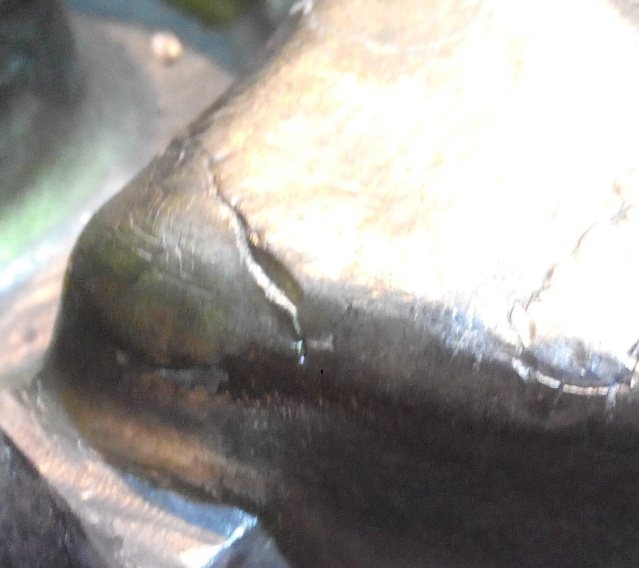
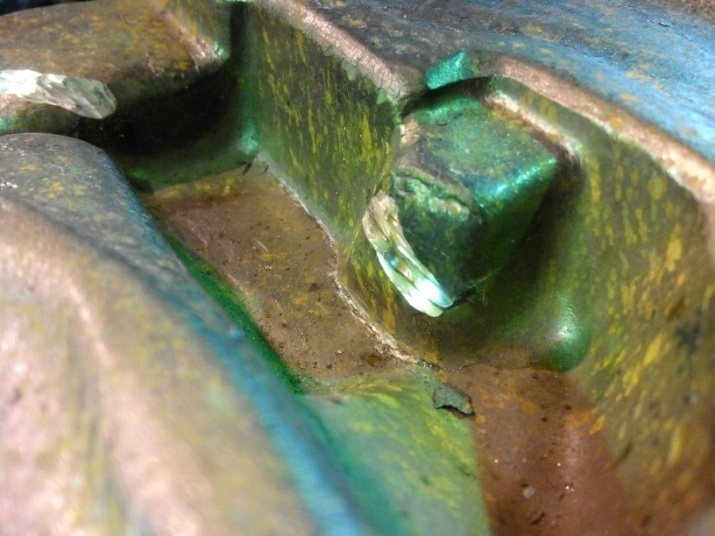
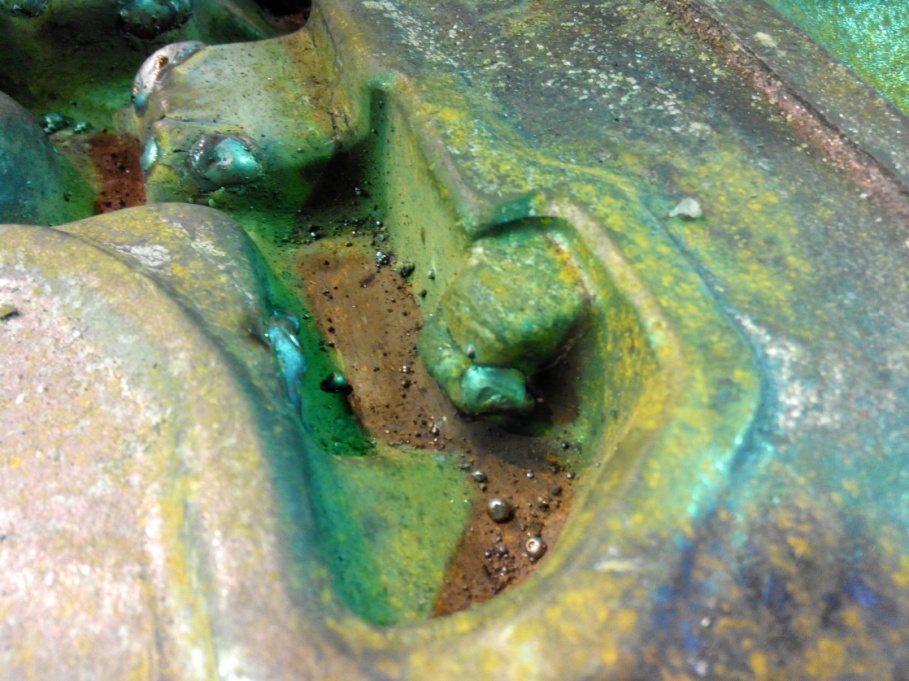
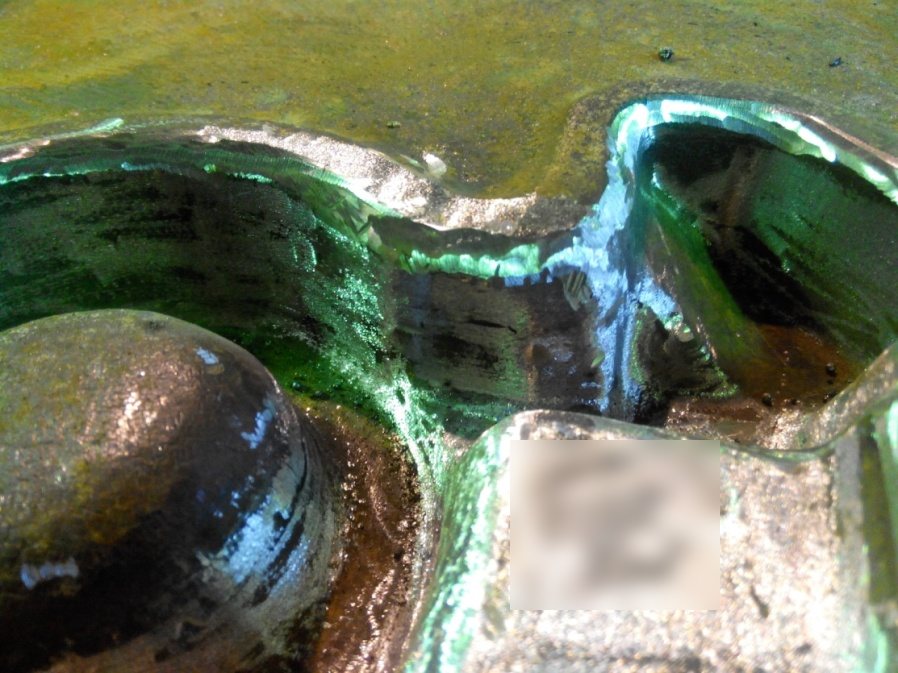
На рабочих частях молотовых штампов из стали 5ХНМ пошли разгарные трещины. Кромки трещин разделали под сварку и заварили электродом Kjellberg FIDUR 3/50 без предварительного подогрева, затем зачистили. Шов без пор и подрезов, твёрдостью 47 HRC — как у основного металла, держится и хорошо обрабатывается. Ресурс штампа вырос до 2,5 раза. Сейчас такую работу выполняют электродом AWG KAIT 6053-T.
Коротко
- Деталь
- молотовые штампы, рабочие части (гравюра)
- Основной металл
- штамповая сталь 5ХНМ
- Дефект
- разгарные трещины на рабочих частях
- Материал
- Kjellberg FIDUR 3/50; сейчас — AWG KAIT 6053-T
- Способ
- разделка кромок под сварку, заварка трещин без подогрева, зачистка
- Результат
- 47 HRC; ресурс штампа — до 2,5 раза выше
Ситуация
Служба штампового инструментального хозяйства прессового цеха ремонтирует штампы для холодной и горячей штамповки. Молотовые штампы горячей штамповки работают с нагревом и ударом, и на их рабочих частях со временем появляются разгарные трещины — сетка трещин от многократного нагрева и охлаждения поверхности.
Рядовые электроды давали поры, непровары и неравномерный шов, а восстановленные места быстро трескались, выкрашивались или отлетали.
Технология
- Разделка кромок трещин под сварку.
- Заварка трещин электродом Kjellberg FIDUR 3/50 без предварительного подогрева.
- Зачистка сварки. Штамп готов к работе.
Контроль и результат
Шов без пор и подрезов, держится и не откалывается. Твёрдость шва — 47 HRC, она соответствует основному металлу; наплавка хорошо обрабатывается. Ресурс штампа поднялся до 2,5 раза. После опытных работ служба приняла решение полностью перейти на эти электроды.
Экономика
| Заварка | Прежние электроды | |
|---|---|---|
| Подогрев | не нужен | — |
| Ресурс штампа | до 2,5 раза выше | шов трескался, выкрашивался, отлетал |
Примечание технолога
Разгарные трещины — усталость металла от нагрева и охлаждения при каждом ударе. Поверхность гравюры, заваренная металлом мягче основного, быстро сминается, а металлом твёрже — снова трескается. Поэтому шов подбирают под твёрдость штамповой стали и под её рабочую температуру, а трещину перед сваркой разделывают до конца.
Чем выполнить сейчас
AWG KAIT 6053-T — электрод для наплавки и восстановления штампов горячего деформирования из сталей 5ХНМ, 5ХГМ, 5ХНВ: твёрдость наплавки 41–47 HRC, твёрдость сохраняется при нагреве до 500 °C, высокая трещиностойкость и стойкость к ударной нагрузке. Слой обрабатывается резанием без отжига. Ток — постоянный, обратной полярности; диаметры 3,2 и 4,0 мм.
Фото
Чем выполнить сейчас: материалы AWG
В описанном ремонте применялись: Kjellberg FIDUR 3/50.