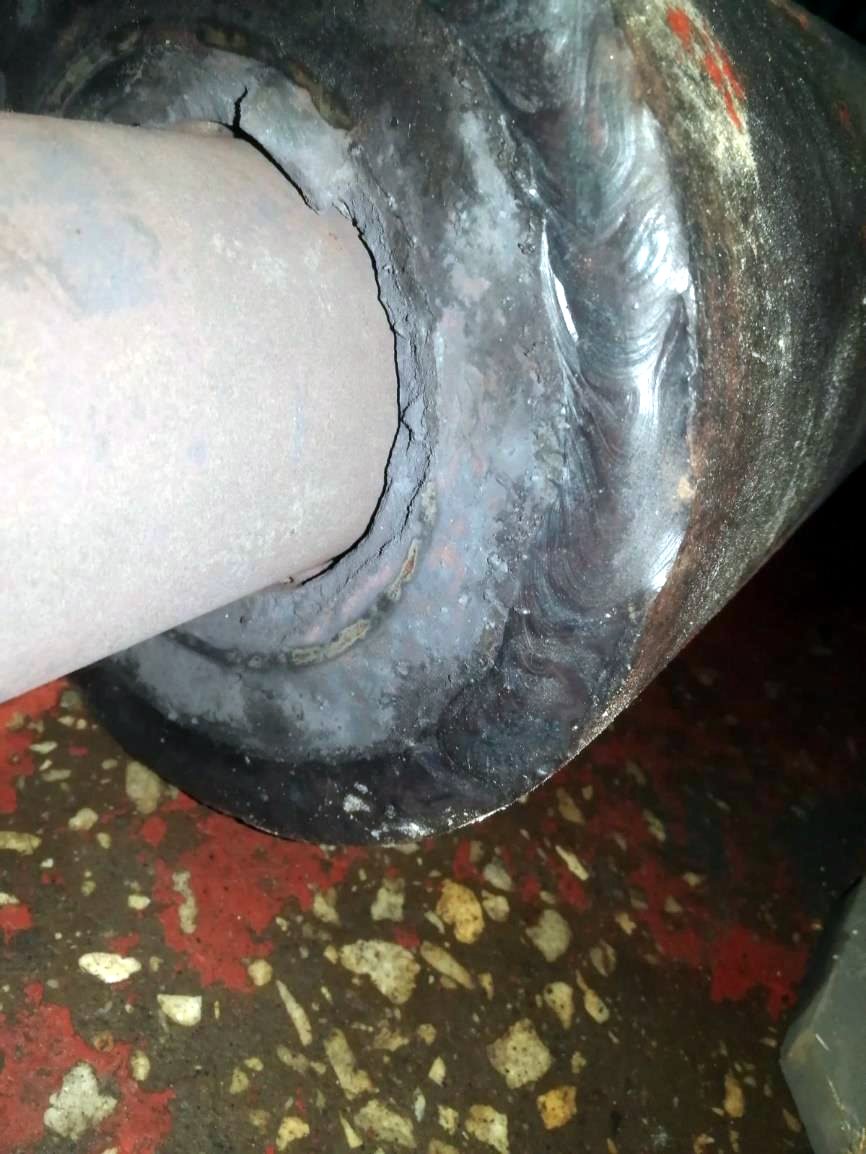
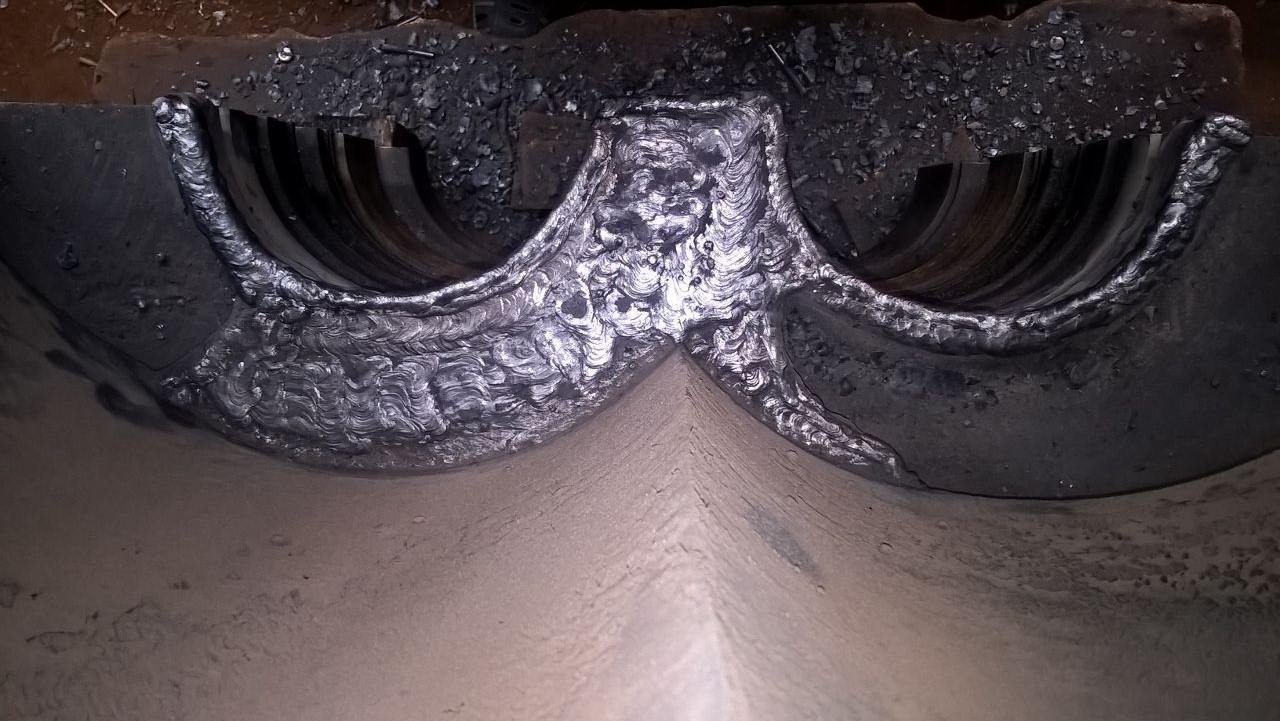
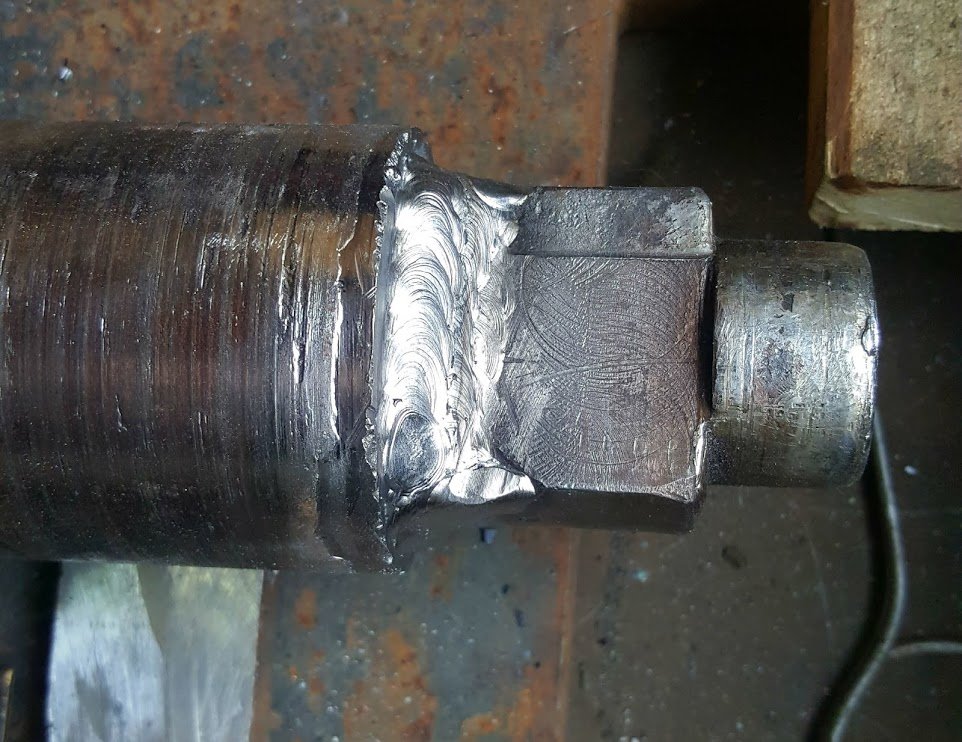
Изношенные посадочные места подшипников вала пресса Ø600 мм из стали 40ХН: наплавка без подогрева на вале массой 20,6 т
На приводном валу горячештамповочного пресса усилием 12 500 тс износились посадочные места подшипников. Вал длиной 7060 мм и массой 20,6 т из стали 40ХН, диаметр посадочного места — 600 мм; нового вала не было, а изготовление долгое и дорогое. Ремонтная служба кузнечного производства восстановила посадки своими силами, без подрядчиков, с участием наших специалистов: ручная дуговая наплавка электродом Kjellberg KAIT 2000 Ø4,0 мм без предварительного подогрева, затем механическая обработка имеющимся оборудованием. После ремонта узел больше 6 месяцев работает без разрушений, деформаций и нагрева подшипников. Сейчас такую работу выполняют электродами AWG ROST 330 и AWG KAIT 2007 T.
Коротко
- Деталь
- приводной вал кривошипного горячештамповочного пресса усилием 12 500 тс, посадочные места подшипников
- Основной металл
- сталь 40ХН; вал длиной 7060 мм, массой 20,6 т
- Дефект
- износ посадочных мест подшипников, Ø600 мм
- Материал
- Kjellberg KAIT 2000, Ø4,0 мм; сейчас — AWG ROST 330 + AWG KAIT 2007 T
- Способ
- ручная дуговая наплавка без предварительного подогрева, механическая обработка
- Результат
- больше 6 месяцев работы без разрушений, деформаций и нагрева подшипников
Ситуация
В кузнечно-прессовом цехе на участке крупных горячих поковок работает кривошипный горячештамповочный пресс усилием 12 500 тс. На его приводном валу износились посадочные места подшипников. Параметры вала: диаметр посадочного места — 600 мм, длина — 7060 мм, масса — 20,6 т, сталь 40ХН.
Заменить вал было невозможно: нового не было, изготовление долгое, а стоимость высокая. Прежние технологии требовали подогрева, а равномерно прогреть такую площадь на 20-тонном валу практически нереально.
Технология
- Ремонт выполнила ремонтная служба кузнечного производства своими силами, без подрядчиков, с участием наших специалистов, на имеющемся сварочном оборудовании.
- Ручная дуговая наплавка посадочных мест электродом Kjellberg KAIT 2000 Ø4,0 мм без предварительного подогрева.
- Механическая обработка наплавки в размер имеющимся оборудованием — наплавленный металл это позволил.
Контроль и результат
После ремонта узел работает больше 6 месяцев: разрушений, деформаций и нагрева подшипников в месте ремонта нет. Подобное восстановление выполнили впервые.
Экономика
| Ремонт | Новый вал | |
|---|---|---|
| Возможность | своими силами, на имеющемся оборудовании | нового вала нет |
| Срок и стоимость | — | долгое изготовление, высокая стоимость |
Примечание технолога
Посадка под подшипник на крупном валу из легированной стали — двойная задача. Наплавка не должна дать трещин в закаливающейся стали 40ХН, а после неё посадку нужно проточить в размер. Подогрев 20-тонного вала по всей длине посадки в цеху практически невозможен, поэтому материал выбирают такой, который работает без подогрева и даёт обрабатываемый слой.
Чем выполнить сейчас
AWG ROST 330 — подслой: ремонтный аустенитно-марганцовистый электрод для буферных и переходных слоёв на трудносвариваемых сталях, металл шва пластичный и вязкий (относительное удлинение не менее 35 %), хорошо сопротивляется горячим и холодным трещинам.
AWG KAIT 2007 T — рабочий слой: марганцево-никелевый электрод, твёрдость наплавки 180–220 HB — слой обрабатывается резанием; в работе упрочняется наклёпом примерно до 550 HB. Наплавляют без подогрева, ниточными валиками. На углеродистых сталях AWG KAIT 2007 T кладут по буферному подслою AWG ROST 330 — для легированной 40ХН подслой тоже обязателен. Режим и порядок наплавки под конкретный вал подберёт технолог.
Фото
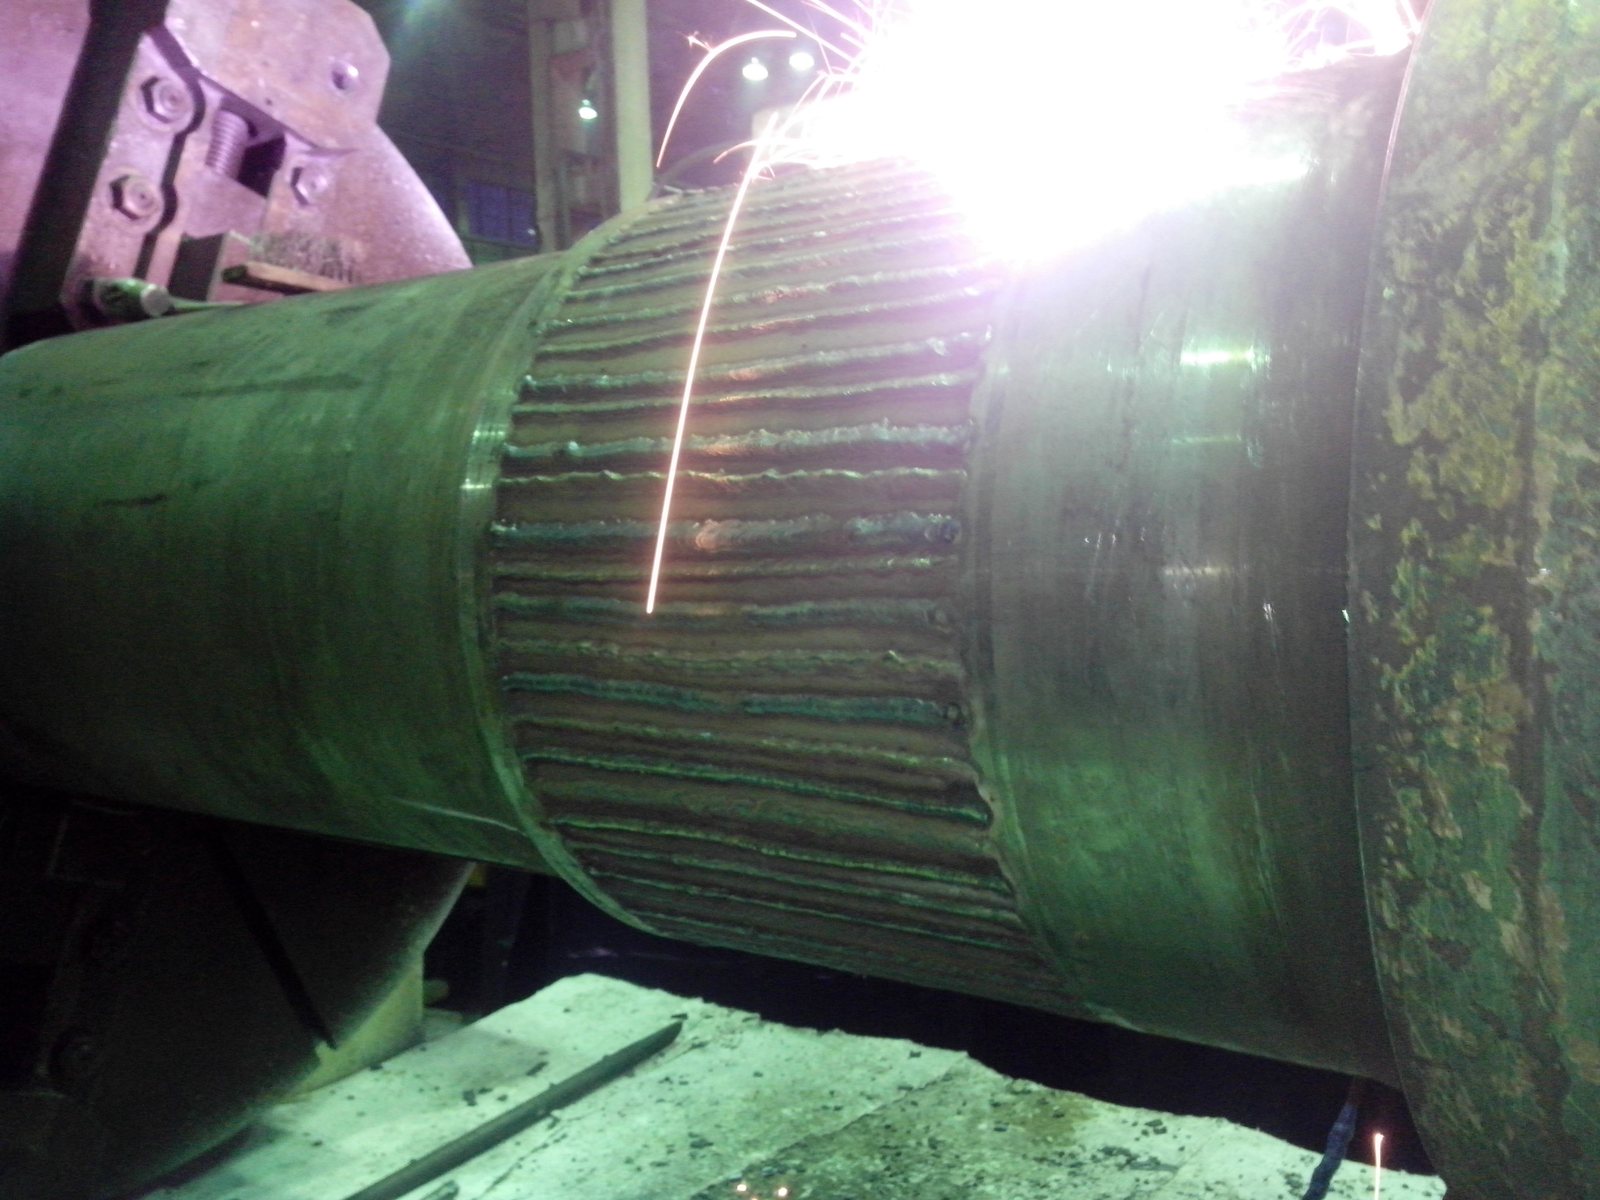
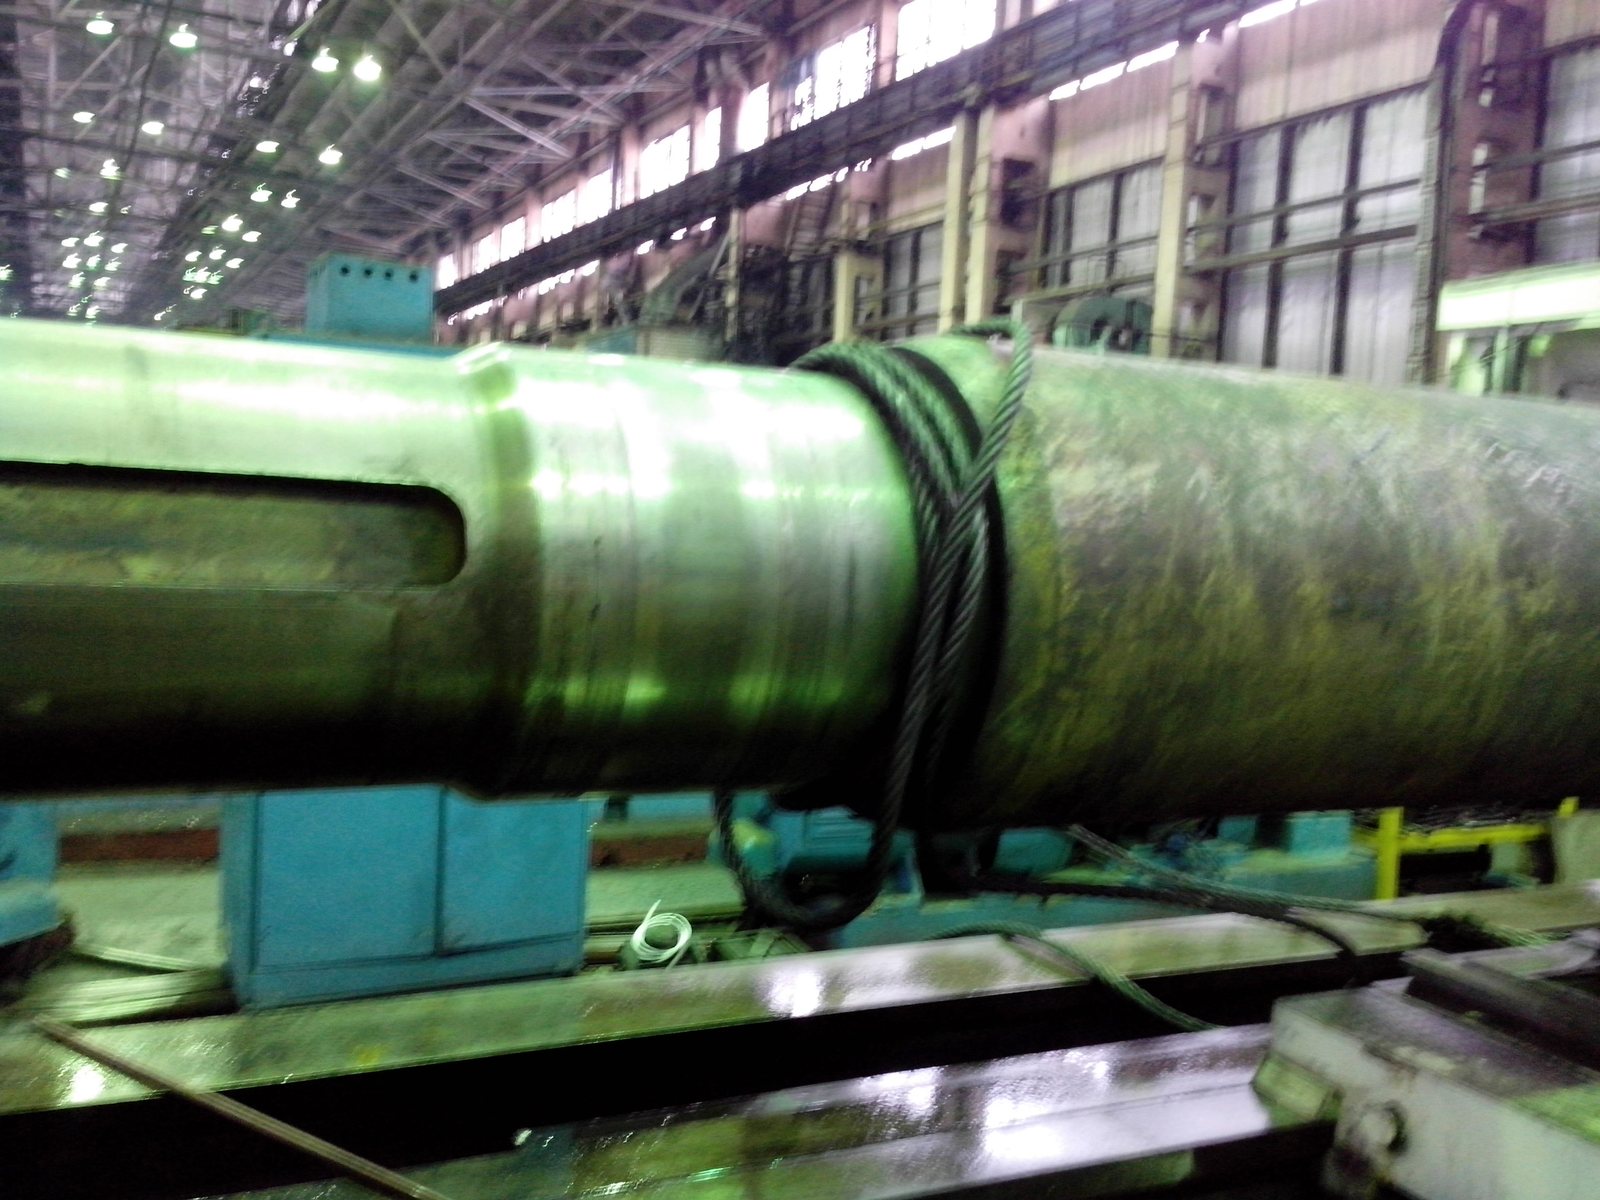
Чем выполнить сейчас: материалы AWG
В описанном ремонте применялись: Kjellberg KAIT 2000.