Сварные валы конвейера закалочной печи из стали 10Х23Н18: ресурс швов вырос с 1 до 3,5–4 месяцев с AWG ROST 4220 TR
Сварные швы валов конвейера закалочной печи из стали 10Х23Н18 разрушались от перепадов температуры 600–1100 °C примерно за месяц. После перехода с электродов ОЗЛ-9 на AWG ROST 4220 TR ресурс швов вырос до 3,5–4 месяцев, а расход электродов — менее 1 кг на вал.
Коротко
- Деталь
- валы привода конвейерной ленты закалочной печи (одновременно в работе 64 вала разных размеров)
- Основной металл
- жаропрочная сталь 10Х23Н18
- Условия работы
- 600–1100 °C с перепадами температуры
- Проблема
- деформация валов в зоне сварки, вплоть до разрушения швов
- Материал
- AWG ROST 4220 TR (ранее — ОЗЛ-9)
- Расход
- 10–20 электродов, менее 1 кг на вал
- Результат
- ресурс швов вырос с 1 до 3,5–4 месяцев в зависимости от положения вала в печи
Ситуация
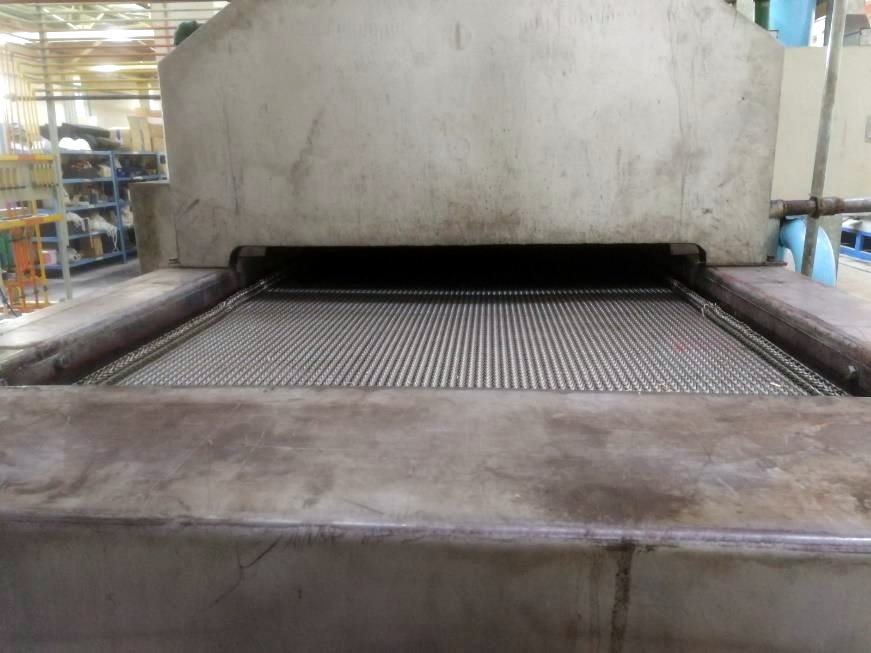
На заводе крепежа для автомобильной промышленности изделия закаливают в проходной печи при 600–1100 °C. Конвейерную ленту печи приводят 64 вала разных размеров из жаропрочной стали 10Х23Н18. Валы предприятие изготавливает само, сваркой.
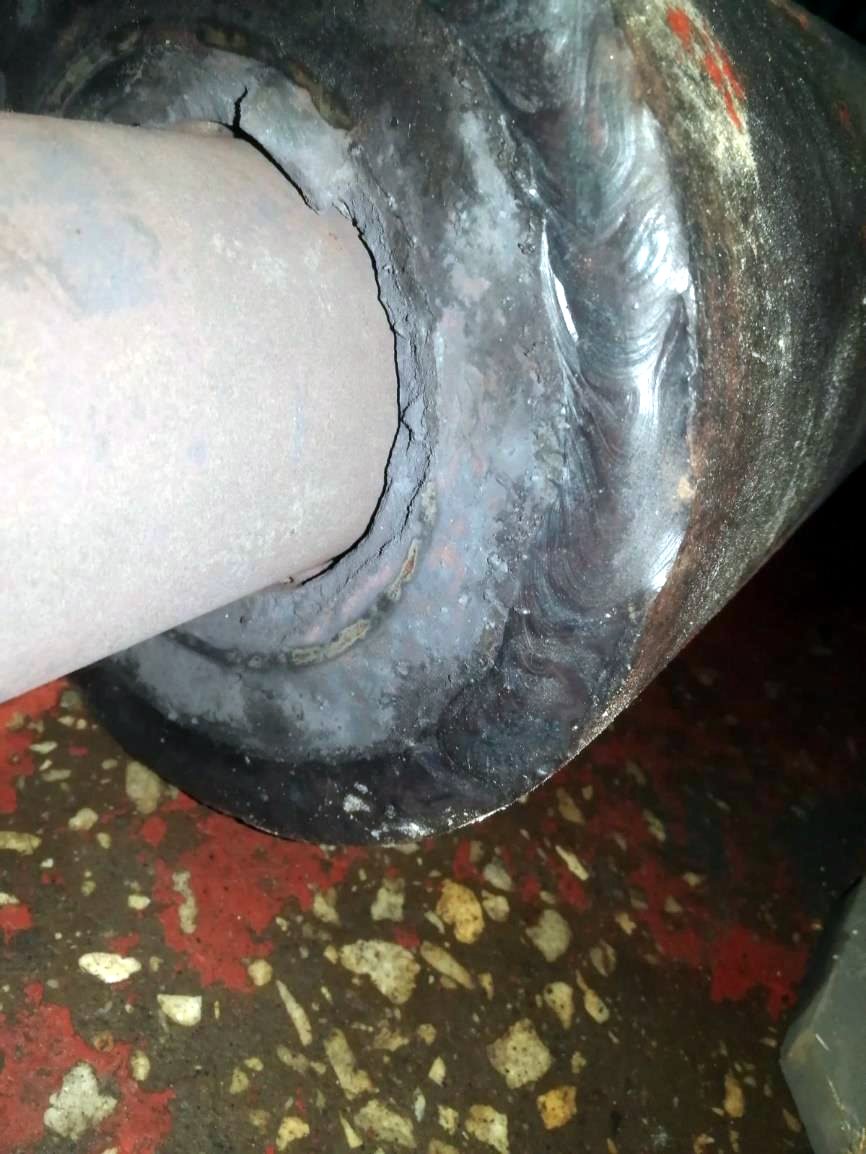
Слабым местом всегда были сварные швы: при высокой температуре и её перепадах вал деформировался в зоне шва, вплоть до разрушения шва и самого вала. Со швами на электродах ОЗЛ-9 вал служил около месяца.
Решение
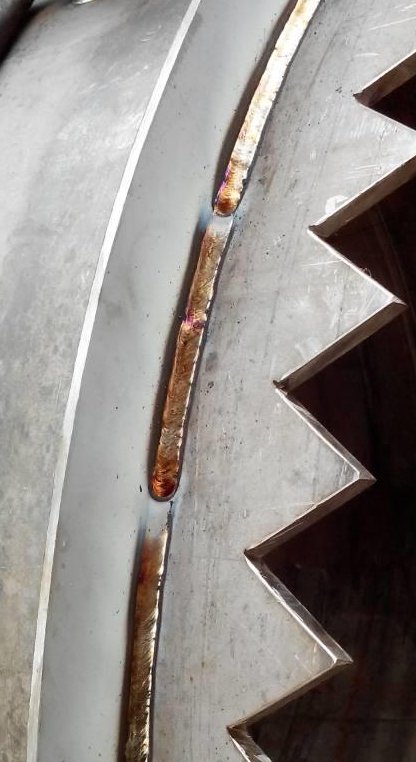
Сварку валов перевели на электрод AWG ROST 4220 TR. На один вал уходит 10–20 электродов — менее 1 кг.
Результат
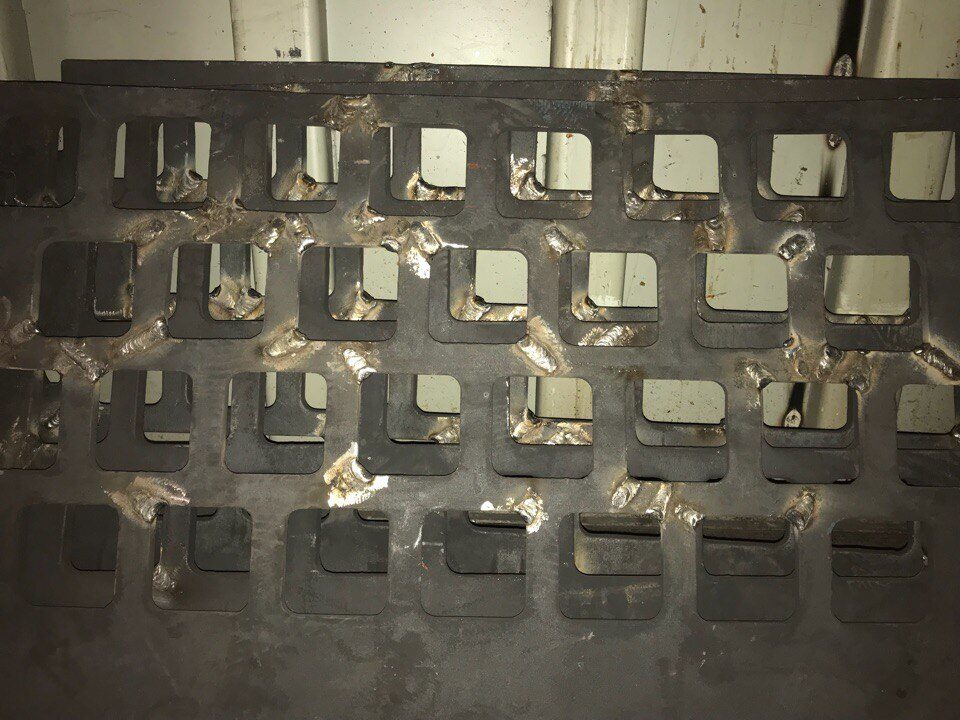
Ресурс швов вырос с 1 до 3,5–4 месяцев в зависимости от того, где вал стоит в печи. Электроды дороже прежних, но работа подорожала незначительно, а сократились замены и изготовление новых валов и нагрузка на ремонтную службу.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Ресурс швов | 3,5–4 месяца | около 1 месяца (ОЗЛ-9) |
| Расход | менее 1 кг электродов на вал | — |
Примечание технолога
Для стали 10Х23Н18 при термоциклировании мало подобрать «нержавеющий» электрод по химическому составу: шов должен сохранять прочность и пластичность при 1000 °C и не охрупчиваться от длительного нагрева. AWG ROST 4220 TR — жаростойкий электрод для печного оборудования и высокотемпературных узлов: шов работает в тех же условиях, что и основной металл, и перестал быть самым слабым местом вала.
Фото