Поддоны и корзины для термообработки при 1100–1200 °C: сварные поддоны вместо литых и ремонт корзин электродами AWG 2428 и AWG ROST 4220 TR
Литые поддоны для термообработки при 1100–1200 °C выдерживали 10–15 садок. Сварные поддоны на электродах AWG 2428 прошли 35 садок без трещин и остаточных деформаций, а поддоны, собранные электродом AWG ROST 4220 TR из годных частей старых поддонов и неликвида, служат в среднем в 1,5 раза дольше покупных литых. Тем же AWG 2428 восстанавливают лопнувшие стенки корзин для закалки вместо покупки новых по 450 тыс. руб.
Коротко
- Детали
- поддоны для термообработки колец, поковок и слитков (закалка в воду и масло); корзины для закалки деталей
- Основной металл
- жаропрочные и жаростойкие стали; литые поддоны — 12Х18Н10Т; корзины — 20Х25Н19С2Л
- Условия работы
- 1100–1200 °C в рабочей зоне, нагрузка на поддон 1000–1500 кг, резкие перепады температуры
- Проблема
- литые поддоны изнашивались за 10–15 садок; стенки корзин лопались
- Материалы
- AWG 2428 и AWG ROST 4220 TR, ручная дуговая сварка
- Расход
- 7–15 кг AWG ROST 4220 TR на поддон
- Результат
- сварной поддон — 35 садок без трещин за период наблюдения; ресурс в 1,5 раза выше литого; корзины ремонтируют вместо покупки
Ситуация
На металлургическом производстве кольца, поковки и слитки проходят термообработку на поддонах: температура в рабочей зоне 1100–1200 °C, нагрузка на поддон 1000–1500 кг, закалка в воду и масло. Цельнолитые поддоны из жаропрочных сплавов изнашивались за 10–15 садок. Новый литой поддон из стали 12Х18Н10Т стоит 320–400 тыс. руб., а потребность — до 20 поддонов в год.
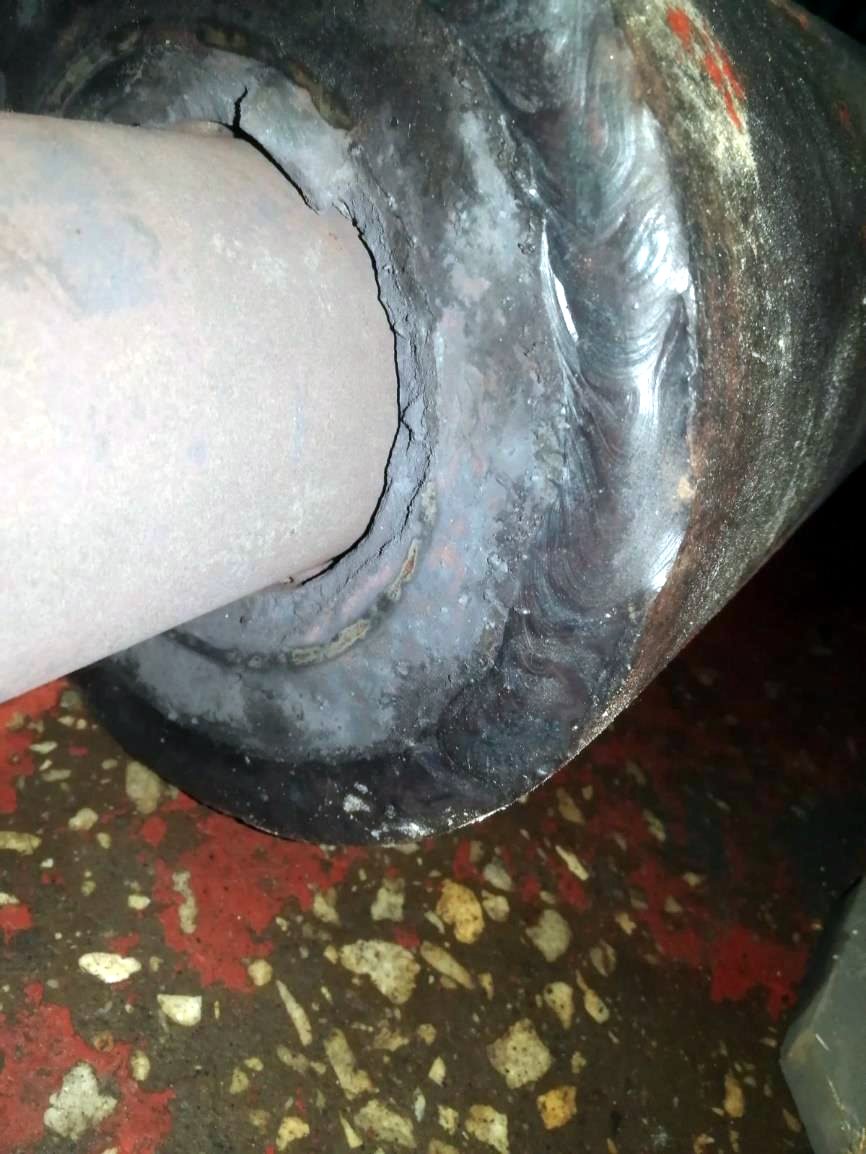
На машиностроительном заводе детали закаливают в корзинах из жаропрочной стали 20Х25Н19С2Л. От постоянных резких перепадов температуры стенки корзин лопались, и корзины заказывали новыми у производителя — порядка 450 тыс. руб. за штуку.
Сварные поддоны вместо литых — AWG 2428
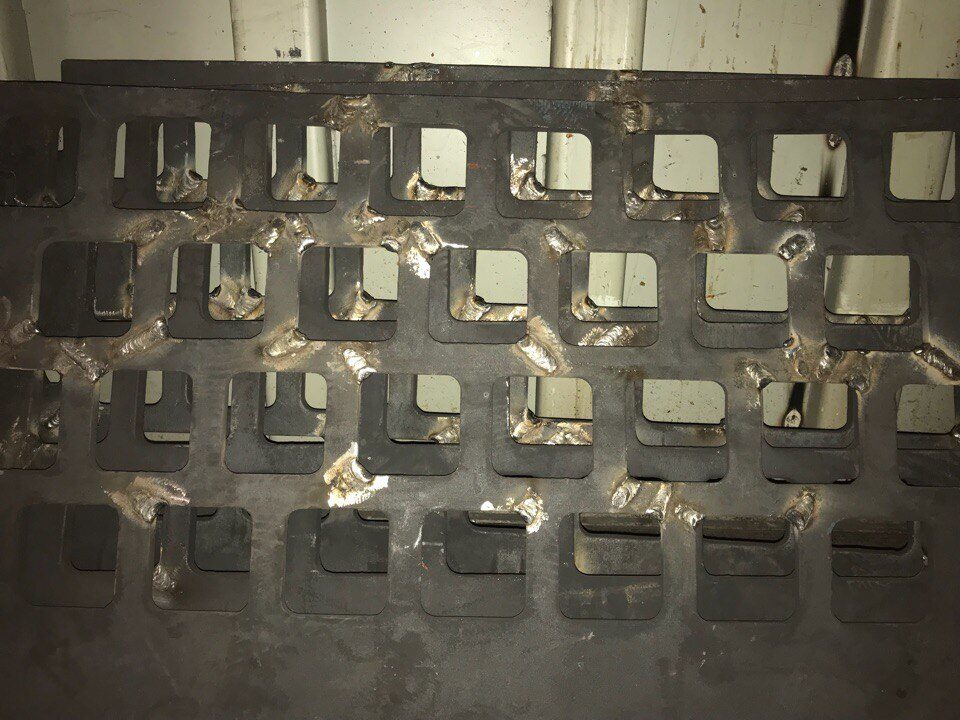
Вместо цельнолитых поддонов стали изготавливать сварные из жаропрочных сплавов, электродами AWG 2428. За время наблюдения поддоны прошли 35 садок; в сварных швах и местах сопряжений трещин и остаточных деформаций не выявлено. Сварной поддон значительно дешевле литого, и его можно ремонтировать сваркой.
Поддоны из годных частей старых — AWG ROST 4220 TR
Поддоны изнашиваются неравномерно, поэтому сохранившиеся части деформированных поддонов используют повторно — после анализа химического состава и правки. Недостающее добирают неликвидом: остатками пробных колец из жаропрочных и жаростойких сталей. Сборку и сварку ведут электродом AWG ROST 4220 TR, ручной дуговой сваркой.
На поддон уходит 7–15 кг электродов. Электрод одинаково хорошо работает и по свежему, и по «уставшему» металлу. Ресурс такого поддона в среднем в 1,5 раза выше, чем у покупного литого из 12Х18Н10Т.
Ремонт корзин — AWG 2428
Лопнувшие стенки корзин из стали 20Х25Н19С2Л восстановили электродами AWG 2428. Завод отказался от закупки новых корзин.
Экономика
| Сварка | Литьё / покупка | |
|---|---|---|
| Поддон | неликвид и 7–15 кг электродов | литой поддон — 320 000–400 000 руб. |
| Ресурс поддона | 35 садок без трещин (AWG 2428); в 1,5 раза выше литого (AWG ROST 4220 TR) | 10–15 садок |
| Корзина | ремонт стенок | новая — около 450 000 руб. |
Примечание технолога
Поддон и корзина в печи разрушаются не от одной температуры, а от её перепадов: каждая садка с закалкой — это нагрев, резкое охлаждение и напряжения в швах. Шов здесь обычно становится самым слабым местом.
AWG ROST 4220 TR — жаростойкий нержавеющий электрод для печей и высокотемпературных узлов, со стойкостью к рабочим температурам до 1200 °C и к окалинообразованию; он рассчитан на жаростойкие Cr-Ni стали — то, из чего сделаны поддоны.
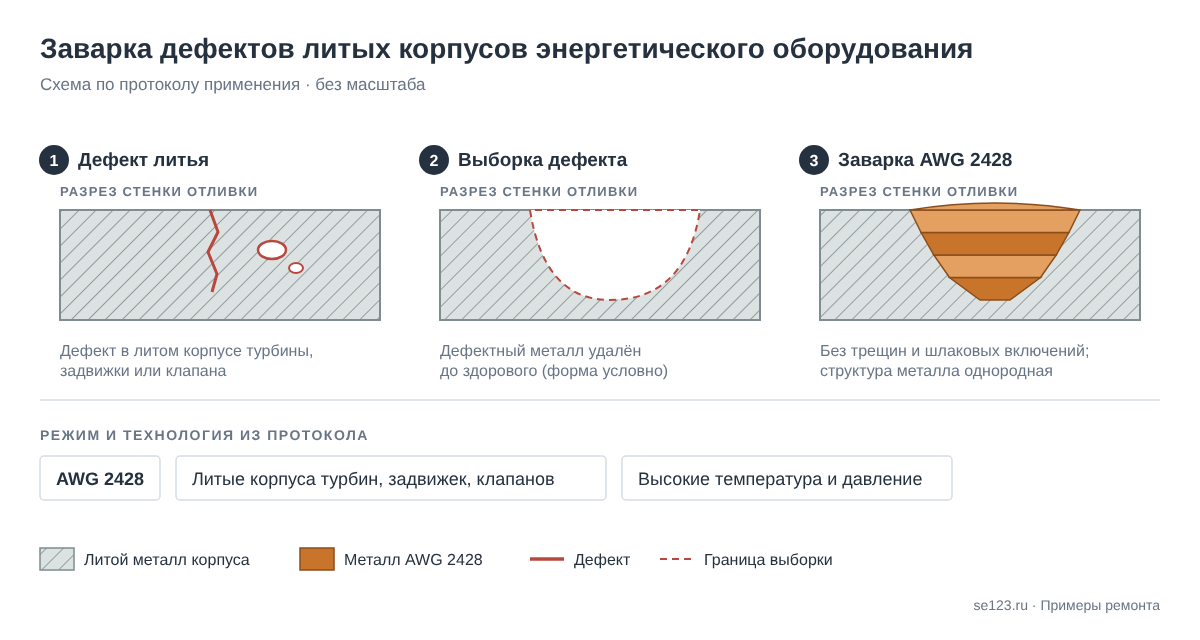
AWG 2428 — электрод на никелевой основе (E Ni 6082) с полностью аустенитной структурой наплавленного металла. Он предназначен для жаростойкого литья с ограниченной свариваемостью и для заварки трещин термической усталости в деталях, работающих при теплосменах, — это случай литых корзин из 20Х25Н19С2Л.
Фото