Выкрашивание рабочих кромок матриц и пуансонов из У8 и У10А: наплавка без подогрева вместо «занижения»
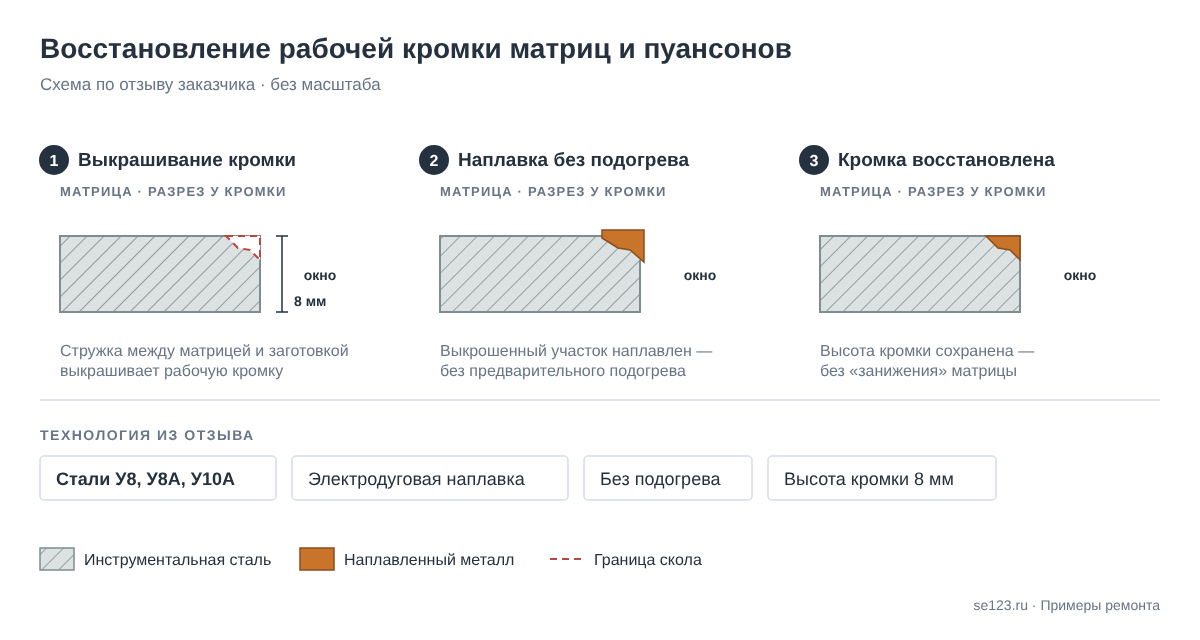
На производстве работают штампы из инструментальных сталей У8, У8А и У10А. Стружка, попадая между рабочей частью матрицы и заготовкой, выкрашивает рабочую кромку. Кромку можно «занижать» — сошлифовывать торец, — но высота кромки всего 8 мм, и таких ремонтов немного. Предприятие перешло на восстановительную электродуговую наплавку материалом Kjellberg FIDUR 2/55 без предварительного подогрева. Наплавленная область по рабочим характеристикам сравнима с основной кромкой, матрицы и пуансоны служат гораздо дольше без замены, а ремонт стал проще. Сейчас такую работу выполняют электродом AWG KAIT 6053 PRO.
Коротко
- Деталь
- матрицы и пуансоны штампов
- Основной металл
- инструментальные стали У8, У8А, У10А
- Дефект
- выкрашивание рабочей кромки стружкой, попавшей между матрицей и заготовкой; высота кромки — 8 мм
- Материал
- Kjellberg FIDUR 2/55; сейчас — AWG KAIT 6053 PRO
- Способ
- электродуговая наплавка без предварительного подогрева
- Результат
- восстановленная область по характеристикам сравнима с основной кромкой, структура однородная; ресурс матриц и пуансонов без замены — гораздо выше
Ситуация
На производстве применяются штампы из сталей У8, У8А и У10А. В работе стружка периодически попадает между рабочей частью матрицы и заготовкой — и выкрашивает рабочую кромку.
В принципе возможен ремонт «занижением»: торец матрицы сошлифовывают до здоровой кромки. Но высота рабочей кромки всего 8 мм, поэтому число таких ремонтов ограничено.
Технология
Выкрошенные участки кромки восстанавливают электродуговой наплавкой материалом Kjellberg FIDUR 2/55 без предварительного подогрева.
Контроль и результат
Практика показала: восстановленная область имеет рабочие характеристики, сравнимые с основной частью кромки, и однородную структуру. Матрицы и пуансоны работают гораздо дольше без замены, расходы на замену штамповой оснастки снизились, а сам ремонт стал заметно проще.
Экономика
| Наплавка | «Занижение» | |
|---|---|---|
| Число ремонтов | — | ограничено: высота кромки всего 8 мм |
| Ресурс матриц и пуансонов без замены | гораздо больше | — |
| Ремонт | значительно проще | — |
Примечание технолога
«Занижение» съедает высоту кромки при каждом ремонте, а наплавка возвращает металл туда, откуда он выкрошился. Для холодной вырубки важно, чтобы наплавка была по твёрдости близка к закалённой инструментальной стали и не отслаивалась от неё, — тогда восстановленная кромка режет так же, как основная.
Наплавлять закалённую углеродистую инструментальную сталь без подогрева можно только материалом, рассчитанным на такую работу, и малым тепловложением — короткими валиками, чтобы не отпустить и не перекалить кромку рядом со швом.
Чем выполнить сейчас
AWG KAIT 6053 PRO — электрод для наплавки вырубных и обрезных штампов, обрезных и прошивных матриц и пуансонов, ножей холодной резки металла: твёрдость наплавки 56–60 HRC, высокая стойкость к термоудару. Кромку доводят шлифованием. Режим и порядок наплавки под конкретный штамп подберёт технолог.
Схема ремонта
Фото
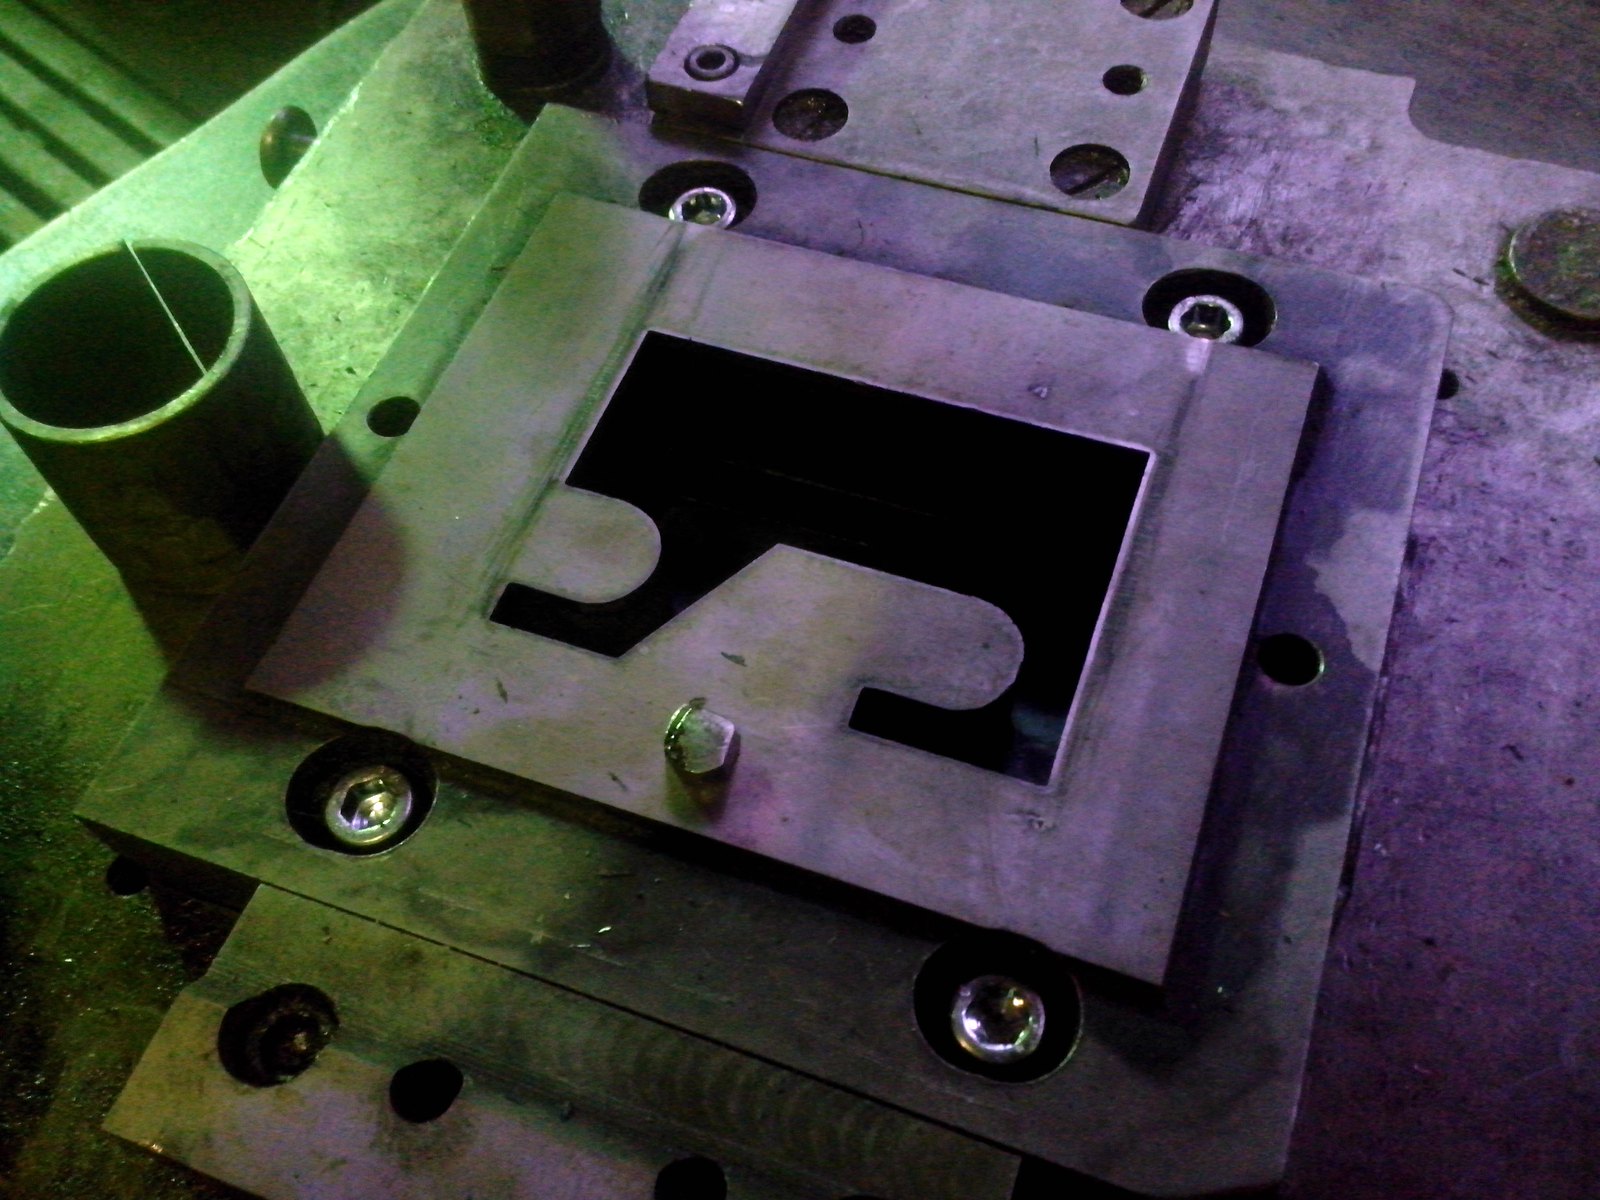
Чем выполнить сейчас: материалы AWG
В описанном ремонте применялись: Kjellberg FIDUR 2/55.