Сколы и забоины на ножах зажима листогибочного станка из закалённой стали: наплавка с подогревом в песочной ванне
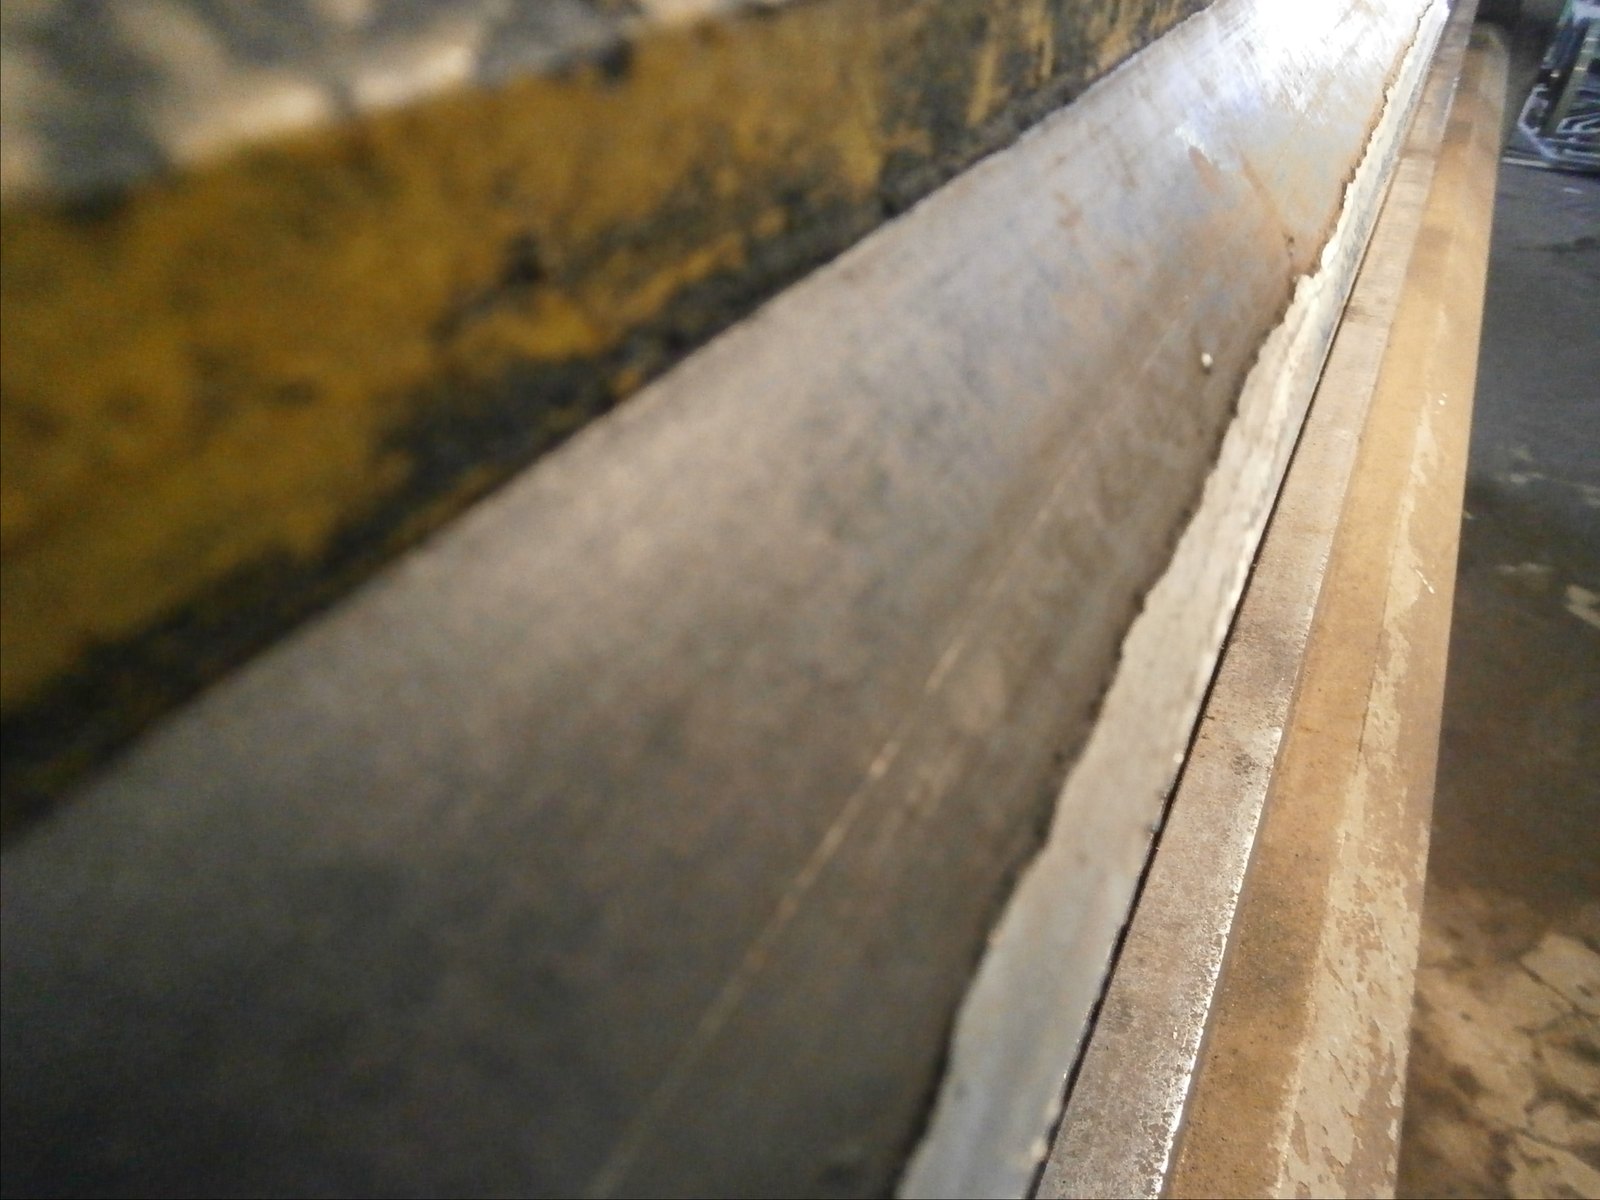
На листогибочном станке нарушилась геометрия кромок трёх ножей зажима: сколы, забоины и вмятины глубиной до 10 мм. Ножи — предположительно из стали 40Х с объёмной закалкой и шлифовкой. Кромки наплавили электродом Kjellberg KAIT HC с подогревом 180–200 °C в песочной ванне и обработали фрезерованием. Два ножа работают без разрушений, а на самом твёрдом ноже в работе появились сколы. Отсюда вывод: твёрдость наплавляемой детали должна быть около 50 HRC. Сейчас такую работу выполняют электродом AWG KAIT 6053 PRO.
Коротко
- Деталь
- ножи зажима листогибочного станка, длина ножа 830 мм
- Основной металл
- предположительно сталь 40Х, объёмная закалка и шлифовка
- Дефект
- левый нож — многочисленные сколы глубиной до 7 мм; средний — мелкие забоины до 2 мм; правый — забоины и вмятины 5–10 мм
- Материал
- Kjellberg KAIT HC; сейчас — AWG KAIT 6053 PRO
- Способ
- разделка кромок, подогрев 180–200 °C в песочной ванне, наплавка, охлаждение вместе с ванной, фрезерование твердосплавным инструментом
- Норма расхода
- 800–1000 г электродов на нож длиной 830 мм
- Результат
- два ножа работают без разрушений; на самом твёрдом ноже — сколы
Ситуация
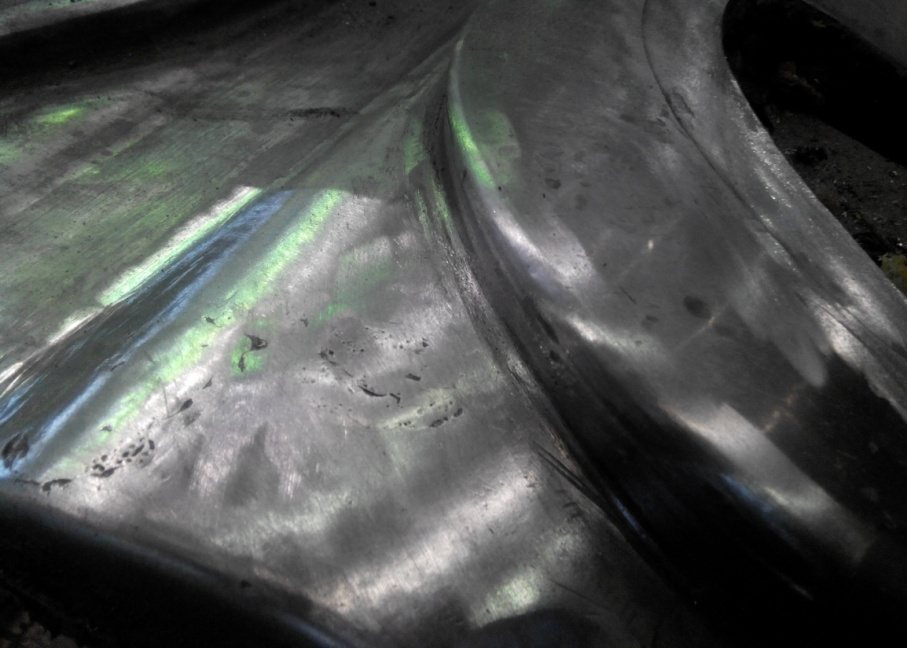
На листогибочном станке в эксплуатации нарушилась геометрия кромок ножей зажима. Дефекты на трёх ножах различались и по виду, и по объёму: на левом — многочисленные сколы глубиной до 7 мм, на среднем — мелкие забоины кромки до 2 мм, на правом — забоины и вмятины глубиной 5–10 мм.
Разницу объяснила твёрдость ножей, которую проверили напильником: самый твёрдый — левый, средней твёрдости — средний, самый мягкий — правый. Материал ножей — предположительно сталь 40Х с объёмной закалкой и последующей шлифовкой.
Технология
- Подготовка кромок под наплавку.
- Подогрев ножа до 180–200 °C в песочной ванне.
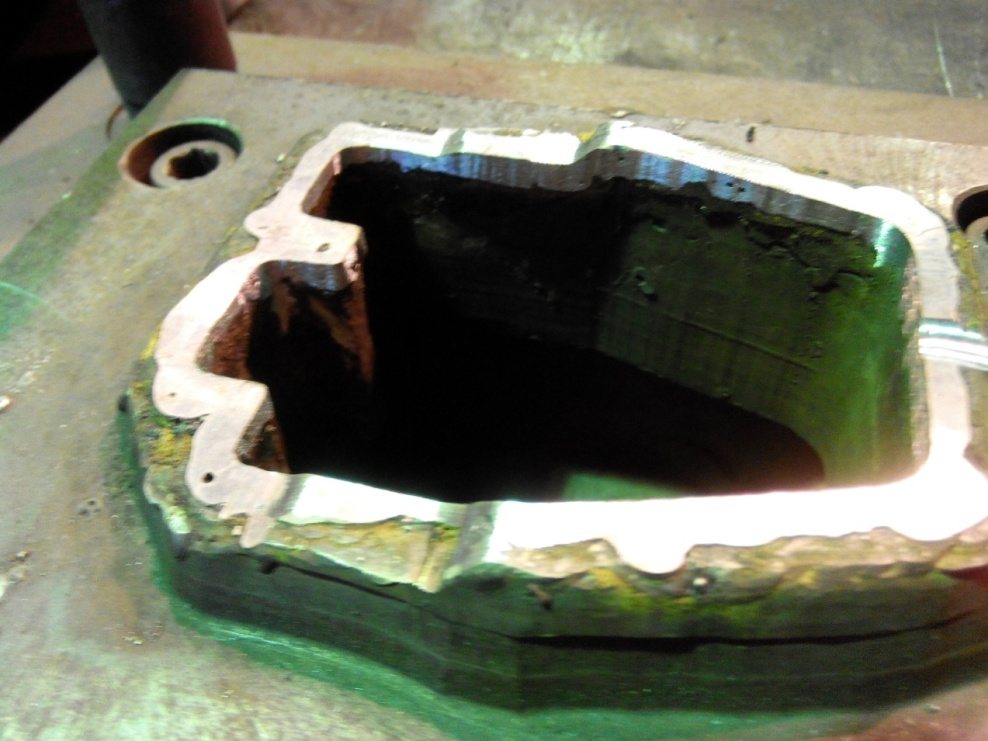
- Наплавка разделанных кромок электродом Kjellberg KAIT HC: по одному проходу с каждой стороны, затем по три прохода, чтобы сформировать кромку ножа. Ток подбирали так, чтобы наплавленная поверхность формировалась как нужно. Всё время наплавки нож лежал в горячей песочной ванне с подведённым к нему обратным проводом — так температура держалась постоянной.
- Охлаждение ножа вместе с песочной ванной.
- Обработка наплавленного металла на фрезерном станке твердосплавным инструментом с минимальными подачами.
Контроль и результат
Твёрдость наплавленного металла получилась близкой к заявленной — это чувствовалось при обработке. Норма — 800–1000 г электродов на нож длиной 830 мм.
В эксплуатации два ножа работают без разрушений. На левом ноже — том, у которого до наплавки была самая высокая твёрдость, — появились сколы. Вывод по итогам работы: электроды соответствуют заявленным характеристикам, а твёрдость наплавляемой стальной детали должна быть около 50 HRC.
Примечание технолога
Твёрдая наплавка на закалённой стали работает только тогда, когда основа под ней не слишком хрупкая. Если нож закалён на максимальную твёрдость, под наплавкой нет вязкой опоры, и кромка выкрашивается в работе вместе с основным металлом. Поэтому перед наплавкой стоит проверить твёрдость детали: при твёрдости заметно выше 50 HRC её сначала отпускают.
Подогрев в песочной ванне — простой способ держать длинную деталь при постоянной температуре всю наплавку и потом медленно её охладить: песок равномерно отдаёт тепло и не даёт ножу остыть быстрее, чем нужно.
Чем выполнить сейчас
AWG KAIT 6053 PRO — электрод для наплавки обрезных кромок, ножей горячей и холодной резки металла и режущего инструмента: твёрдость наплавки 56–60 HRC, твёрдость сохраняется при нагреве до 550–600 °C, высокая стойкость к термоудару. Кромку доводят шлифованием. Режим, подогрев и порядок наплавки под конкретный нож подберёт технолог.
Фото
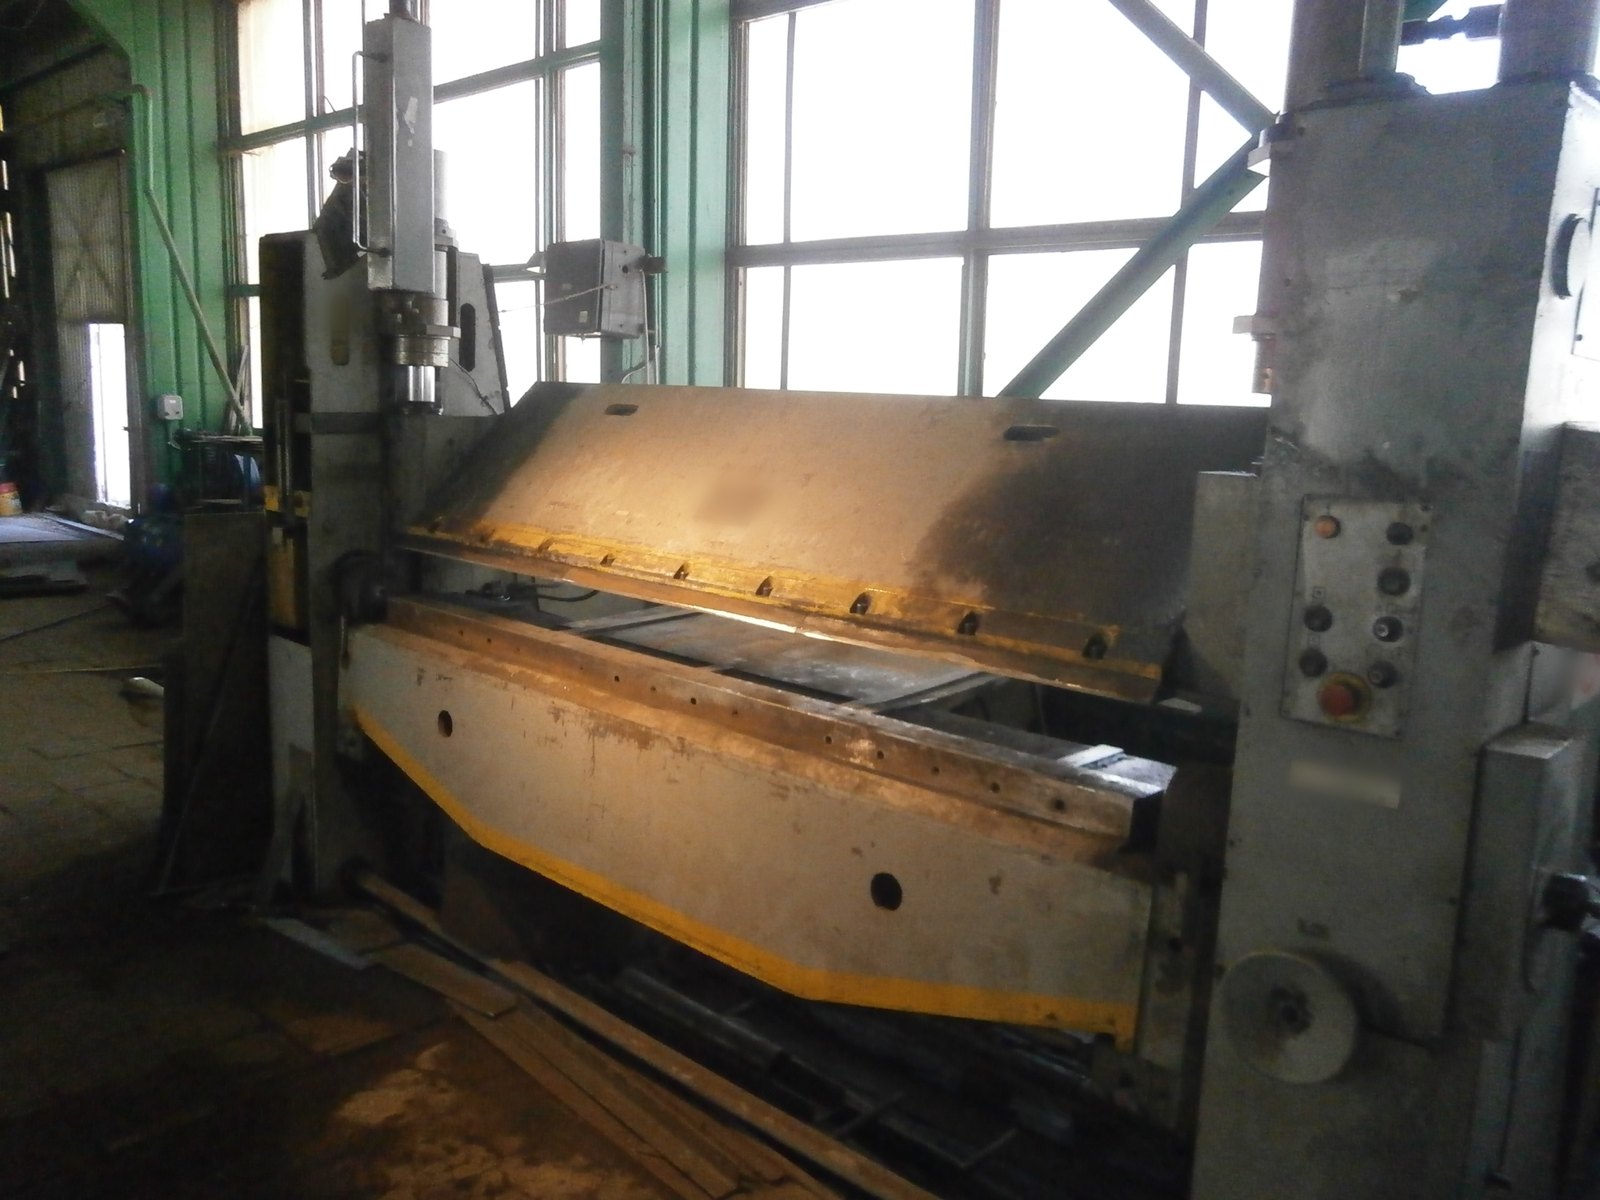
Чем выполнить сейчас: материалы AWG
В описанном ремонте применялись: Kjellberg KAIT HC.