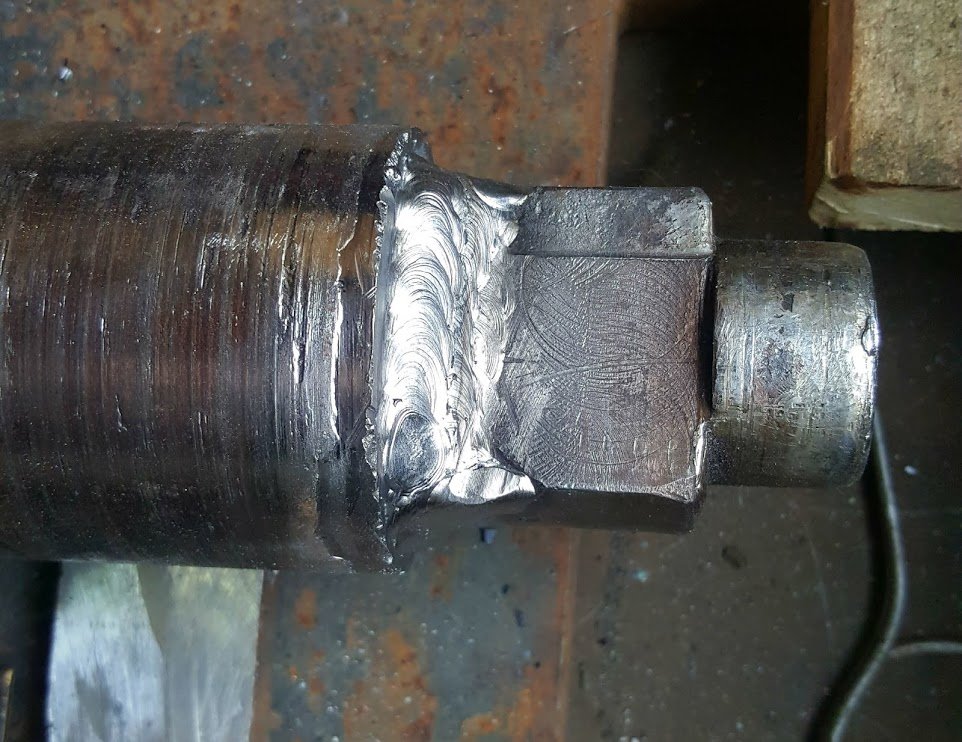
Трещина в шнековом валу Ø280 мм из стали 45ХМЮА после неудачной сварки: ремонт электродами AWG ROST 330 и AWG 7000 M
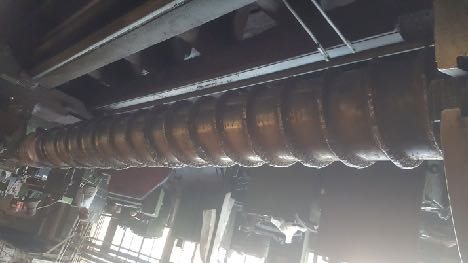
Шнековый вал для переработки резины — Ø280 мм, длина 3,5 м, сталь 45ХМЮА — дал трещину. Попытка заварить её материалом 08Г2С закончилась новыми трещинами. Наш технолог подобрал материалы — электроды AWG ROST 330 и AWG 7000 M, 110–130 А: трещину разделали на глубину 35 мм, заварили, не нагревая основной металл выше 150 °C, и восстановили виток шнека. Вал не затрещал; ремонт заменил покупку нового вала.
Коротко
- Деталь
- шнековый вал для переработки резины, Ø280 мм, длина 3500 мм
- Основной металл
- сталь 45ХМЮА
- Дефект
- трещина; после попытки сварки материалом 08Г2С — новые трещины
- Материал
- AWG ROST 330 и AWG 7000 M
- Режим
- 110–130 А; основной металл — не выше 150 °C
- Способ
- разделка 45 × 200 мм глубиной 35 мм, заварка, восстановление витка шнека, токарная обработка
- Результат
- вал не затрещал; ремонт вместо покупки нового вала
Ситуация
На шнековом валу для переработки резины появилась трещина. Вал крупный — диаметр 280 мм, длина 3,5 м — и из капризной стали 45ХМЮА. Ремонтная служба попыталась заварить трещину сама, материалом 08Г2С, но металл начал трещать. Трещину разделали, и в этот момент к работе подключился наш технолог.
Технология
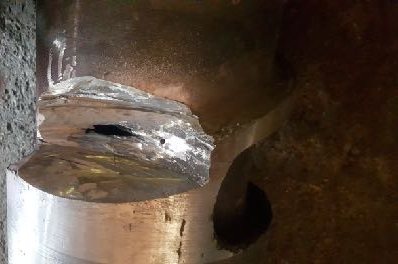
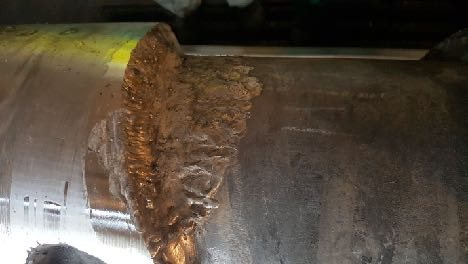
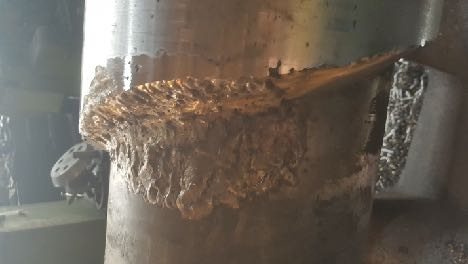
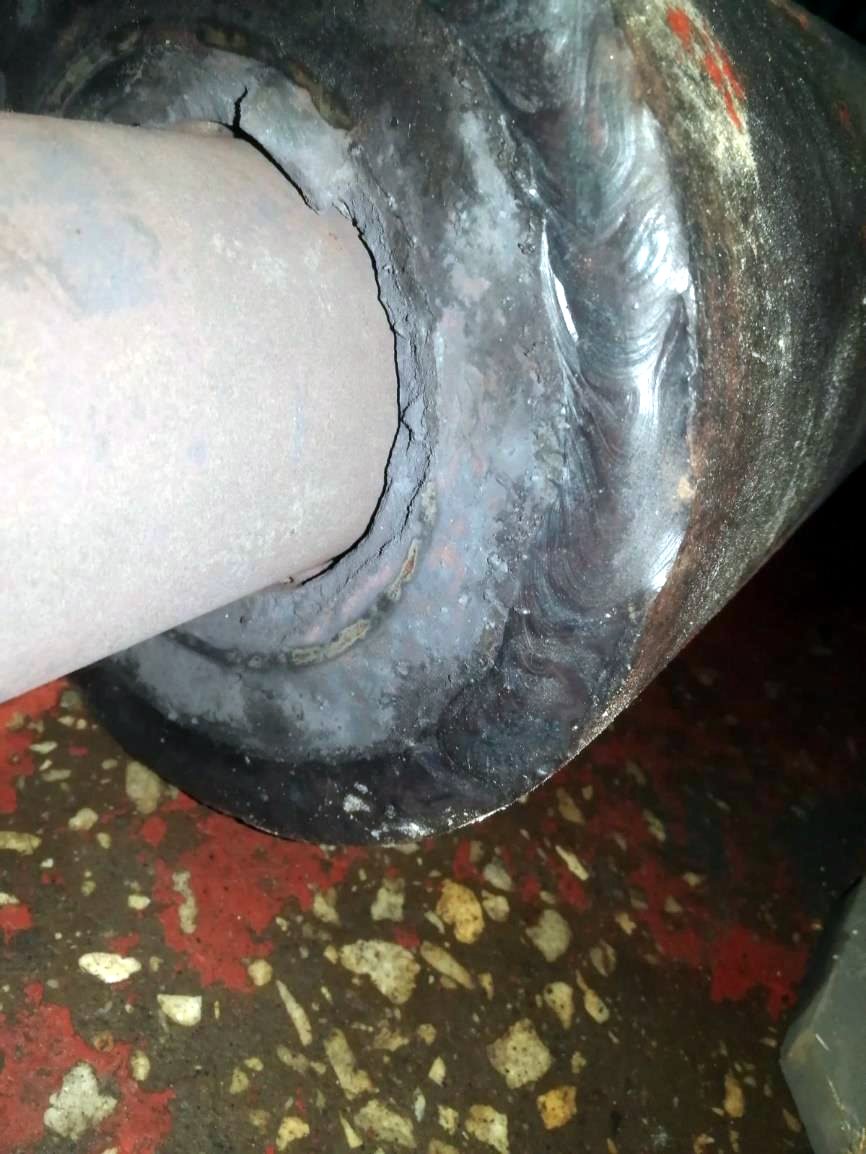
- Знакомство с ремонтом: трещина, частично выполненная разделка, следы сварки материалом 08Г2С.
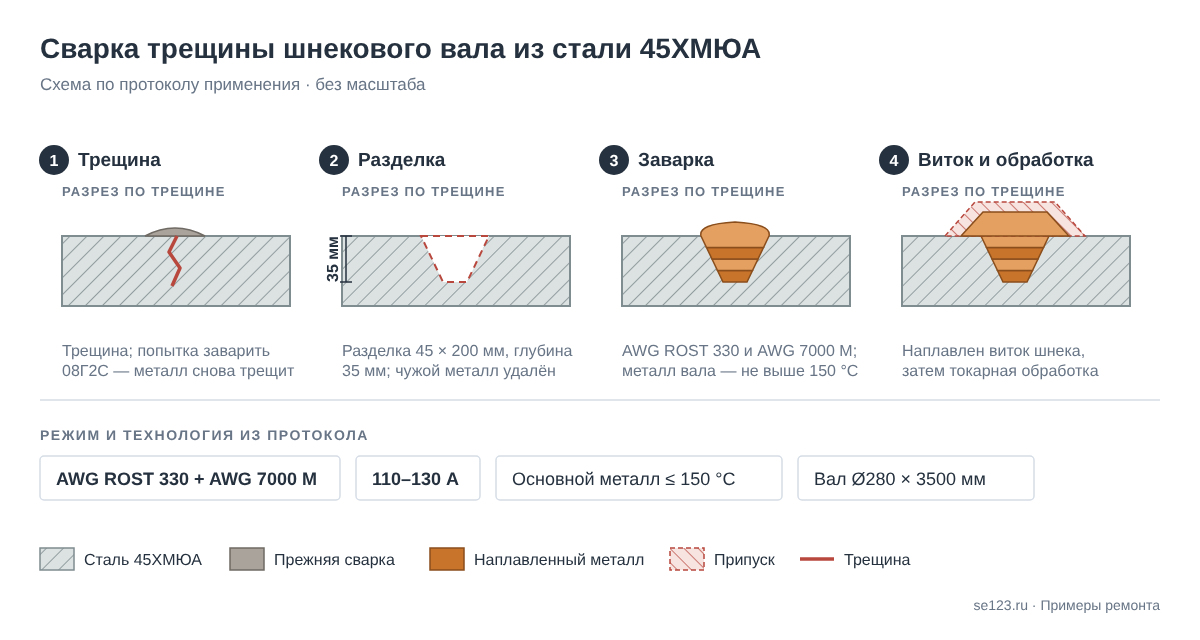
- После консультации и согласования задачи подобрали материалы — AWG ROST 330 и AWG 7000 M — и приступили к разделке. С разделкой переусердствовали — она вышла больше нужного: ширина 45 мм, длина 200 мм, глубина 35 мм.
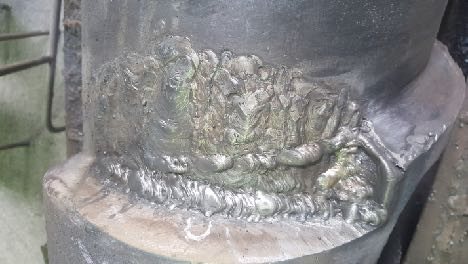
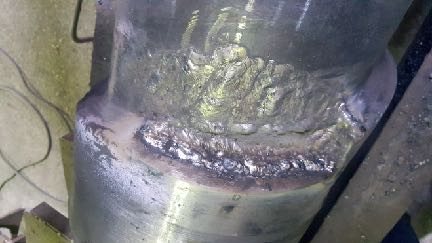
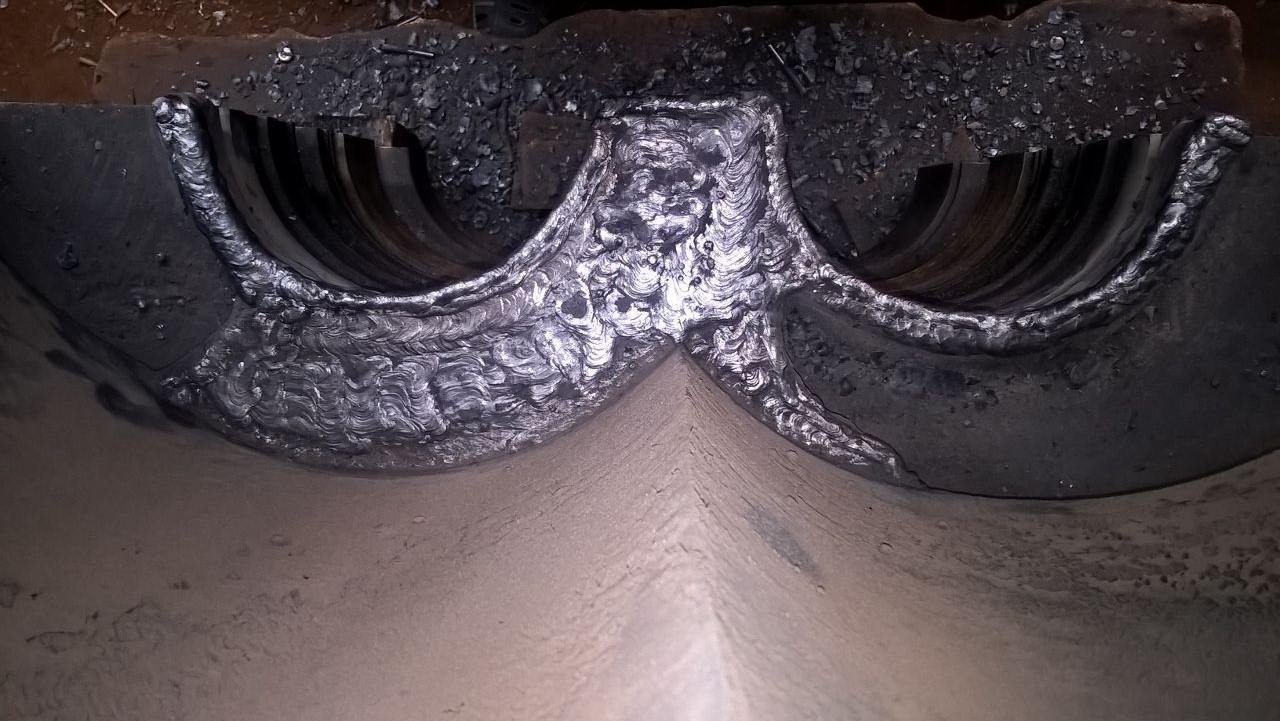
- Сначала постепенно перекрыли излишне разделанную часть, затем заполнили разделку, соблюдая главное правило: основной металл не нагревать выше 150 °C. Ток — 110–130 А.
- В середине работы в околошовной зоне появилось потемнение металла. Сварку правильно приостановили до приезда технолога. Оказалось, это конденсат: похолодало, прошли дожди, и даже в помещении влажность поднялась так, что влага оседала на всём валу — кроме прогретой зоны. Граница сухого и влажного металла и дала «потемнение». Сушить горелкой было бесполезно: при остывании конденсат выпадал снова. На процесс влага не влияла — испарялась в радиусе нескольких сантиметров при розжиге электрода, — и сварку продолжили.
- Восстановили геометрию вала и виток шнека, затем началась токарная обработка.
Контроль и результат
Главное — вал не затрещал. В начале токарной обработки нашлись непроплавленные зоны, а геометрию витка шнека с первого раза не угадали даже по шаблону; устранить это запланировали в течение нескольких дней. По оценке технолога, стойкость вала к нагрузкам после ремонта не снизится, а может и вырасти — благодаря свойствам металла AWG ROST 330. Ремонт заменил покупку нового вала; следующие работы с заказчиком уже обсуждаются, в том числе полуавтоматической сваркой.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Решение | сварка трещины и восстановление витка | новый вал Ø280 × 3500 мм |
| Итог | вал не затрещал; доработка запланирована на несколько дней | — |
Примечание технолога
Сталь 45ХМЮА легко закаливается в зоне термического влияния, а материал для обычных конструкционных сталей, вроде 08Г2С, на такой металл не рассчитан: при остывании в зоне сплавления появляются хрупкие участки — отсюда новые трещины после первой попытки. Поэтому здесь важны две вещи: пластичный металл шва и строгий контроль температуры основного металла.
AWG ROST 330 — ремонтный аустенитно-марганцовистый электрод (Cr-Ni-Mn) для разнородных и трудносвариваемых сталей: металл шва очень пластичный и вязкий — относительное удлинение не менее 35 %, ударная вязкость при +20 °C не менее 78 Дж — и хорошо сопротивляется горячим и холодным трещинам. AWG 7000 M — электрод для переходных соединений и наплавки пластичных буферных слоёв под последующую рабочую наплавку. А потемнение металла посреди сварки — правильный повод остановиться и разобраться: здесь это оказался конденсат, который в зону дуги не попадал, и работу продолжили.
Схема ремонта
Фото