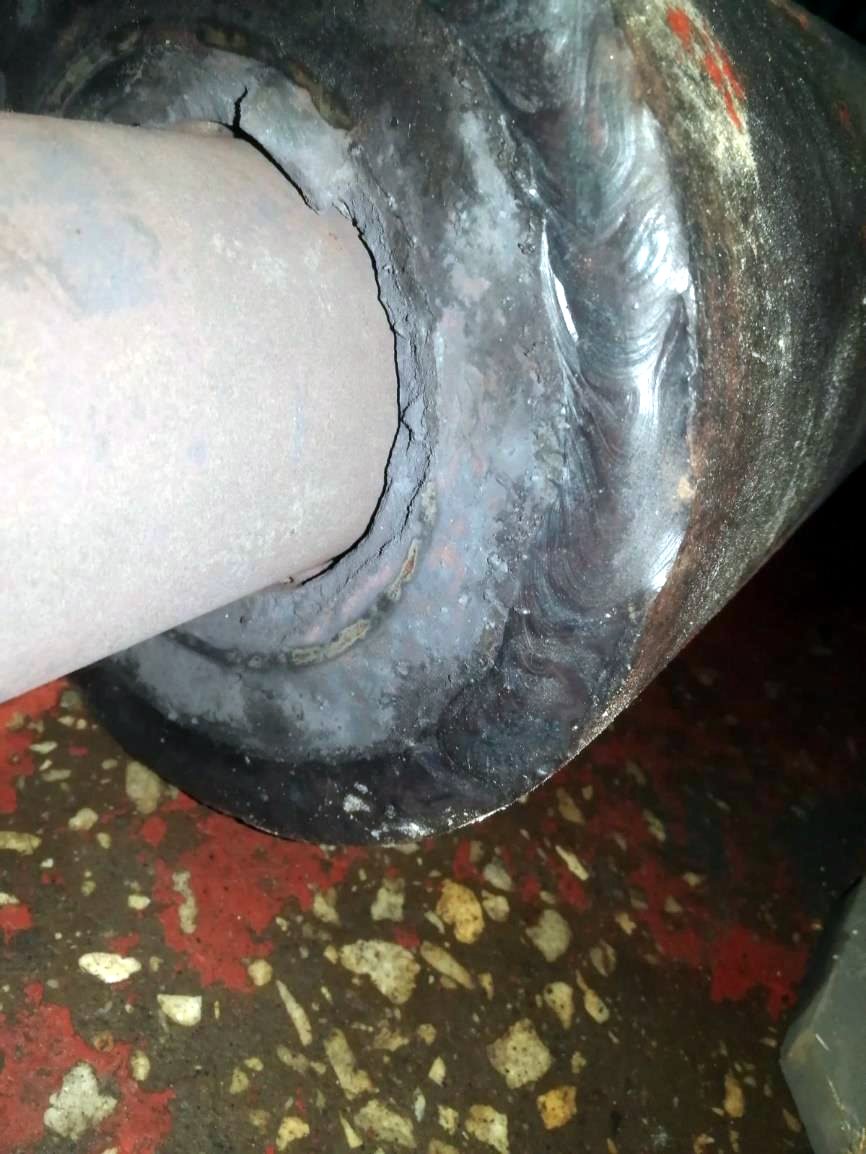
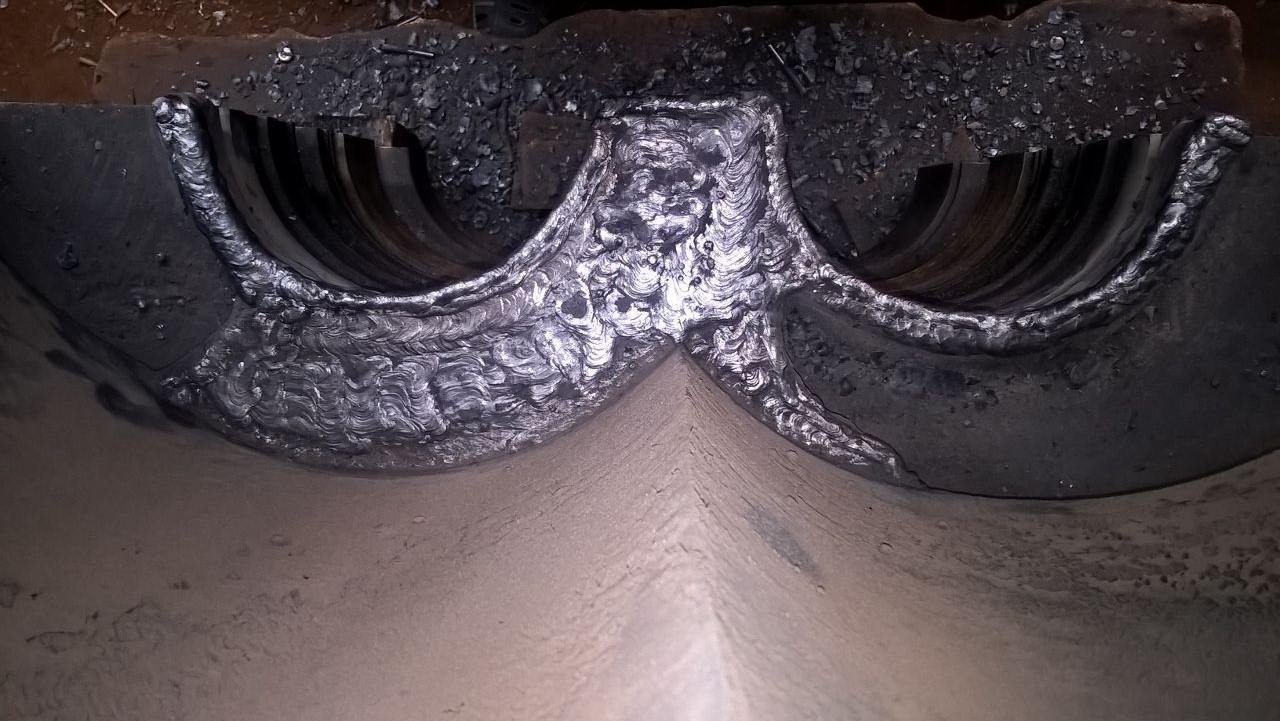
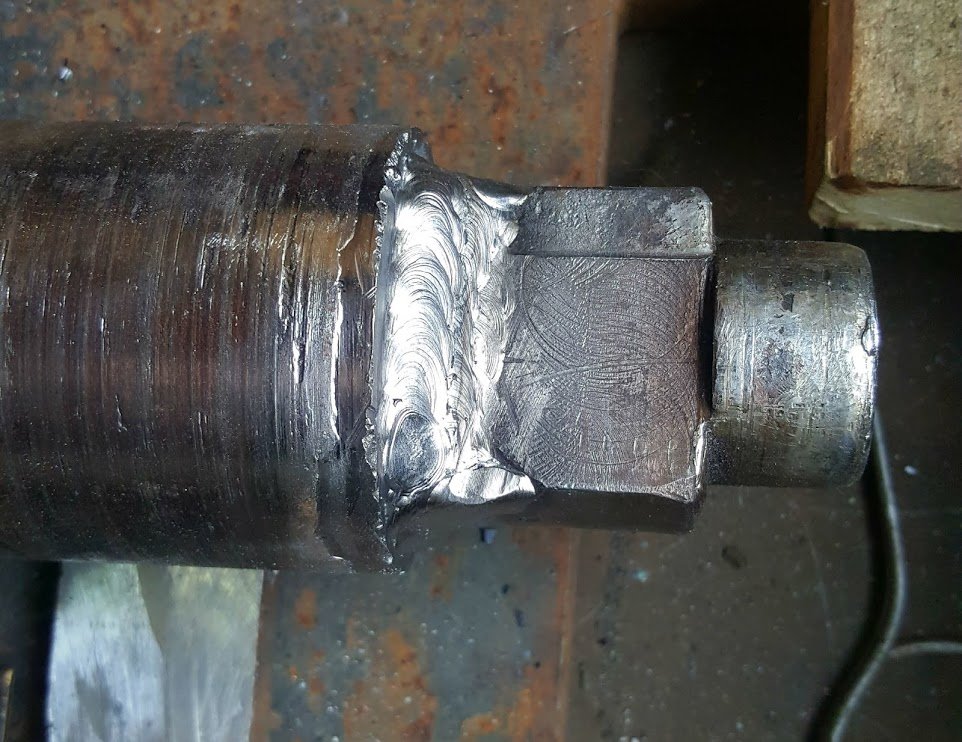
Поперечный излом промвала мельницы Ø400 × 8000 мм из стали 45: сварка без термообработки — AWG 7000 M и полуавтомат
Промежуточный вал мельницы после долгой работы под нагрузкой сломался — поперечный излом. Вал из стали 45, длиной 8000 мм и диаметром 400 мм: сталь склонна к закалочным структурам и горячим трещинам, а термообработать такой вал после сварки было негде. Наши специалисты разработали технологию сварки, поставили материалы и вели пооперационный контроль на сварке первого вала. Сварили ручной дуговой сваркой электродом AWG 7000 M и полуавтоматом проволокой Kjellberg 4370 — в установленные сроки и с хорошими механическими свойствами. Технология прошла производственные испытания и затем применялась на аналогичных изделиях. Сейчас для полуавтоматической части применяют проволоку AWG M 3007.
Коротко
- Деталь
- промежуточный вал мельницы
- Основной металл
- сталь 45; длина 8000 мм, диаметр 400 мм
- Дефект
- поперечный излом от нагрузок и длительной эксплуатации
- Материал
- AWG 7000 M (ручная дуговая сварка) и проволока Kjellberg 4370 (MIG); сейчас — AWG 7000 M и AWG M 3007
- Способ
- сварка по нашей технологии без термообработки; пооперационный контроль на первом валу
- Результат
- вал сварен в установленные сроки с хорошими механическими свойствами; технология применена на аналогичных изделиях
Ситуация
Перед службой главного сварщика на глинозёмном производстве стояла задача: сварить промежуточный вал мельницы. От нагрузок и долгой эксплуатации вал сломался поперёк.
Вал из стали 45. Это трудносвариваемая сталь: она склонна к закалочным структурам и горячим трещинам. При длине 8000 мм и диаметре 400 мм провести термообработку после сварки было невозможно.
Технология
- Наши специалисты разработали технологию сварки и поставили сварочные материалы.
- Сварка вала: ручная дуговая сварка электродом AWG 7000 M и полуавтоматическая сварка проволокой Kjellberg 4370 (MIG).
- На сварке первого вала наши специалисты вели пооперационный контроль.
Контроль и результат
Вал сварили в установленные сроки, с хорошими механическими свойствами. Технология прошла производственные испытания и затем успешно применялась для аналогичных изделий.
Примечание технолога
Сталь 45 со своим углеродом в зоне термического влияния легко закаливается: без подогрева и отпуска шов из обычного материала трескается при остывании или позже, под нагрузкой. Если термообработать вал нельзя, выбирают пластичный металл шва, который принимает усадочные напряжения, и строго ведут сварку по технологии.
AWG 7000 M — электрод для переходных соединений и пластичных буферных слоёв: высокая пластичность наплавленного металла, стойкость к вибрациям и знакопеременным нагрузкам — то, что нужно валу, работающему на кручение.
Чем выполнить сейчас
AWG 7000 M — тот же электрод для ручной дуговой части. Для полуавтоматической — AWG M 3007: MIG/MAG проволока для сварки разнородных, легированных и трудносвариваемых сталей и буферного подслоя; металл шва аустенитный, упрочняется при нагрузке. Порядок слоёв и режим под конкретный вал подберёт технолог.
Схема ремонта
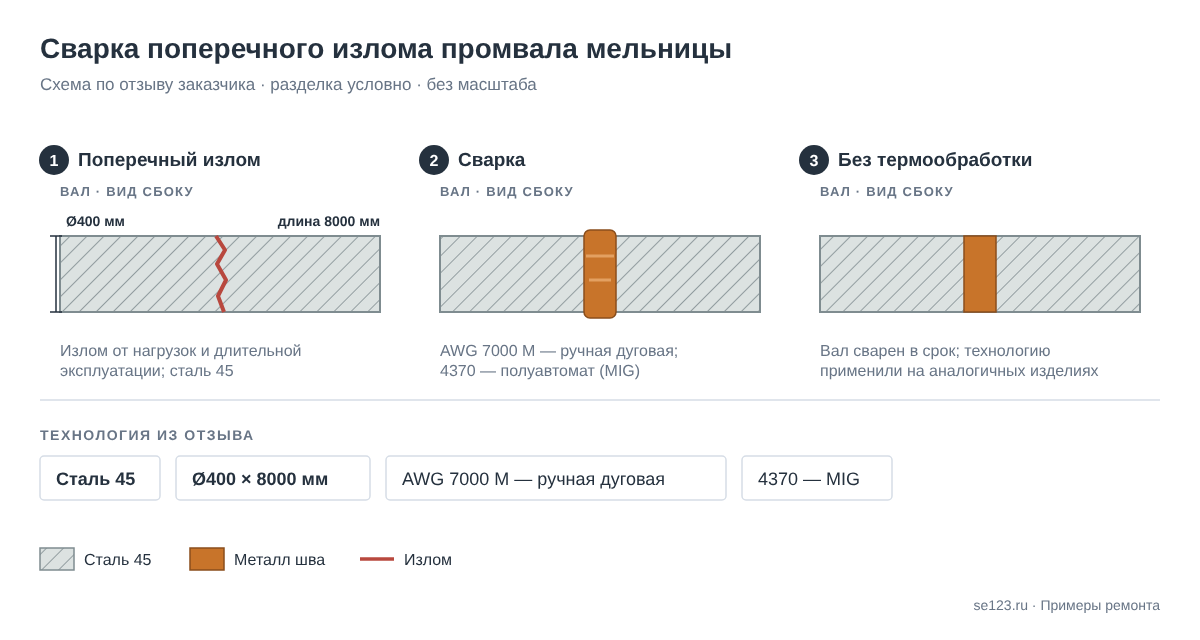
Чем выполнить сейчас: материалы AWG
В описанном ремонте применялись: AWG 7000 M, Kjellberg 4370 MIG.