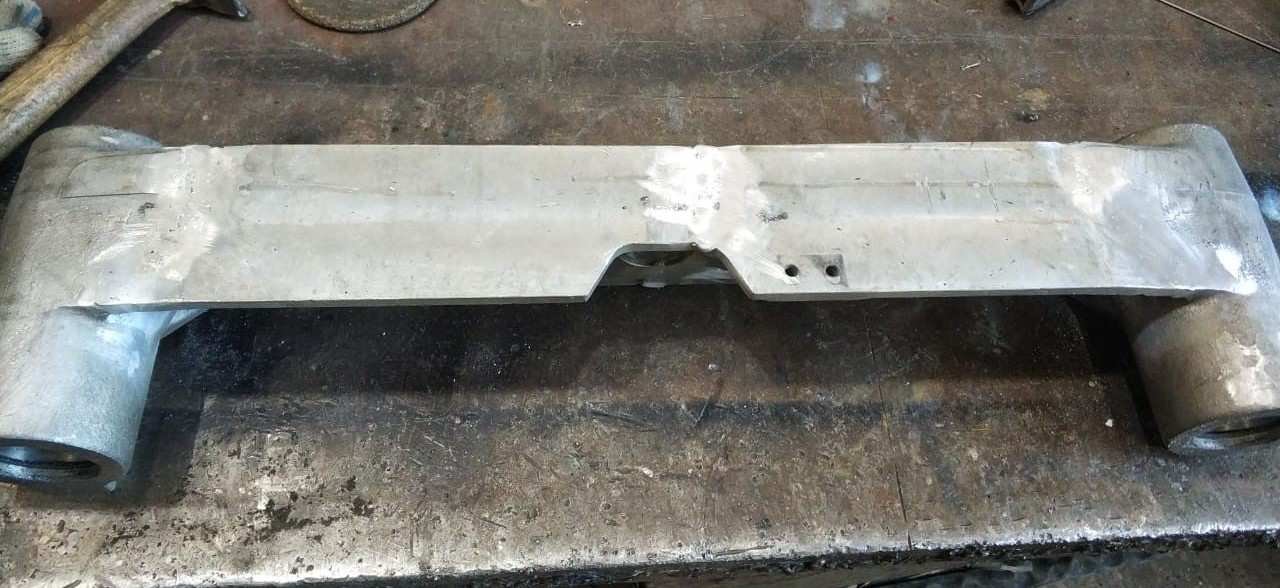
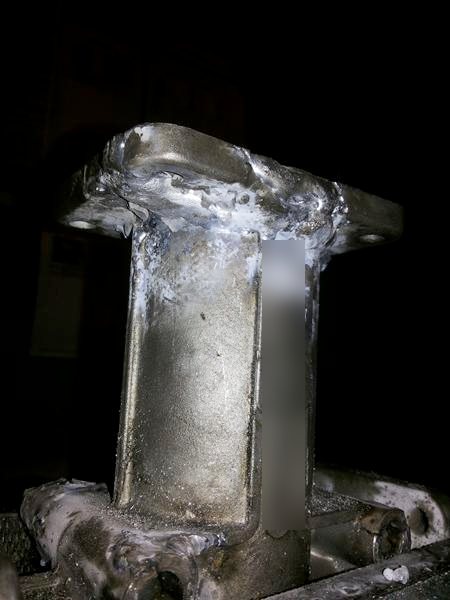
Разрушенный корпус редуктора перфоратора из неизвестного алюминиевого сплава: проба на осколке, подогрев до 200 °C и сварка AWG 132
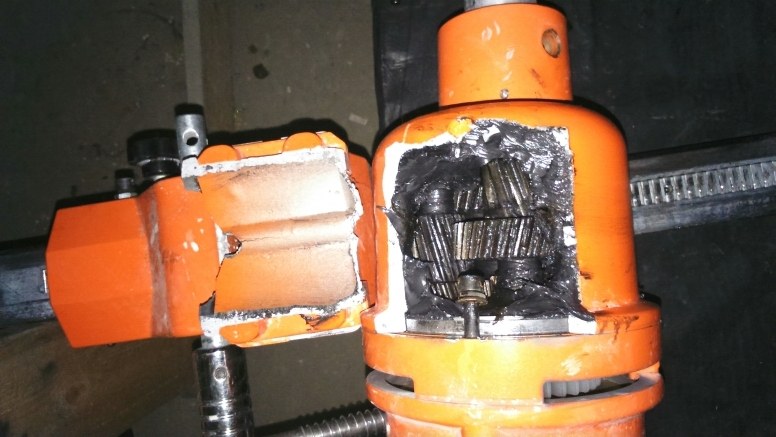
При неаккуратной эксплуатации разбило корпус редуктора перфоратора — импортного инструмента с корпусом из алюминиевого сплава неизвестного состава. Заказчику было нужно быстро, поэтому от демонстрации отказались и купили электроды AWG 132 Ø2,5 мм на свой риск; наш технолог приехал на ремонт. Режим подобрали пробной сваркой на отколотом фрагменте корпуса, затем корпус прогрели примерно до 200 °C и заварили. Спустя пару недель перфоратор работал, швы держали — без намёков на расползание и разрывы.
Коротко
- Деталь
- корпус редуктора перфоратора
- Основной металл
- алюминиевый сплав неизвестного состава
- Дефект
- корпус разбит при эксплуатации — выломаны участки стенок
- Материал
- AWG 132, Ø2,5 мм
- Способ
- пробная сварка на отколотом фрагменте, подбор тока, подогрев до ~200 °C пропановым баллончиком, зачистка щёткой, сварка
- Результат
- спустя пару недель перфоратор в работе, швы держат
Ситуация
В строительной организации при неправильной эксплуатации повредили перфоратор: разбит корпус редуктора. Инструмент импортный, корпус отлит из алюминиевого сплава, состав которого неизвестен, — поэтому риски ремонта обсудили с заказчиком заранее. Наш специалист выдал рекомендации: порядок действий, возможные ошибки и их последствия.
Заказчику нужно было быстро. От демонстрационных электродов отказались и купили сварочный материал сразу — на свой риск.
Технология
- Подготовка места: работа в самом тёплом помещении, дверь закрыта, чтобы не было сквозняка.
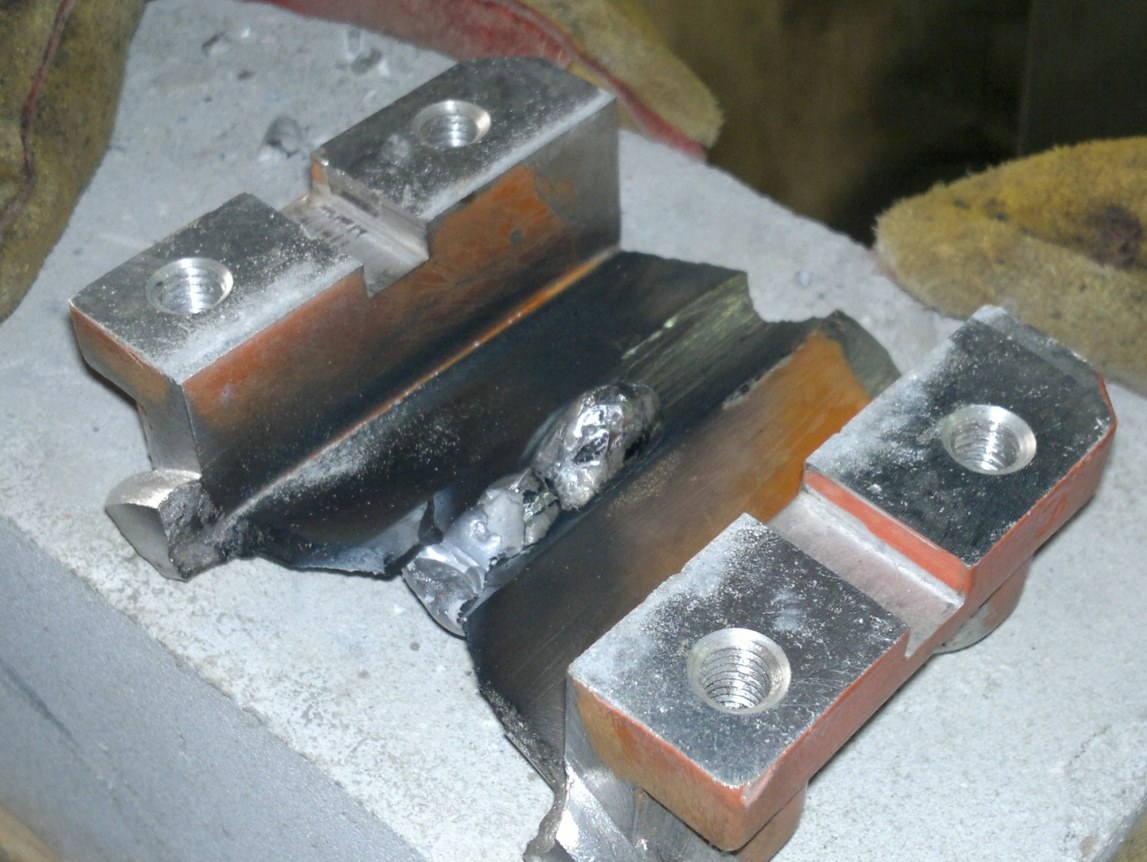
- Пробная сварка на небольшом отколотом фрагменте корпуса, разбитом надвое, — электрод AWG 132 Ø2,5 мм. Ток оказался завышен — это было видно по сквозному провару; ток уменьшили.
- Подогрев основного блока пропановым баллончиком примерно до 200 °C. Температуру определяли по капле воды: при нужном нагреве она собирается в шарик и катается по поверхности, как ртуть.
- Дополнительная зачистка металлической щёткой.
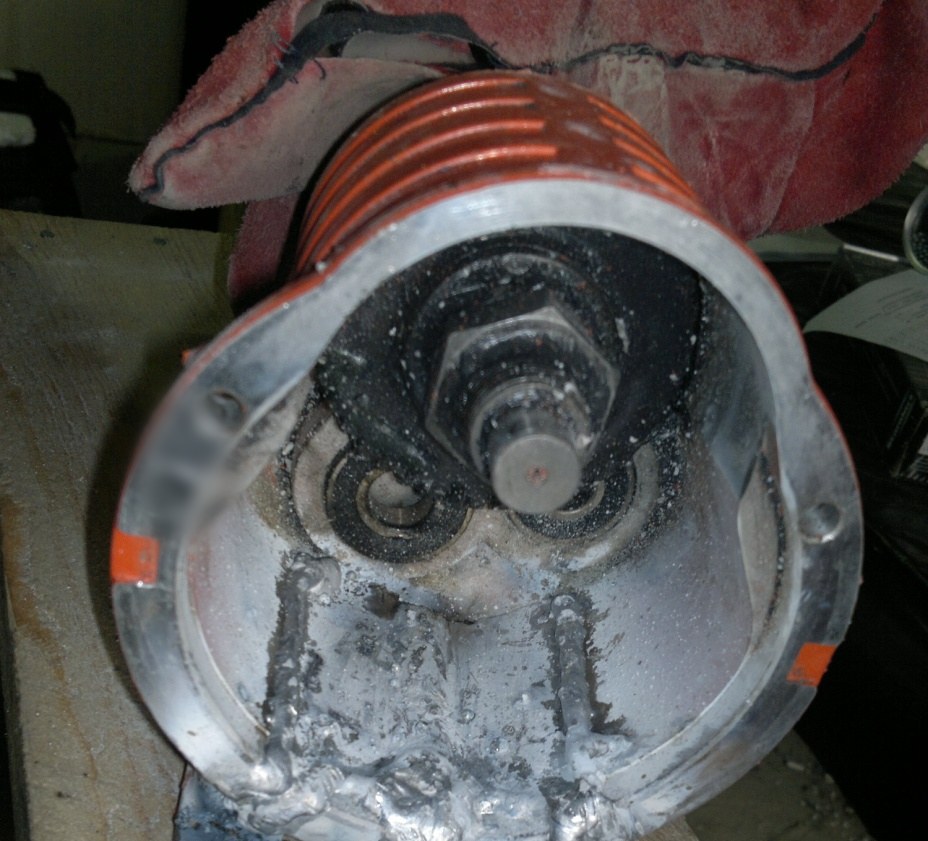
- Сварка корпуса электродом AWG 132 на подобранном токе.
Контроль и результат
Швы получились без замечаний. Спустя пару недель заказчику позвонили: перфоратор в работе, швы держат, никаких признаков расползания и разрывов нет.
Примечание технолога
Когда состав сплава неизвестен, режим не берут из таблицы, а подбирают на пробе — лучше всего на отколотом фрагменте той же детали. Подогрев и защита от сквозняка нужны, чтобы тонкостенная алюминиевая отливка остывала медленно и равномерно, а не трескалась рядом со швом.
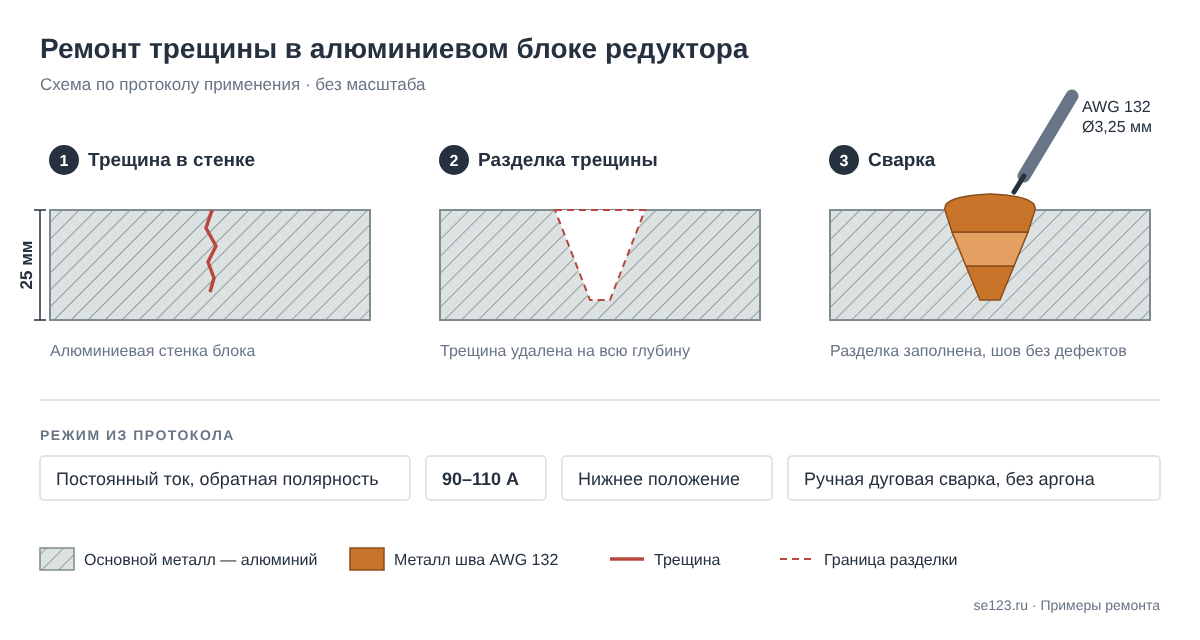
AWG 132 — электрод для ручной дуговой сварки алюминиевого литья и листового алюминия без TIG/MIG оборудования. Наплавленный металл — сплав AlSi12: высокое содержание кремния повышает текучесть расплава, электрод даёт низкое тепловложение, хорошее зажигание дуги и стабильное растекание металла. Ремонт сколов, трещин и недостающих кромок литых деталей — в списке его прямых применений.
Фото