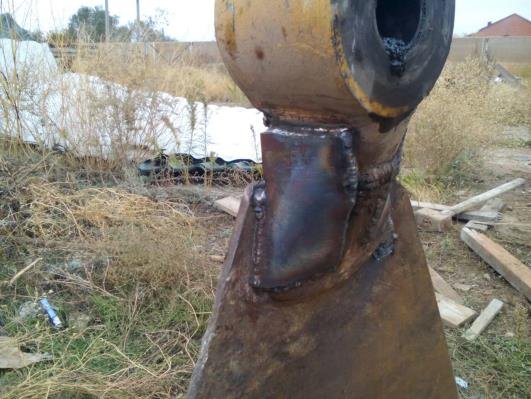
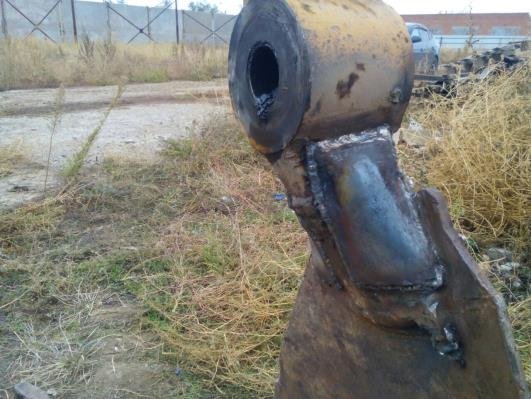
Оторванный ковш экскаватора после неудачного ремонта: сварка серьги электродом AWG EXTRA
Ковш экскаватора оторвался от крепёжной серьги, а после неквалифицированного ремонта отвалился снова. Наши специалисты удалили металл прежней сварки, выставили серьгу по оси крепления и сварили её электродом AWG EXTRA Ø3,2 мм в два этапа — корень и заполнение, затем по желанию заказчика поставили накладки. Ремонт занял меньше рабочей смены; к моменту отчёта экскаватор больше 10 дней работал в интенсивном режиме.
Коротко
- Деталь
- серьга крепления ковша экскаватора
- Основной металл
- состав неизвестен; свойства стали сильно ухудшены неквалифицированным ремонтом
- Дефект
- отрыв ковша от серьги, повторный — после неудачного ремонта; серьга вывернута относительно оси крепления
- Материал
- AWG EXTRA, Ø3,2 мм
- Режим
- 120 А
- Способ
- полное удаление прежней сварки, выставление серьги по оси, корень с подъёмом кромок, заполнение, накладки
- Срок
- меньше рабочей смены
- Результат
- больше 10 дней интенсивной работы к моменту отчёта
Ситуация
В работе ковш экскаватора оторвался от крепёжной серьги. Его попытались приварить, но сделали это неквалифицированно: материалами, не предназначенными для такой работы, и не по технологии. Ковш отвалился снова, и владелец обратился к нам.
Сталь серьги неизвестна, а неудачный ремонт сильно ухудшил её свойства.
Технология
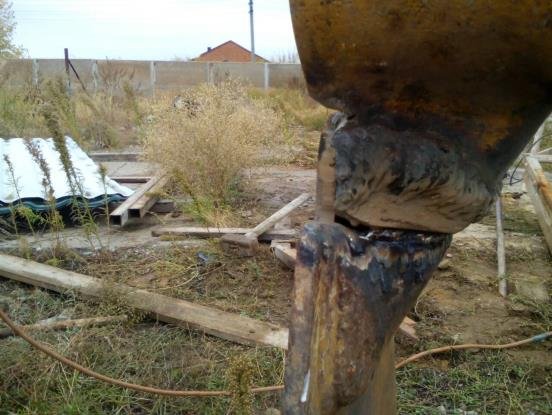
- Как можно полнее удалили металл прежней сварки. После этого в узле осталась большая дыра.
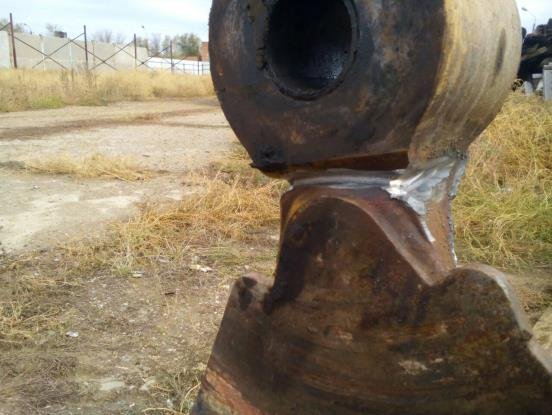
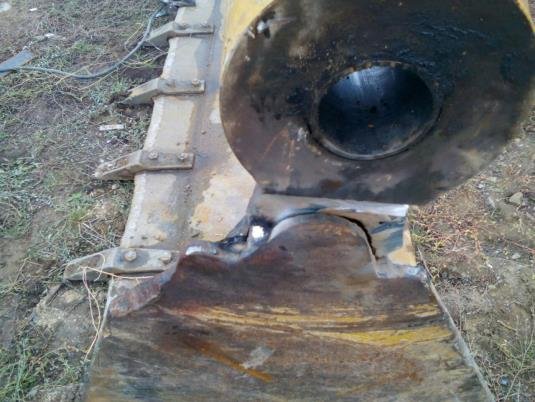
- Серьга оказалась вывернута относительно оси крепления. Её поставили на место, стянув сваркой.
- Этап первый — корень. Дыра большая, поэтому корень выполняли отдельно: сначала наплавкой подняли кромки, затем проварили корень — со всех сторон.
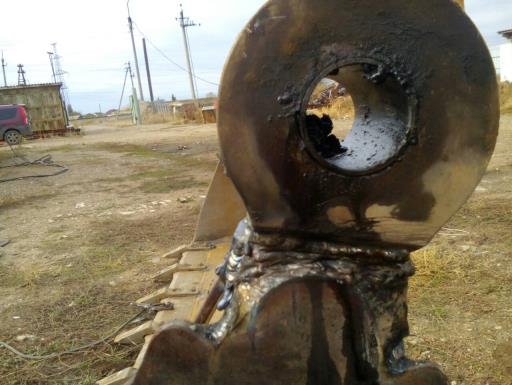
- Этап второй — заполнение. До зачистки шов выглядел неприглядно: в основном металле много нежелательных примесей. Но сам шов чистый — грязь из тела металла выводится на поверхность.
- Этап третий — накладки: их поставили по желанию заказчика, «для прочности».
Весь ремонт выполнен электродом AWG EXTRA Ø3,2 мм на токе 120 А.
Контроль и результат
Поверхностных дефектов не выявлено, замечаний при сварке не было. Ремонт занял меньше рабочей смены. К моменту отчёта экскаватор больше 10 дней работал в интенсивном режиме. По опыту наших специалистов в таких же ситуациях, поломок в этом месте больше не будет.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Срок | меньше рабочей смены | поиск и покупка — гораздо дольше |
| Стоимость | намного меньше замены | — |
Примечание технолога
Главное в этом ремонте — не сварка, а подготовка. Металл неудачного прежнего ремонта нужно убрать полностью, даже если после этого в узле остаётся большая дыра: на чужом шве, сваренном неподходящим материалом, новый шов держаться не будет. Дыру закрывают поэтапно — сначала поднимают кромки и проваривают корень, потом заполняют.
AWG EXTRA рассчитан на ремонтную сварку разнородных и трудносвариваемых сталей без точного знания марки основного металла, при ударных, вибрационных и переменных нагрузках — ровно то, что достаётся серьге ковша. Высокая прочность и трещиностойкость металла шва и его упрочнение в процессе эксплуатации делают его одним из самых универсальных ремонтных электродов.
Фото