Трещины в ползуне кривошипного пресса усилием 12 500 тс: сварка на месте без подогрева электродом AWG 425
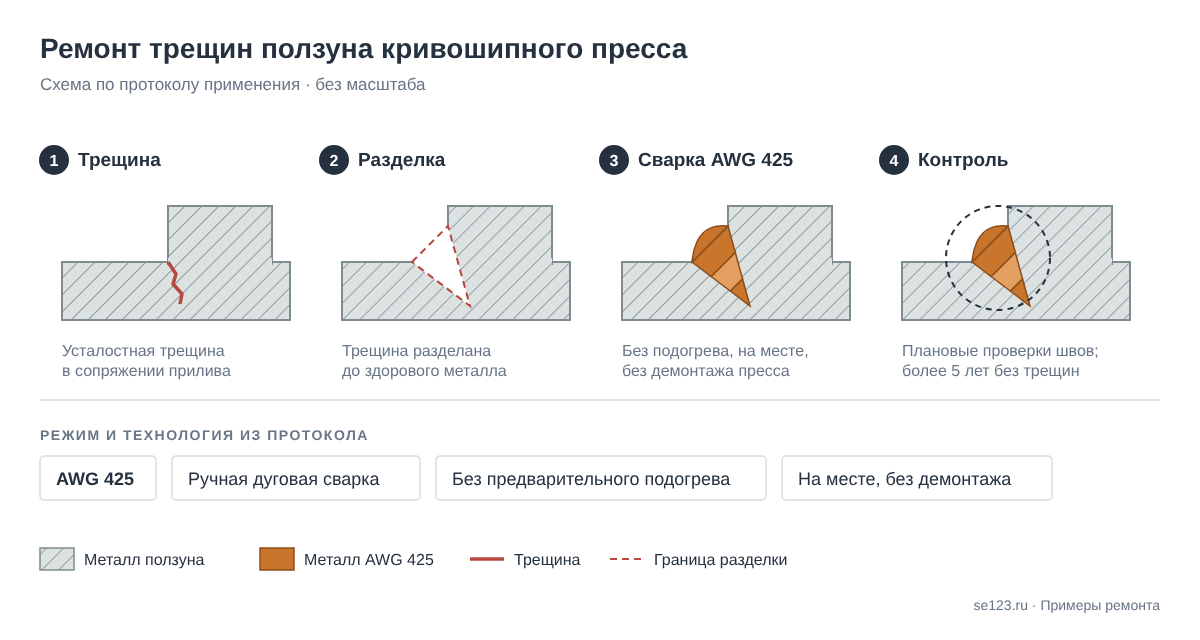
Усталостные трещины в месте сопряжения прилива ползуна кривошипного горячештамповочного пресса усилием 12 500 тс заварили электродом AWG 425 ручной дуговой сваркой — на месте, без демонтажа и без предварительного подогрева. После ремонта узел работает более 5 лет, разрушений и деформаций в зоне сварки нет.
Коротко
- Деталь
- ползун кривошипного горячештамповочного пресса усилием 12 500 тс; пресс в работе более 30 лет
- Дефект
- трещины в месте сопряжения прилива ползуна, предположительно усталостные
- Материал
- AWG 425
- Способ
- ручная дуговая сварка на месте, без демонтажа; без предварительного подогрева
- Результат
- узел работает более 5 лет после ремонта; разрушений и деформаций сварных соединений нет
Ситуация
В кузнечно-прессовом цехе, на участке крупных горячих поковок, в ползуне кривошипного горячештамповочного пресса усилием 12 500 тс нашли трещины — в месте сопряжения прилива. Причина, по оценке предприятия, — усталостное разрушение металла после более чем 30 лет работы под высокими нагрузками.
С такими трещинами пресс эксплуатировать нельзя, а закрепить узел механически невозможно. Оставалась сварка. Предварительный подогрев, который для такой массивной детали обычно требуется, выполнить было технически невозможно.
Технология
- Сварка на месте, без демонтажа ползуна, имеющимся на предприятии сварочным оборудованием.
- Ручная дуговая сварка электродом AWG 425 без предварительного подогрева.
Работы выполнила ремонтная служба кузнечного производства с участием и под контролем наших специалистов. Ремонт согласовали со специалистами завода — изготовителя пресса.
Контроль и результат
Для зоны ремонта разработали методику и регламент проверки сварных швов. Узел работает после ремонта более 5 лет: разрушений и деформаций сварных соединений не наблюдается.
Экономика
Цифр в протоколе нет. По оценке предприятия, сварка на месте, без демонтажа, многократно сократила сроки и затраты на ремонт.
Примечание технолога
Ползун пресса — массивная силовая деталь, которую на месте не прогреть. Без подогрева при сварке массивной стали главный риск — трещины в зоне сплавления и околошовной зоне: металл шва и основа остывают с разной скоростью, и напряжения ищут слабое место.
AWG 425 рассчитан на ремонт неизвестных и трудносвариваемых сталей. Аустенитно-ферритный высокохромистый наплавленный металл 29/9 сочетает высокую прочность (предел прочности 700–830 Н/мм², предел текучести не менее 490 Н/мм²) с пластичностью (относительное удлинение не менее 20 %) и хорошей стойкостью к трещинообразованию — пластичный шов принимает часть сварочных напряжений на себя.
Схема ремонта