Трещины в креплении редуктора привода вальцов окорочного станка: ремонт электродом AWG GRAF 4000 без долгого аварийного простоя
На окорочном станке цеха лущёного шпона пошли трещины в креплении редуктора привода приёмных вальцов — работать дальше было нельзя. Крепление восстановили сваркой электродом AWG GRAF 4000 с помощью наших специалистов: цех избежал долгого аварийного простоя, а вопрос с оригинальными запчастями для станка проработали без спешки, в рабочем порядке.
Коротко
- Деталь
- крепление редуктора привода приёмных вальцов окорочного станка
- Дефект
- трещины крепления; дальнейшая эксплуатация невозможна
- Материал
- AWG GRAF 4000
- Способ
- восстановление крепления сваркой силами ремонтной службы цеха с участием наших специалистов
- Результат
- длительного аварийного простоя удалось избежать; вопрос с оригинальными запчастями решали в рабочем порядке
Ситуация
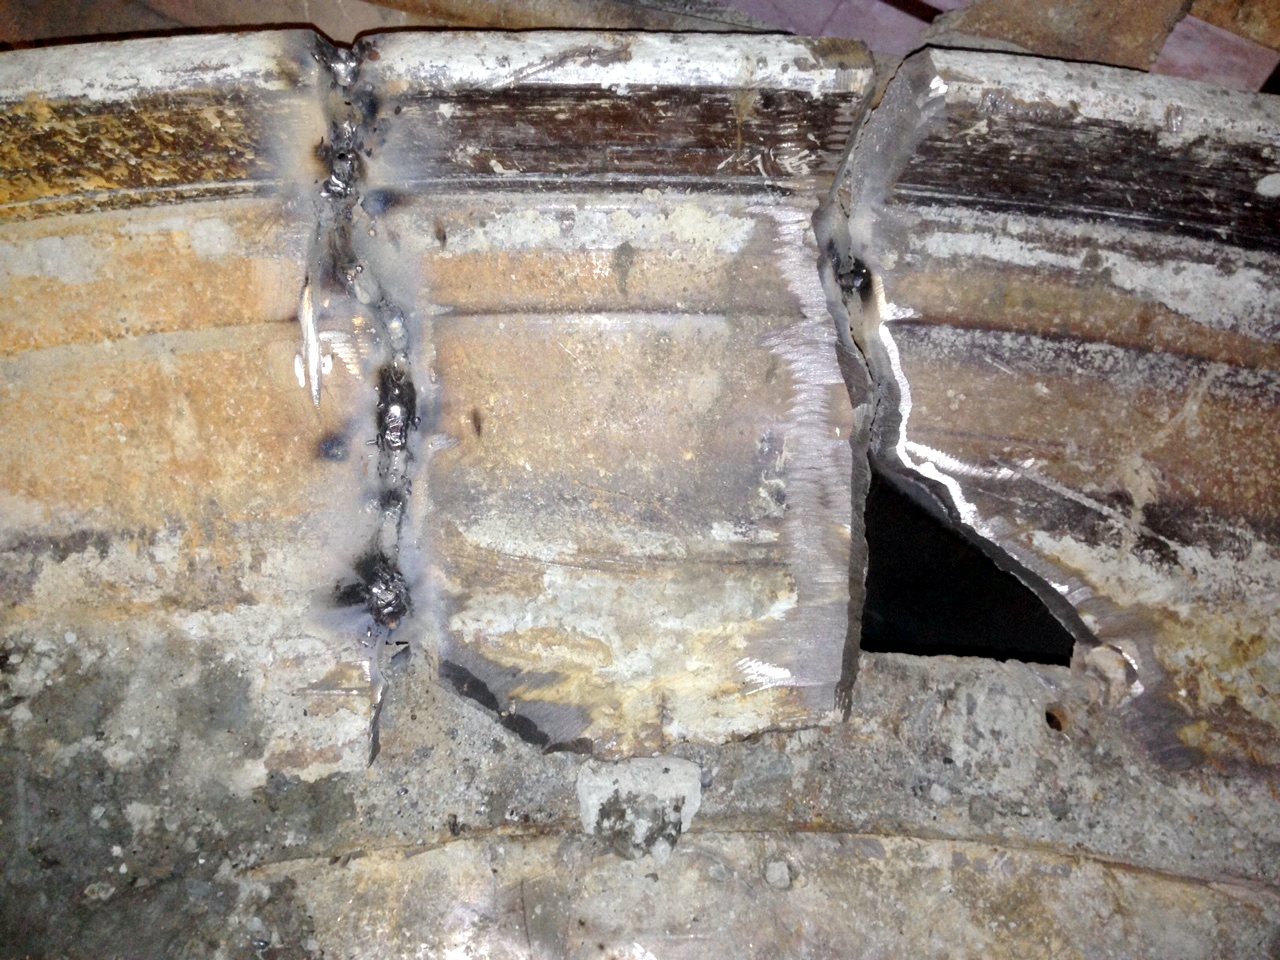
В цехе по производству лущёного шпона окорочный станок снимает кору с брёвен — это первая операция подготовки сырья. В работе на креплении редуктора привода приёмных вальцов появились трещины.
Эксплуатировать станок дальше было нельзя: разрушение крепления потянуло бы за собой сопрягаемые элементы, а это уже долгий и, главное, дорогой ремонт.
Технология
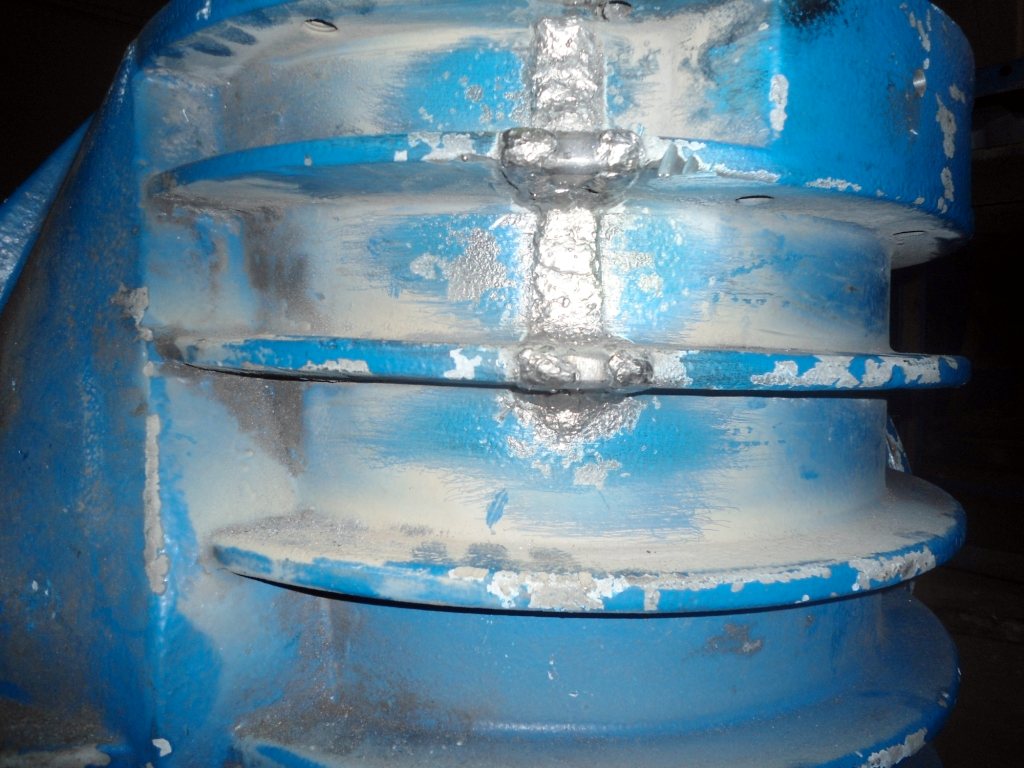
Ремонтная служба цеха вместе с нашими специалистами восстановила крепление редуктора сваркой электродом AWG GRAF 4000. На снимках — швы по обеим сторонам опорной лапы корпуса, по её стыку с телом отливки.
Результат
Длительного аварийного простоя удалось избежать — а он сказался бы на коэффициенте расхода сырья по цеху. Станок продолжил работу, и вопрос с оригинальными запчастями решали уже в рабочем порядке.
Экономика
| Ремонт сваркой | Без ремонта | |
|---|---|---|
| Станок | в работе | аварийный простой |
| Риск | — | разрушение сопрягаемых элементов, долгий и дорогой ремонт |
Примечание технолога
Крепление редуктора — узел, который не снимешь на верстак: ремонтировать приходится на месте, в сборе, в неудобном положении. Подогреть такую деталь равномерно невозможно, значит, нужна холодная сварка.
AWG GRAF 4000 — никель-железный электрод для холодной сварки чугуна без предварительного подогрева и без термообработки. Ремонт на месте без демонтажа, жёстко закреплённые отливки, корпуса редукторов — в списке его прямых применений. Пластичный металл шва принимает усадку, которую чугун принять не может, а твёрдость около 190 HB позволяет обработать шов инструментом.
Фото
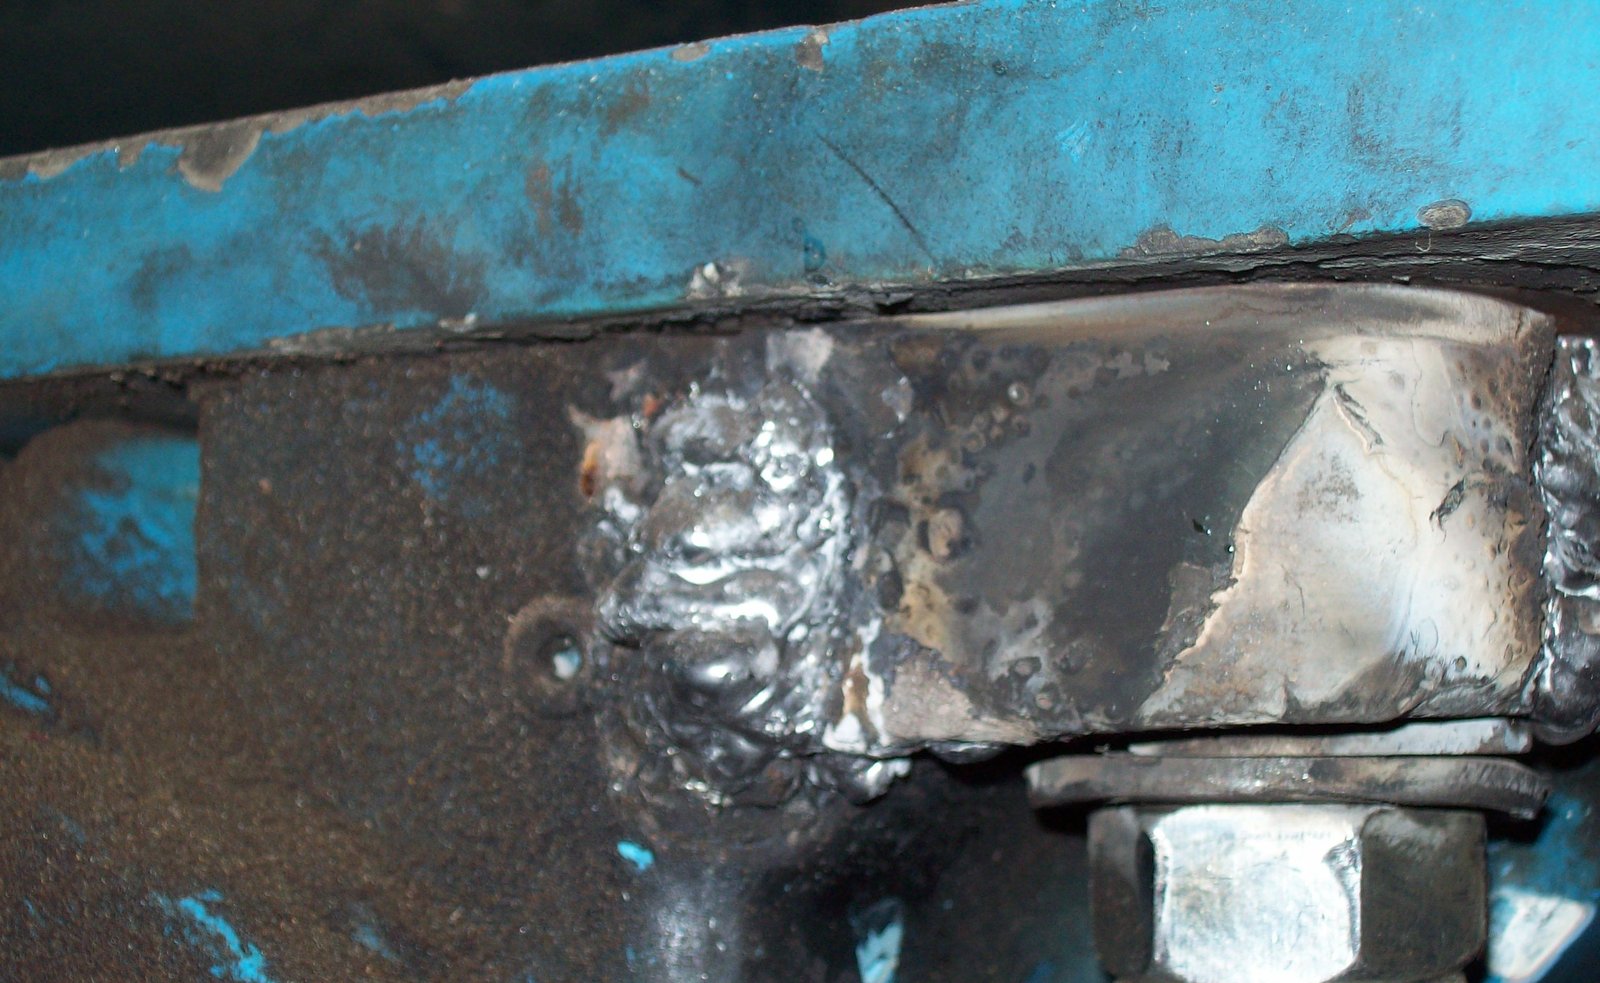
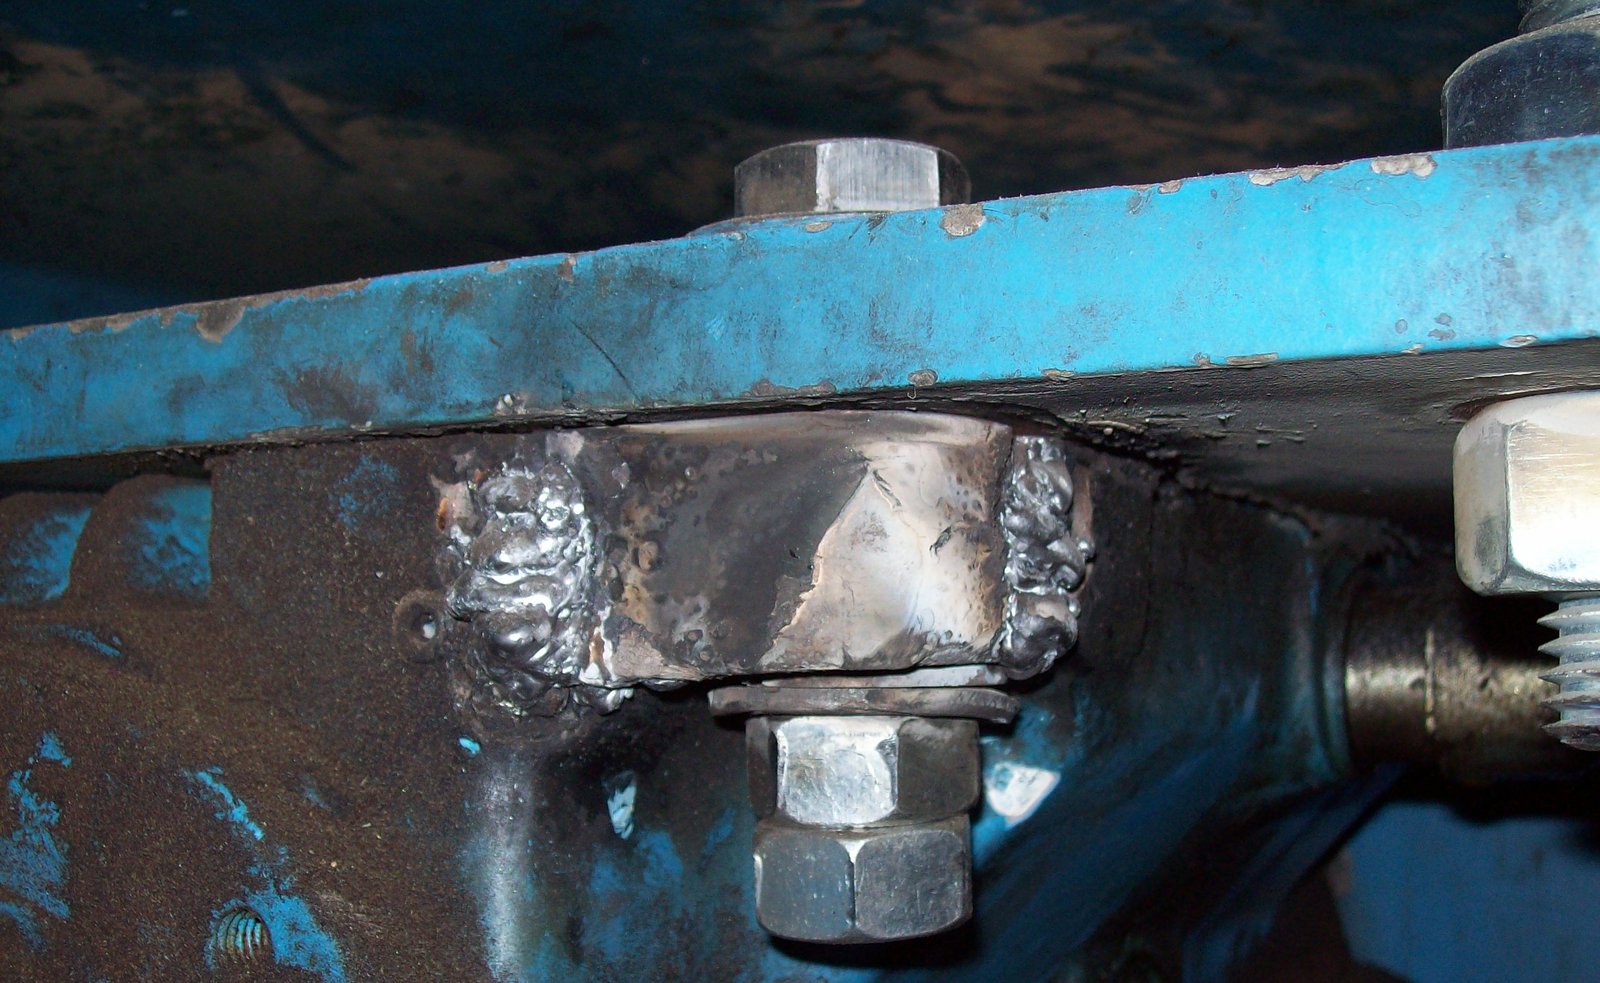
Материалы AWG в этом ремонте
Чек-лист: холодная сварка чугуна — Одна страница А4: подготовка, режимы, проковка, стоп-лист ошибок.