Вал насоса, изношенный солёной водой с песком: подслой AWG ROST 1323D, рабочий слой AWG EXTRA и две токарные обработки
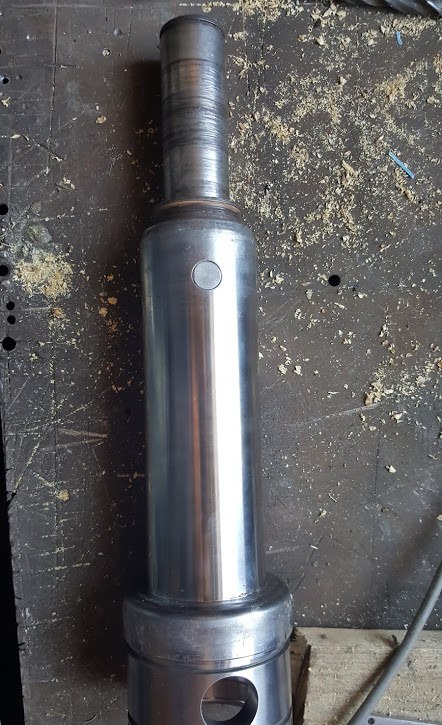
Вал насоса работает в агрессивной среде — соль, песок, вода — и изнашивается, сильнее всего в средней части. Его восстановили наплавкой: подслой электродом AWG ROST 1323D, верхний слой AWG EXTRA, оба Ø3,2 мм, ток 90 А. Наплавляли продольными швами в крестовой последовательности, чтобы не повело вал, и с остановками на остывание — работа заняла 7 рабочих дней. Ремонт стал неплохой альтернативой покупке нового вала по срокам и стоимости; стойкость к износу оценят в эксплуатации.
Коротко
- Деталь
- вал насоса
- Основной металл
- сталь вала (марка в протоколе не указана)
- Дефект
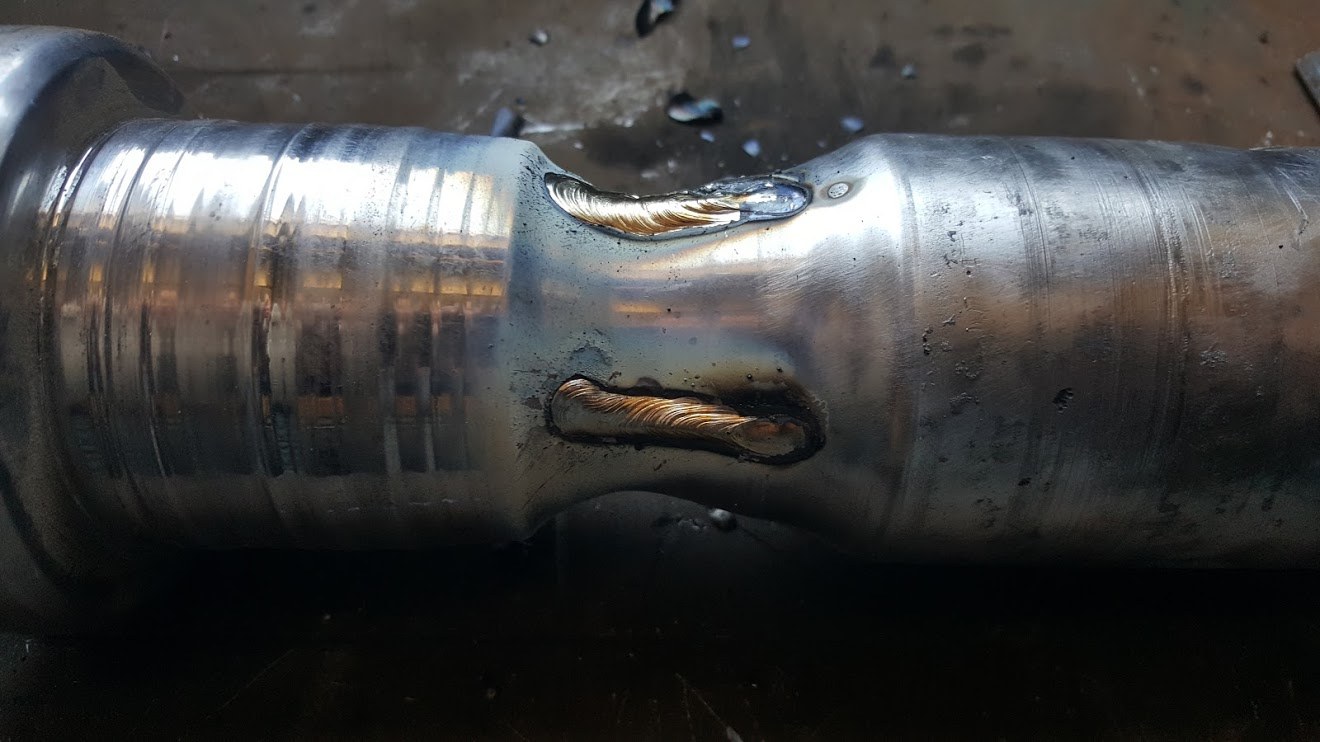
- износ от агрессивной среды — соль, песок, вода; глубокая выработка в средней части
- Материал
- подслой AWG ROST 1323D, верхний слой AWG EXTRA; Ø3,2 мм
- Режим
- 90 А
- Способ
- наплавка продольными швами в крестовой последовательности, без перегрева и без принудительного охлаждения; медные теплоотводы; токарная обработка
- Срок
- 7 рабочих дней наплавки с остановками на остывание
- Результат
- вал восстановлен; заложена дополнительная стойкость к износу
Ситуация
Вал насоса работает в среде солёной воды с песком. Агрессивная среда и абразив изнашивают вал, сильнее всего — в средней части. Нужно было устранить износ и вернуть валу рабочую поверхность.
Технология
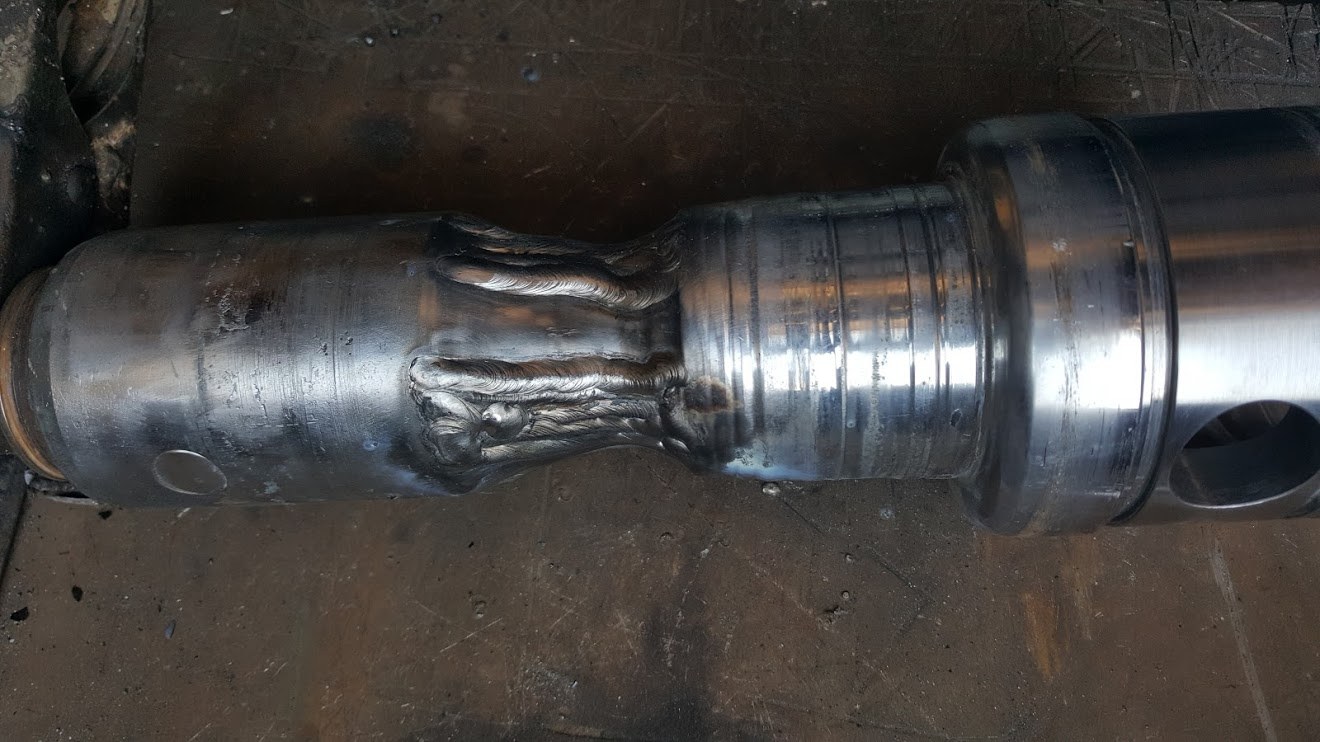
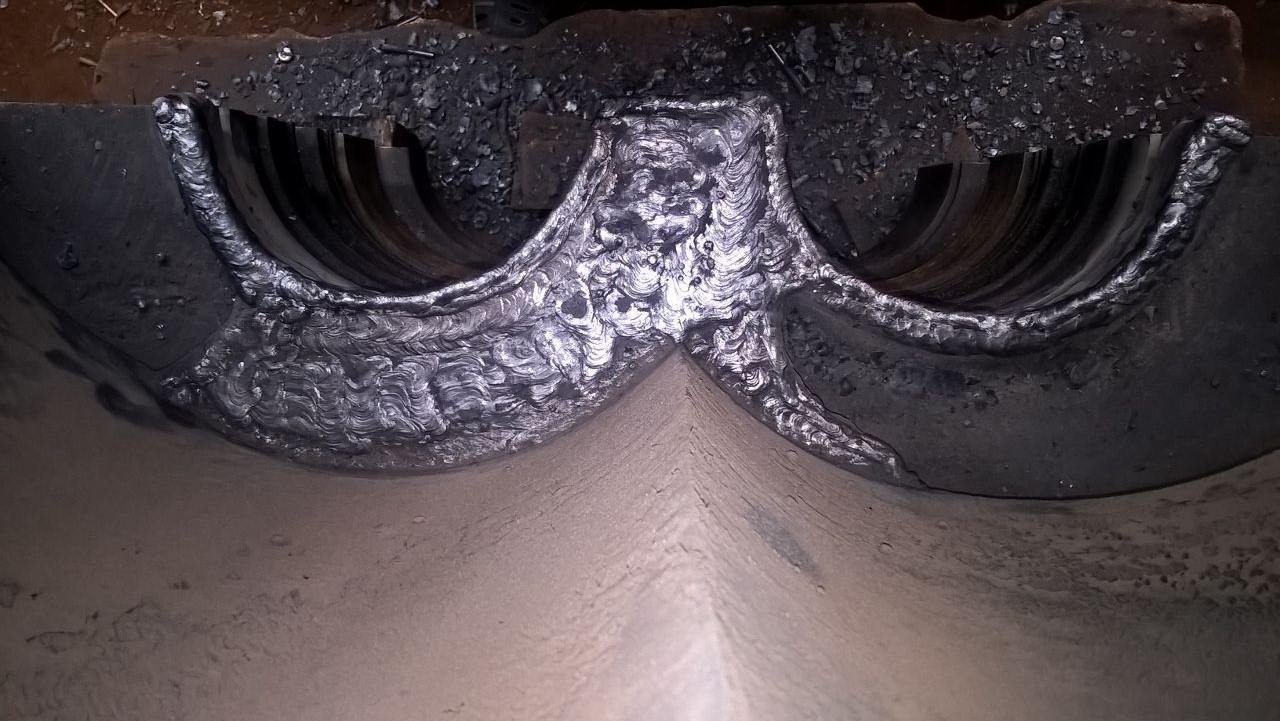
- Наплавка зоны выработки: подслой — AWG ROST 1323D Ø3,2 мм, верхний слой — AWG EXTRA Ø3,2 мм, ток 90 А. Износ большой, поэтому наплавляли продольными швами в крестовой последовательности — так вал не ведёт.
- Работу поделили на два этапа: сначала устранили глубокую выработку в центре вала, затем восстановили всю рабочую поверхность.
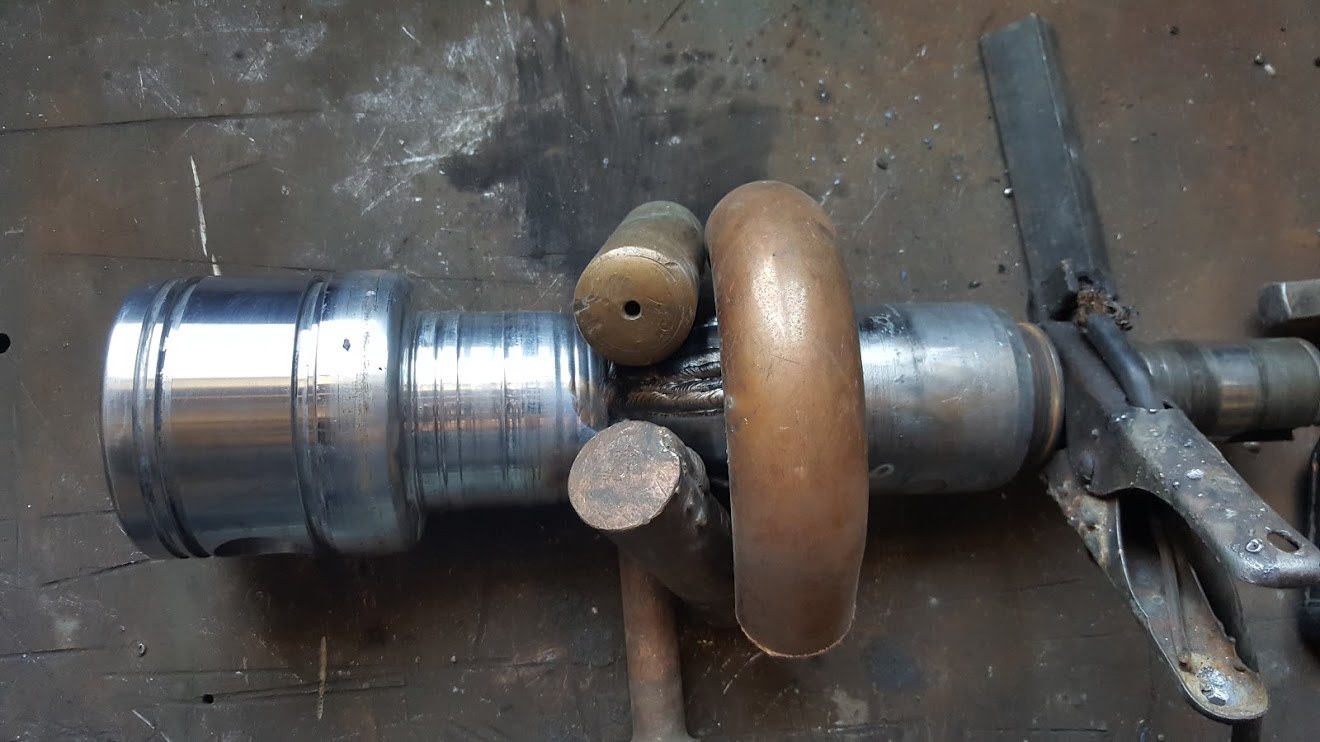
- Вал нельзя перегревать и нельзя охлаждать принудительно — иначе меняются свойства основного металла. Поэтому наплавляли с остановками на остывание, а чтобы ускорить процесс, прикладывали к валу детали из медных сплавов как теплоотвод.
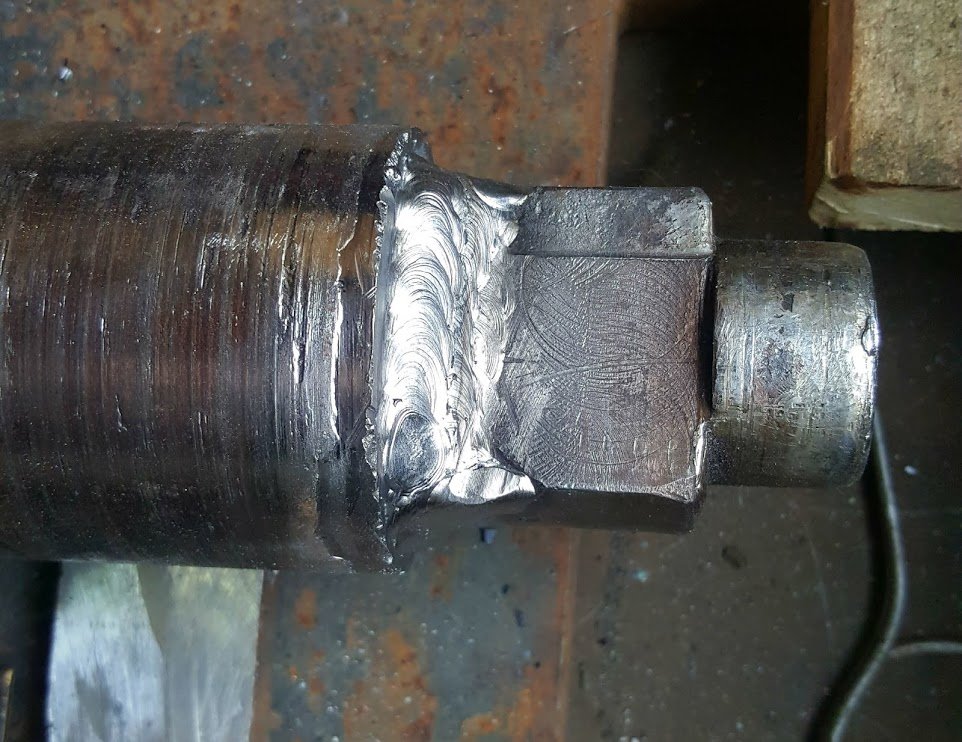
- После наплавки рабочей зоны на месте износа слой оказался чуть ниже соседней наплавки — его подняли ещё, с запасом.
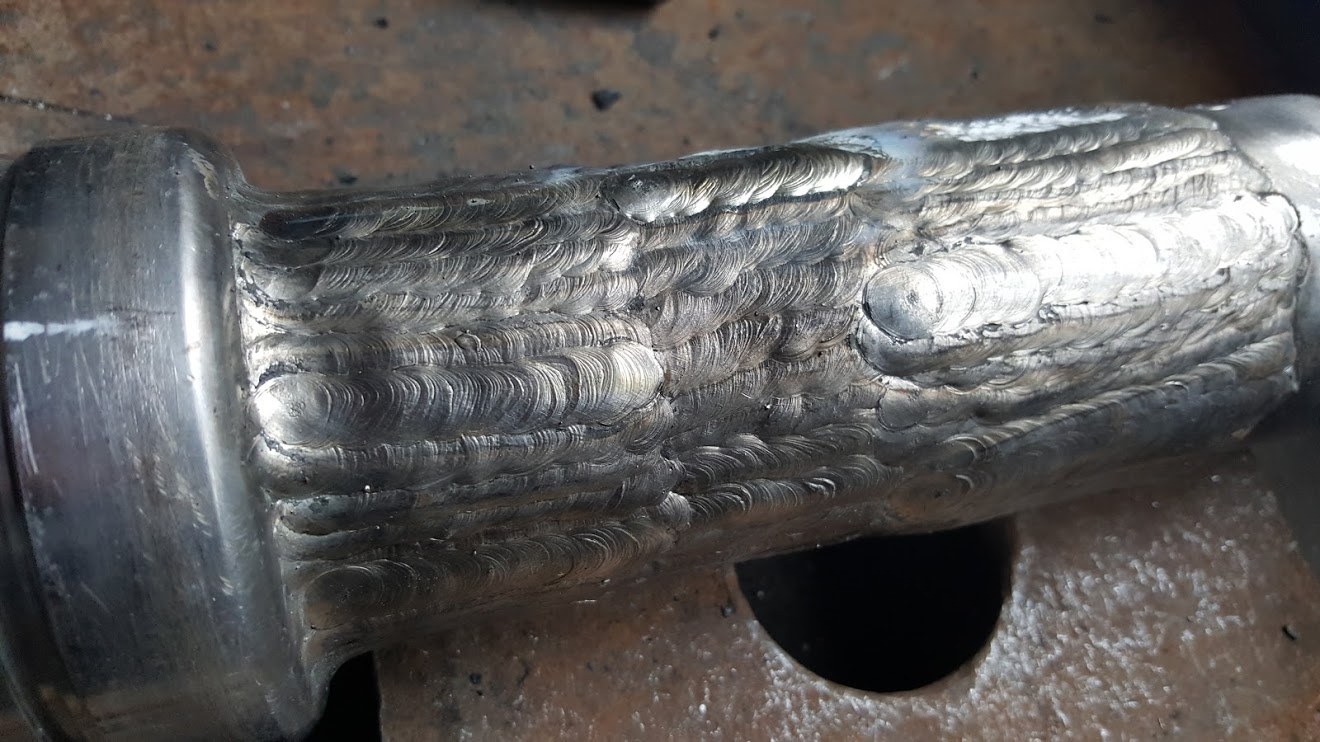
- Токарная обработка. При центровке выяснилось, что верхняя и нижняя части вала тоже изношены — незначительно, но заметно. Эти зоны наплавили и выполнили вторую токарную обработку.
Контроль и результат
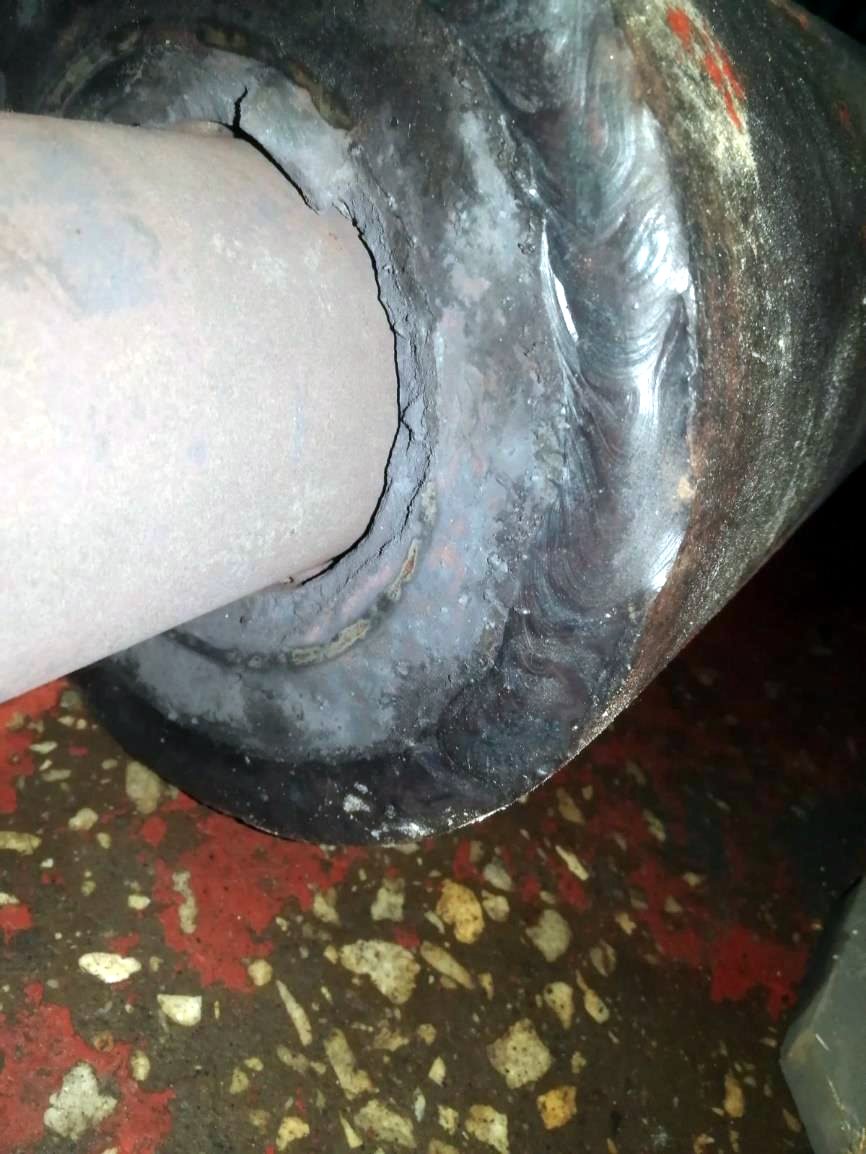
Свариваемость отличная: шлак отделяется сам при остывании. Вал восстановлен по всей рабочей поверхности. Граница между зонами наплавки видна тёмной ниточкой — наплавлять вал целиком ради неё было бы слишком дорого по материалам и времени, а ровная поверхность важнее. Восстановление оказалось неплохой альтернативой покупке нового вала по срокам и стоимости; стойкость наплавки к износу оценят в эксплуатации.
Вывод на будущее: зону наплавки на таких валах лучше сразу делать с запасом, чем потом доплавлять.
Примечание технолога
Солёная вода с песком изнашивает вал сразу двумя путями — коррозией и абразивом. Подслой AWG ROST 1323D рассчитан на разбавление: в нём повышенный запас хрома и никеля, молибден повышает коррозионную стойкость переходного слоя, а повышенное содержание феррита снижает риск горячих трещин. Поверх него AWG EXTRA даёт прочный трещиностойкий рабочий слой, который упрочняется в эксплуатации; восстановление посадочных поверхностей и валов — в списке его прямых применений.
Длинный вал при наплавке легко повести. Продольные швы, которые кладут вразбежку, крест-накрест по окружности, уравновешивают усадку; остановки на остывание и медные теплоотводы держат температуру вала под контролем без принудительного охлаждения.
Фото