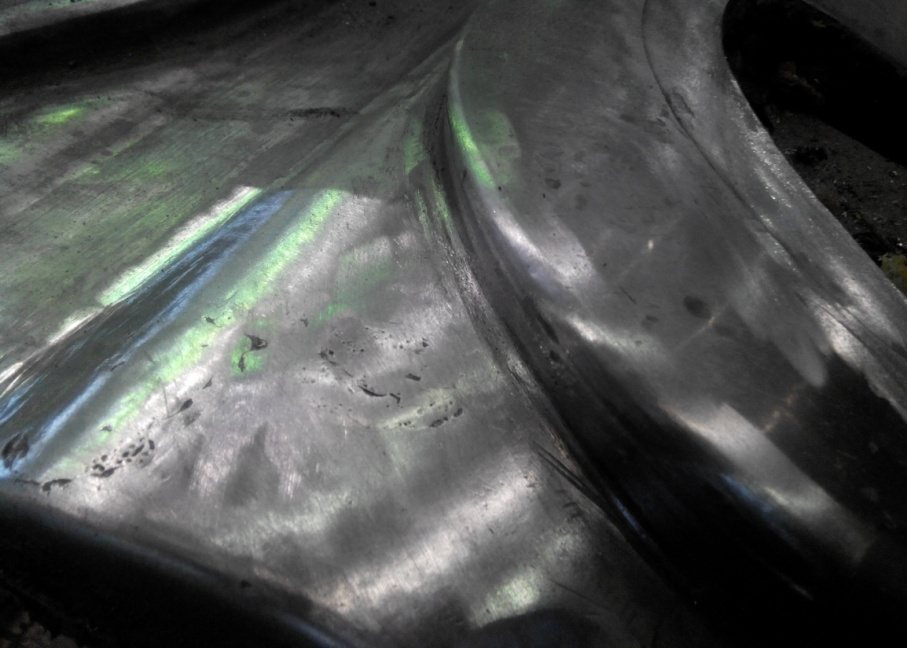
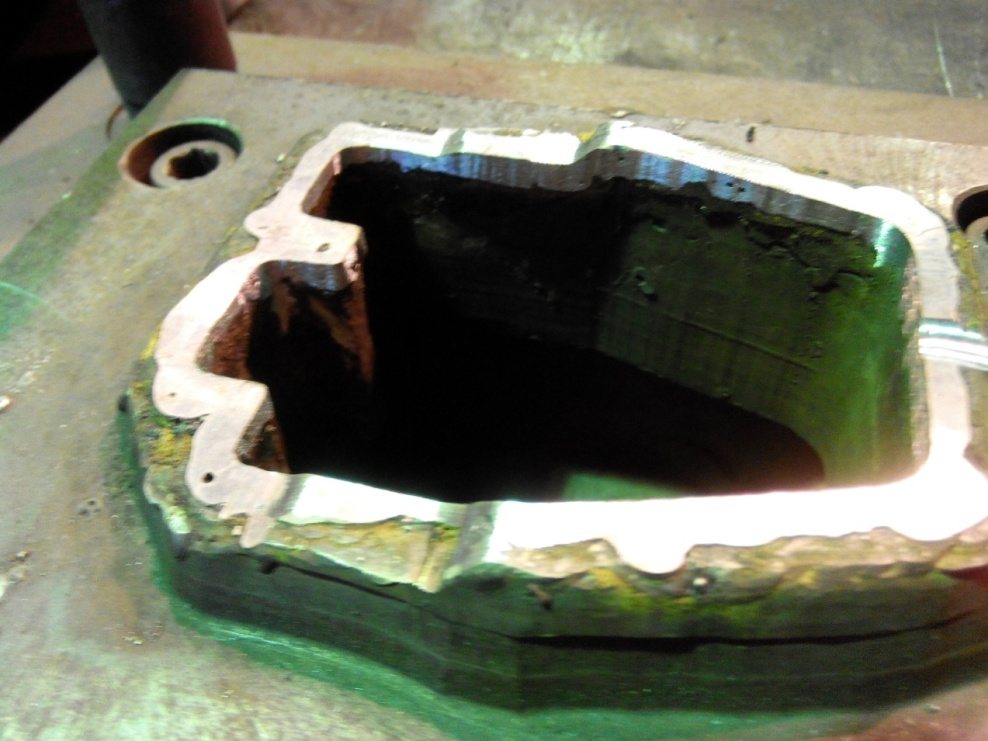
Режущие кромки секций штампа обрезки борта: наплавка Kjellberg FIDUR 2/55 — ресурс в 2–2,5 раза выше, наплавок вдвое меньше
В инструментальном отделе автомобильного производства штамп обрезает борт у детали. Рабочие части — секции штампа — восстанавливают наплавкой. С электродом Kjellberg FIDUR 2/55 шов, по сравнению с прежними наплавочными электродами, получается без раковин, секции работают дольше: ресурс рабочих частей штампа вырос в 2–2,5 раза, а наплавок секций за год стало вдвое меньше. Сократился и расход электроэнергии. Сейчас такую работу выполняют электродом AWG KAIT 6053 PRO.
Коротко
- Деталь
- штамп обрезки борта, рабочие секции
- Основной металл
- в письме не указан
- Дефект
- износ рабочих частей секций
- Материал
- Kjellberg FIDUR 2/55; сейчас — AWG KAIT 6053 PRO
- Способ
- наплавка рабочих частей секций
- Результат
- ресурс рабочих частей в 2–2,5 раза выше; наплавок за год вдвое меньше; шов без раковин
Ситуация
В инструментальном отделе автомобильного производства работает штамп обрезки борта. Рабочие части его секций изнашиваются, и их восстанавливают наплавкой. Прежними наплавочными электродами в шве получались раковины, а секции приходилось наплавлять часто.
Технология
Рабочие части секций наплавляют электродом Kjellberg FIDUR 2/55.
Контроль и результат
Шов наплавленного металла получается без раковин. Секции работают дольше: ресурс рабочих частей штампа увеличился в 2–2,5 раза. Количество наплавок секций за год сократилось вдвое, сократился расход электроэнергии.
Экономика
| FIDUR 2/55 | Прежние электроды | |
|---|---|---|
| Ресурс рабочих частей | в 2–2,5 раза выше | — |
| Наплавок секций за год | вдвое меньше | — |
| Шов | без раковин | с раковинами |
Примечание технолога
Режущая кромка обрезного штампа работает на удар и истирание одновременно. Раковина в наплавке — готовое начало скола: кромка выкрашивается от неё раньше, чем успевает износиться. Поэтому плотный шов без пор и раковин для обрезного инструмента важен не меньше, чем твёрдость.
Чем выполнить сейчас
AWG KAIT 6053 PRO — электрод для наплавки обрезных и прошивных штампов, вырубных штампов и ножей холодной резки металла: твёрдость наплавки 56–60 HRC, высокая стойкость к термоудару. Кромку доводят шлифованием. Режим и порядок наплавки под конкретный штамп подберёт технолог.
Фото
Чем выполнить сейчас: материалы AWG
В описанном ремонте применялись: Kjellberg FIDUR 2/55.