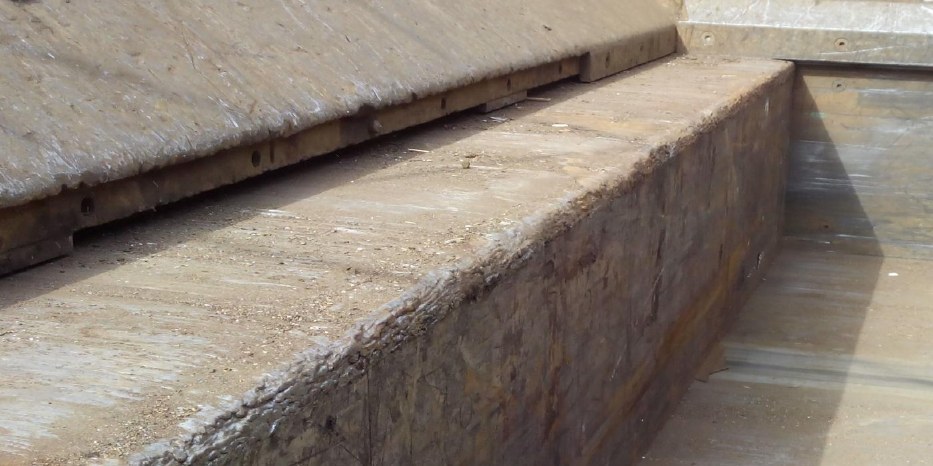
Изношенная режущая кромка прижимной плиты пресс-ножниц: подслой Kjellberg FINOX 4370 и твёрдые слои FIDUR 7/200 — через год износ незначительный
Режущая кромка прижимной плиты пресс-ножниц изнашивалась. Наши технологи обследовали машину и предложили комбинированную наплавку. Подслой — электрод Kjellberg FINOX 4370 Ø4 мм: он улучшает сплавление слоёв с разными свойствами и снижает риск холодных трещин в углеродистом основном металле. Финальные слои — электрод Kjellberg FIDUR 7/200 Ø4 мм, стойкий к ударному и абразивному износу. Через год работы износ режущей кромки незначительный. Сейчас такую работу выполняют электродами AWG ROST 330 (подслой) и AWG 67S (твёрдые слои).
Коротко
- Деталь
- прижимная плита пресс-ножниц, режущая кромка
- Основной металл
- углеродистая сталь
- Дефект
- износ режущей кромки
- Материал
- подслой Kjellberg FINOX 4370 Ø4 мм, финальные слои Kjellberg FIDUR 7/200 Ø4 мм; сейчас — AWG ROST 330 + AWG 67S
- Способ
- комбинированная наплавка режущего края — подслой и твёрдые слои
- Результат
- через год износ режущей кромки незначительный
Ситуация
На производственном участке работают пресс-ножницы. Режущая кромка прижимной плиты изнашивается от удара и абразива. Заказчик попросил наших специалистов обследовать пресс-ножницы и предложить, как восстановить плиту.
Технология
- Подслой по изношенной кромке — электрод Kjellberg FINOX 4370 Ø4 мм. Он улучшает сплавление слоёв с разными механическими свойствами и снижает риск холодных трещин в углеродистом основном металле.
- Финальные слои — электрод Kjellberg FIDUR 7/200 Ø4 мм, стойкий против ударного и абразивного износа.
Контроль и результат
Через год работы износ режущей кромки незначительный. Заказчик рекомендует эту комбинацию материалов для дальнейшего применения.
Примечание технолога
Твёрдый износостойкий слой прямо на углеродистой стали легко даёт холодные трещины в зоне сплавления: основной металл закаливается, а твёрдый слой не может принять усадку. Пластичный подслой берёт эти напряжения на себя и разводит твёрдый слой и основной металл по свойствам.
Чем выполнить сейчас
AWG ROST 330 — подслой: ремонтный аустенитно-марганцовистый электрод для буферных и переходных слоёв под твёрдую наплавку; металл шва пластичный и вязкий (относительное удлинение не менее 35 %), хорошо сопротивляется горячим и холодным трещинам.
AWG 67S — твёрдые слои: электрод для твёрдой наплавки финальных слоёв, 54–58 HRC, стойкость к трению и абразиву, к удару — выше, чем у хрупких карбидных наплавок. Обычно наплавляют 2–3 слоя по буферному слою; обработка — шлифованием. Режим и порядок наплавки под конкретную плиту подберёт технолог.
Фото
Чем выполнить сейчас: материалы AWG
В описанном ремонте применялись: Kjellberg FINOX 4370, Kjellberg FIDUR 7/200.