Поддерживающие ножи вместо пластин Т15К6: подслой AWG ROST 330 и три слоя AWG KAIT 60T — межремонтный период до трёх раз дольше
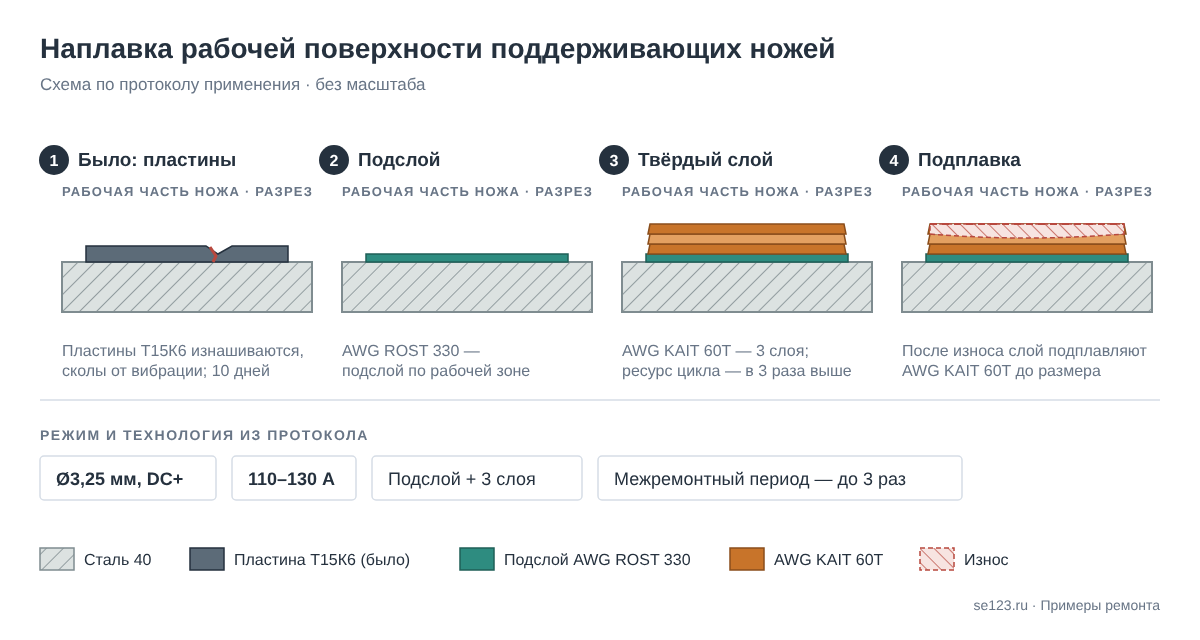
Поддерживающие ножи из стали 40 работали с пластинами твёрдого сплава Т15К6: пластины быстро изнашивались и скалывались от вибрации, через десять дней нож уходил на шлифовку, а самого ножа хватало на четыре таких цикла. Рабочую поверхность наплавили по нашей технологии: подслой AWG ROST 330 и три слоя AWG KAIT 60T, Ø3,25 мм, 110–130 А. Ресурс одного цикла вырос в три раза, а изношенный слой теперь просто подплавляют до рабочих размеров — ножи больше не меняют.
Коротко
- Деталь
- поддерживающие ножи, рабочая поверхность
- Основной металл
- сталь 40, толщина 5–15 мм
- Дефект
- комбинированный износ — абразивный, фрикционный, вибрация; у прежних пластин Т15К6 — сколы
- Материал
- подслой AWG ROST 330, рабочий слой AWG KAIT 60T в 3 слоя; Ø3,25 мм
- Режим
- постоянный ток, обратная полярность, 110–130 А; нижнее положение
- Способ
- наплавка износостойкого покрытия; после износа — подплавка AWG KAIT 60T до размера
- Результат
- ресурс цикла в 3 раза выше; межремонтный период — до 3 раз; ножи не требуют замены
Ситуация
Поддерживающие ножи изготавливали из стали 40 с пластинами твёрдого сплава Т15К6 на рабочей поверхности. Ножи работают в условиях комбинированного износа: абразив, трение и вибрация. Пластины быстро изнашивались, а от вибрации на них появлялись сколы.
Нож стоял десять дней, затем шёл на шлифовку; таких циклов нож выдерживал четыре, после чего его меняли.
Технология
- Подслой по рабочей поверхности ножа — электрод AWG ROST 330 Ø3,25 мм.
- Износостойкий рабочий слой — электрод AWG KAIT 60T Ø3,25 мм, три слоя.
Ток постоянный, обратной полярности, 110–130 А, нижнее положение. Замечаний при наплавке не было, дефекты при визуальном контроле не выявлены. Работы выполняли собственными силами, без дополнительных затрат.
- Когда наплавленный слой изнашивается, рабочую поверхность подплавляют электродом AWG KAIT 60T до рабочих размеров. Конфигурация и размеры ножа не меняются, поэтому замена ножа не нужна; число циклов наплавки не ограничено.
Контроль и результат
Ресурс одного цикла вырос в три раза, межремонтный период — до трёх раз. Износ ножей корректируют оперативно. По результатам эксплуатации технология признана годной к применению.
Экономика
| Наплавка | Пластины Т15К6 | |
|---|---|---|
| Цикл до ремонта | в 3 раза дольше | 10 дней, затем шлифовка |
| Срок службы ножа | число циклов наплавки не ограничено | 4 цикла, затем замена |
| Восстановление | подплавка AWG KAIT 60T до размера, своими силами | шлифовка; новый нож |
Примечание технолога
Твёрдая пластина хорошо держит абразив, но плохо переносит вибрацию: хрупкий твёрдый сплав скалывается. Наплавленный слой связан с основным металлом по всей площади и восстанавливается той же наплавкой — без новых пластин и без замены ножа.
Подслой здесь обязателен. AWG KAIT 60T — электрод для абразивостойкой наплавки рабочих поверхностей и режущих кромок, твёрдость наплавки 55–59 HRC; на трещиноопасной основе под него рекомендуется буферный слой. Его даёт AWG ROST 330 — ремонтный аустенитно-марганцовистый электрод для буферных и переходных слоёв под твёрдую наплавку: пластичный металл (удлинение не менее 35 %) гасит напряжения между сталью 40 и твёрдым слоем. Слой AWG KAIT 60T допускает шлифование.
Схема ремонта