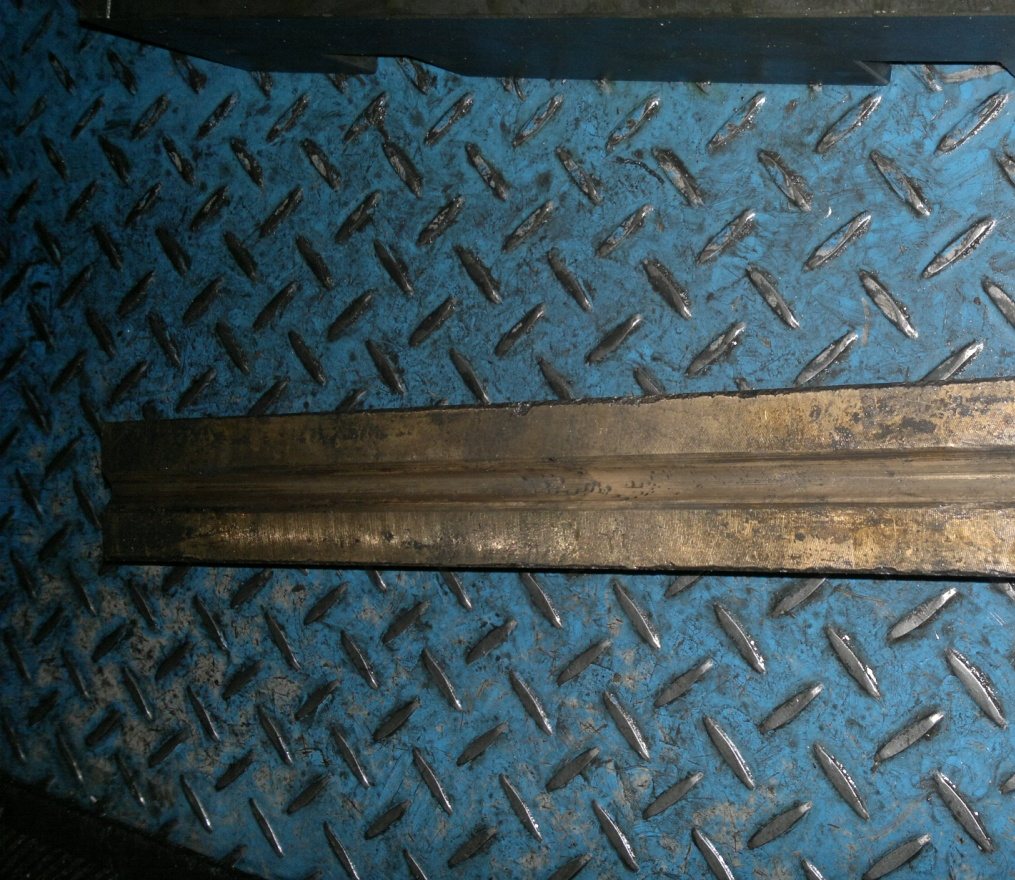
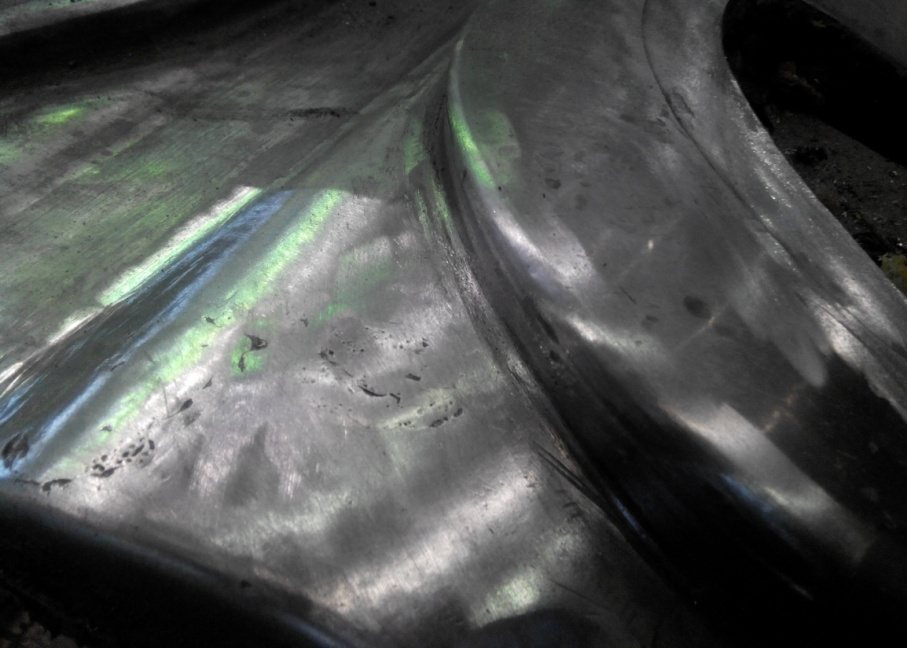
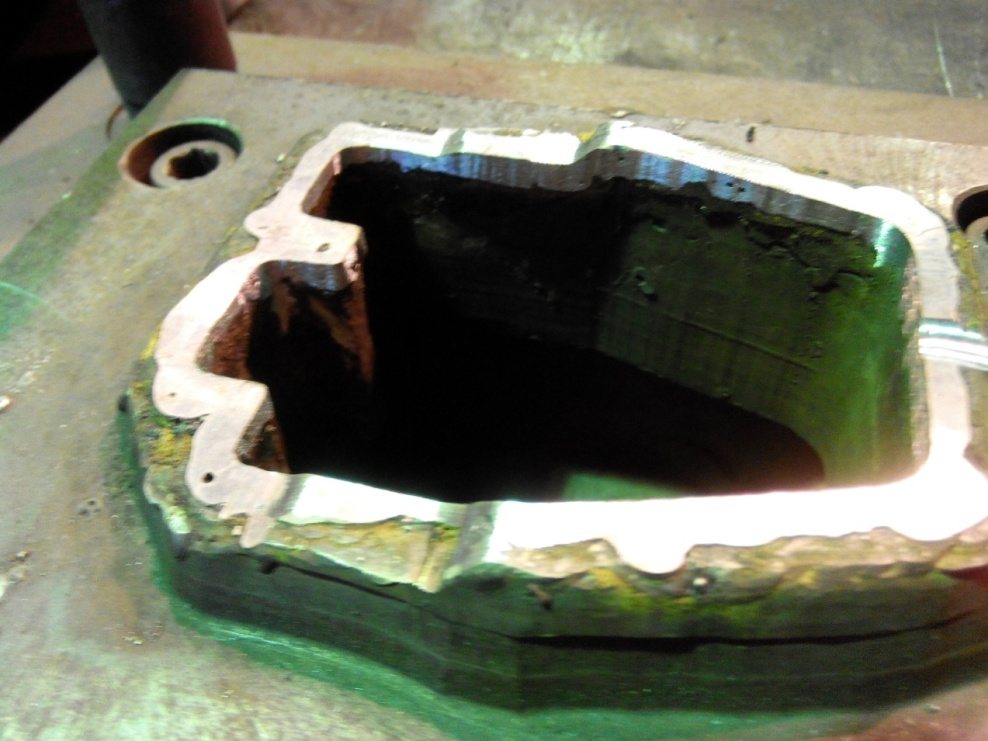
Изношенный нож для удаления облоя из литой алюминиевой бронзы: наплавка электродом AWG 240
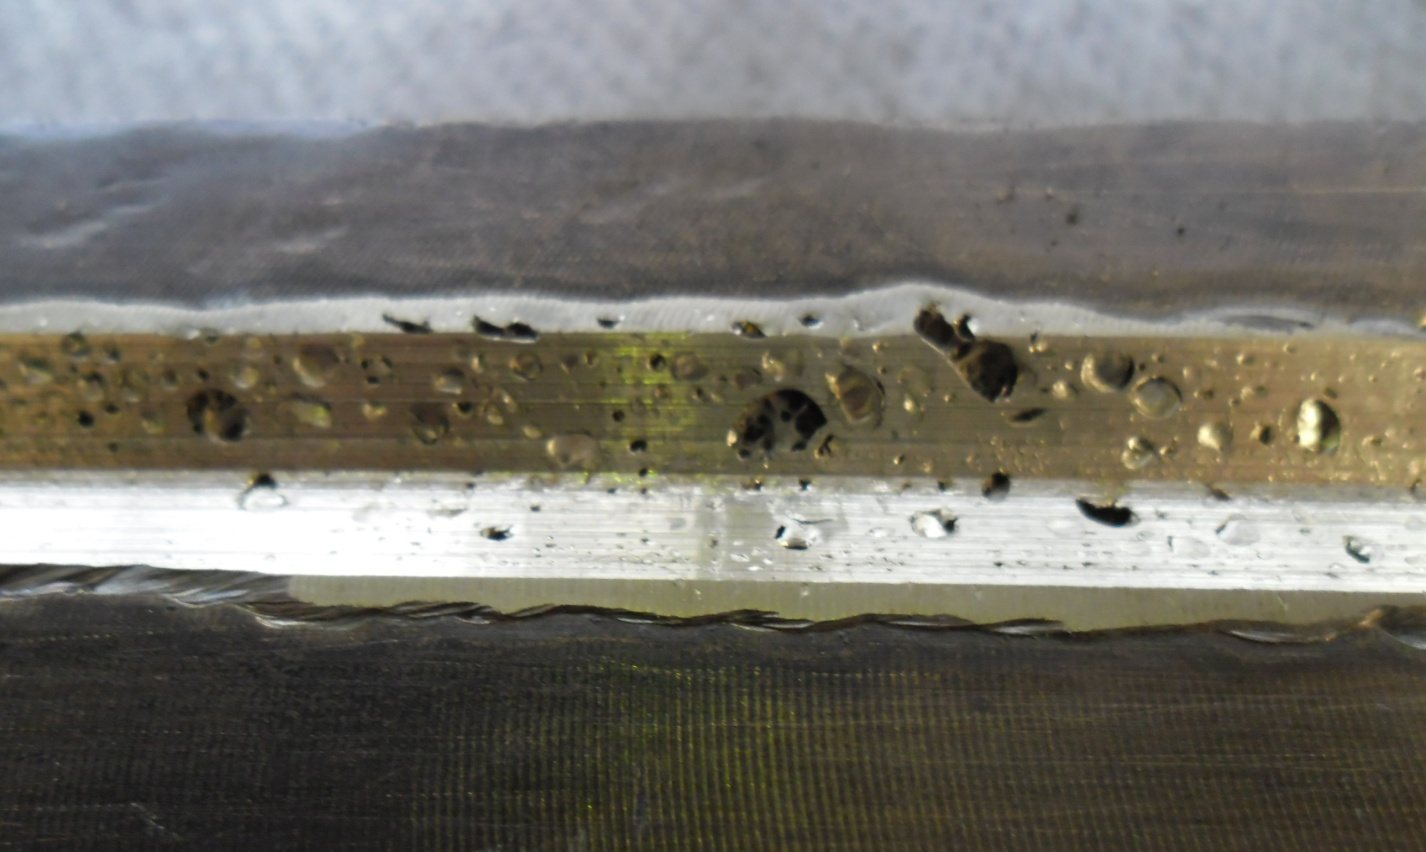
На линии сварки тонкостенных труб нож снимает облой — наружное усиление шва. Нож отлит из алюминиевой бронзы и в работе истирается. Его восстановили наплавкой электродом AWG 240 с подогревом до 400 °C. Первая наплавка дала много пор. Выяснилось, что нож отлит из отходов токарного цеха, а не из бронзы определённой марки, — но и это не оправдывало результат, и к работе подключился наш технолог. После подбора технологии AWG 240 дал рабочий результат (пара пор), AWG 250 — хороший.
Коротко
- Деталь
- нож для удаления облоя на линии сварки тонкостенных труб
- Основной металл
- литая алюминиевая бронза (заявлено БрАЖ; отлит на месте из отходов токарного цеха)
- Дефект
- износ трением и давлением металла о металл, потеря геометрии
- Материал
- AWG 240; для сравнения — AWG 250
- Режим
- постоянный ток, обратная полярность; подогрев до 400 °C; горизонтальное положение
- Способ
- наплавка изношенной кромки; подбор технологии с участием технолога
- Результат
- AWG 240 — пара пор, принято как рабочий результат; AWG 250 — хороший результат
Ситуация
При сварке тонкостенной трубы на шве остаётся облой — наружное усиление, которое снимают ножом прямо на линии. Нож изготовлен из алюминиевой бронзы и работает на трение и давление металла о металл: со временем он истирается и теряет геометрию.
Предприятие пробовало и покупать новые ножи, и изготавливать их, — и решило восстанавливать изношенные. От восстановленного ножа требовалось одно: держать тот же износ, что и новый.
Технология
- Под материал ножа — алюминиевую бронзу и износ металл о металл — выбрали AWG 240.
- Рекомендованная технология: нож нагреть до 400 °C, основной металл зачистить не абразивом, наплавлять на постоянном токе обратной полярности в горизонтальном положении.
- Первая наплавка дала результат, признанный неприемлемым: много пор.
- Начали разбираться. Выяснилось, что «БрАЖ» — смелое название: нож отлит тут же, в литейном участке, из отходов токарного цеха, и к определённой марке бронзы отношения не имеет. Но даже с учётом этого результат был слишком плохим.
- Наш технолог подключился к работе: проверили соблюдение рекомендаций, опробовали второй материал — AWG 250, скорректировали технологию перебором вариантов.
Контроль и результат
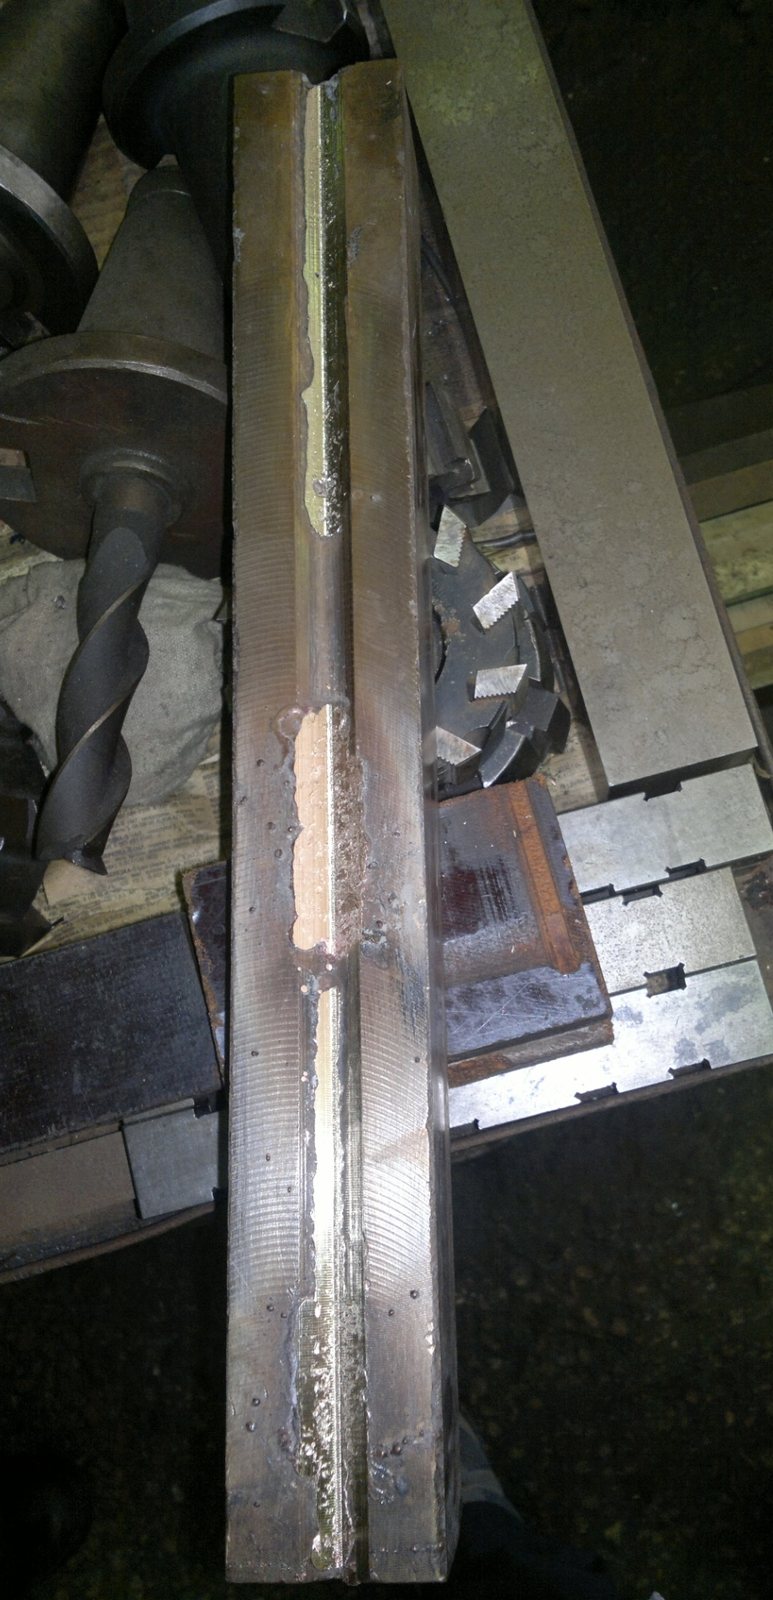
С AWG 240 результат заметно лучше первого, хотя и не идеальный — пара пор. С AWG 250 — хороший результат.
Лучшим вариантом технолог считал комбинацию: первый проход — AWG 250, износостойкий слой — AWG 240; в этом случае наплавленный металл соответствует задаче полностью. Предприятие решило оставить один материал — AWG 240: два электрода на участке — это и сложнее (легко перепутать), и дороже, а пара пор для этого ножа допустима. Следующие восстановления пойдут уже по наплавленной зоне — это проще.
Примечание технолога
Литая бронза «неизвестного происхождения» — тот же случай, что и сталь неизвестной марки: технологию подбирают по факту, на пробной наплавке, а не по названию сплава. Поры при наплавке бронзы чаще всего говорят о загрязнённом основном металле и неудачном режиме, поэтому первым делом проверяют подготовку и подогрев.
AWG 240 — покрытый электрод для сварки и ремонта деталей из алюминиевой бронзы и для защитной наплавки при коррозии, кавитации, эрозии и изнашивании металл-металл — то, что достаётся ножу. AWG 250 предназначен для сварки и ремонта деталей из меди и медной наплавки по технологической карте; в этом ремонте его опробовали вторым материалом, и технолог предлагал его для первого прохода по основному металлу.
Фото