Непровар в стыке стали 40 и быстрорежущей Р6М5: заварка AWG ROST 330 перед штатной термообработкой
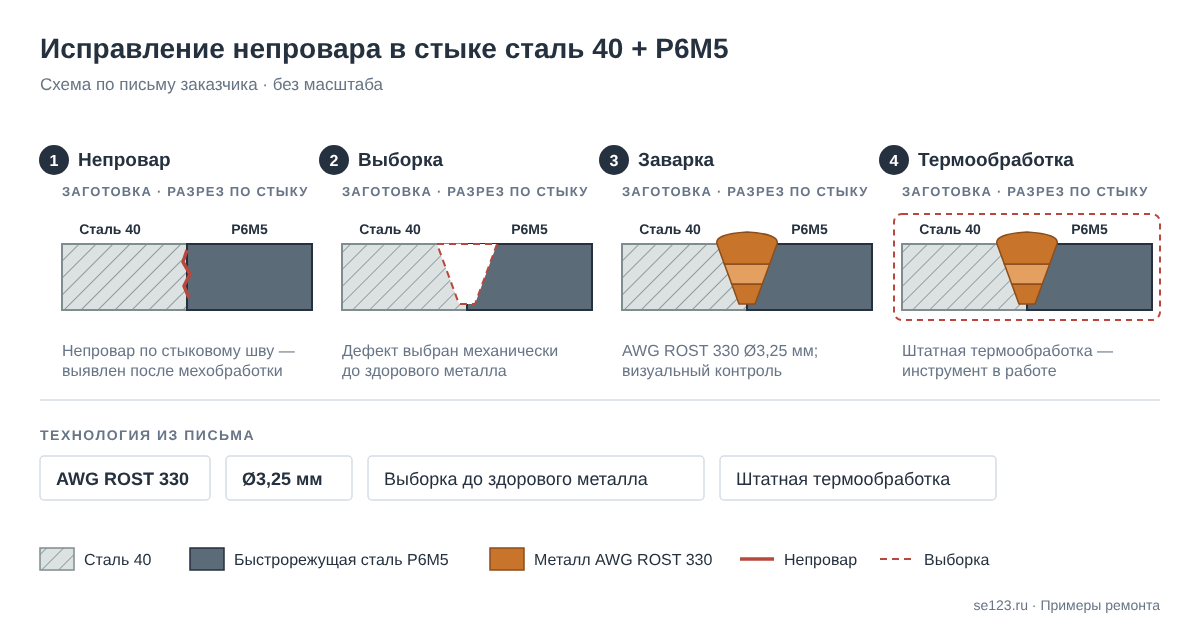
Режущий инструмент изготавливают из двух сталей — стали 40 и быстрорежущей Р6М5, соединённых контактной стыковой сваркой. После предварительной механической обработки в стыковом шве нашли непровары. Дефекты выбрали до здорового металла и заварили электродом AWG ROST 330 Ø3,25 мм, после чего инструмент прошёл штатную термообработку. Отремонтированный инструмент работает без замечаний, а расход дорогой быстрорежущей стали свели к минимуму.
Коротко
- Деталь
- заготовка режущего инструмента, стык двух частей
- Основной металл
- сталь 40 + быстрорежущая сталь Р6М5
- Дефект
- непровары по шву контактной стыковой сварки, выявлены после предварительной механической обработки
- Материал
- AWG ROST 330, Ø3,25 мм
- Способ
- механическая выборка до здорового металла, заварка, штатная термообработка
- Результат
- инструмент в эксплуатации без замечаний; расход быстрорежущей стали сведён к минимуму
Ситуация
На машиностроительном предприятии режущий инструмент делают составным: часть из стали 40 и часть из дорогой быстрорежущей стали Р6М5 соединяют контактной стыковой сваркой.
После предварительной механической обработки в стыковом шве нашли непровары. Забраковать заготовку — значит потерять и быстрорежущую сталь, и уже выполненную обработку.
Технология
- Дефектные места выбрали механическим способом до здорового металла.
- Выборку проверили визуально на отсутствие дефектов.
- Выборки заварили электродом AWG ROST 330 Ø3,25 мм на режимах, рекомендованных нашим специалистом.
- Ремонтное место проверили визуально на отсутствие дефектов.
- Сборочную единицу подвергли термической обработке по штатному технологическому процессу.
Контроль и результат
Отремонтированный режущий инструмент работает на предприятии; замечаний и претензий к нему нет. Ремонт занял короткий срок, с минимальным простоем оборудования и минимальными затратами, а расход дорогостоящей быстрорежущей стали удалось свести к минимуму.
Примечание технолога
Сталь 40 и быстрорежущая Р6М5 сильно различаются по составу и по поведению при нагреве: Р6М5 при охлаждении после сварки легко закаливается и трескается. Шов, который соединяет такие стали, должен быть пластичным и вязким, чтобы принять разницу их свойств и не дать трещин.
AWG ROST 330 — ремонтный аустенитно-марганцовистый электрод (Cr-Ni-Mn) для разнородных и трудносвариваемых сталей и для соединения сталей с разными механическими свойствами. Металл шва пластичный и вязкий — относительное удлинение не менее 35 %, ударная вязкость при +20 °C не менее 78 Дж — и хорошо сопротивляется горячим и холодным трещинам.
Схема ремонта