Разрушенные посадочные поверхности корпуса редуктора из алюминиевого литья: аргон давал поры — восстановили электродом AWG 132
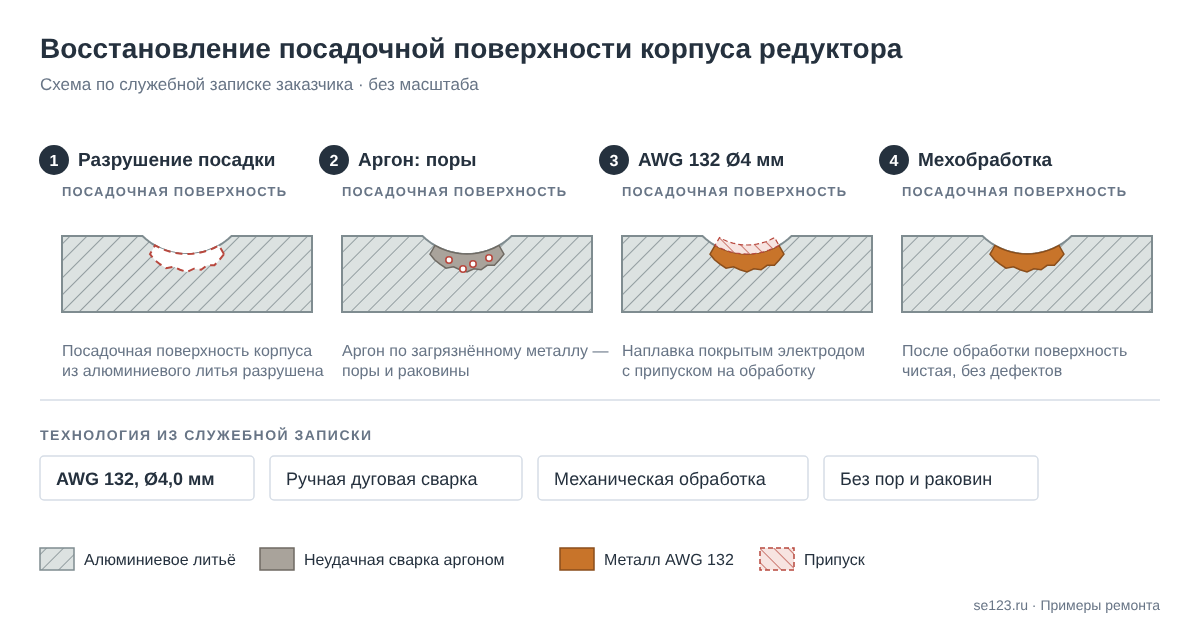
При ремонте корпуса редуктора из алюминиевого литья оказались разрушены посадочные поверхности. Первая попытка восстановить их аргонодуговой сваркой неплавящимся электродом дала многочисленные поры и раковины: редуктор был в эксплуатации, и поверхности детали были загрязнены. Дефекты на посадках недопустимы, поэтому перешли на ручную дуговую сварку электродом AWG 132 Ø4 мм. Дуга горела стабильно, свариваемость хорошая, а после механической обработки поверхность получилась чистой, без дефектов.
Коротко
- Деталь
- корпус редуктора, посадочные поверхности
- Основной металл
- алюминиевое литьё, корпус после эксплуатации
- Дефект
- разрушены посадочные поверхности; после аргонодуговой сварки — многочисленные поры и раковины
- Материал
- AWG 132, Ø4 мм
- Способ
- ручная дуговая наплавка покрытым электродом, механическая обработка
- Результат
- после механической обработки поверхность чистая, без дефектов
Ситуация
На машиностроительном предприятии ремонтировали корпус редуктора из алюминиевого литья и обнаружили, что разрушены посадочные поверхности. Исправить дефект сначала попытались аргонодуговой сваркой неплавящимся электродом. Возникли многочисленные поры и раковины: редуктор до этого работал, и поверхности детали были загрязнены.
На посадочных поверхностях такие дефекты недопустимы — по условиям работы узла. Понадобились другие способ и материал.
Технология
- Восстановление посадочных поверхностей ручной дуговой сваркой электродом AWG 132 Ø4 мм. Дуга горела стабильно, свариваемость хорошая.
- Механическая обработка посадочных поверхностей.
Контроль и результат
После механической обработки поверхность чистая, без дефектов. По оценке главного сварщика предприятия, такой материал позволяет выполнять сварочные работы в короткие сроки, с большой производительностью и высоким качеством.
Примечание технолога
Корпус, который поработал в масле, пропитан загрязнениями по порам литья. Аргонодуговая сварка неплавящимся электродом к этому очень чувствительна: всё, что выгорает из металла, остаётся в шве порами. Покрытие электрода даёт шлак, который связывает часть загрязнений и выводит их из ванны.
AWG 132 — электрод для ручной дуговой сварки алюминиевого литья и листового алюминия без TIG/MIG оборудования. Наплавленный металл — сплав AlSi12: высокое содержание кремния повышает текучесть расплава, электрод даёт стабильное горение дуги и растекание металла. Наплавленный слой обрабатывают резанием в размер посадки.
Схема ремонта