Конические валки для проката колец с разгарными трещинами: наплавка электродом AWG KAIT 1762 LC
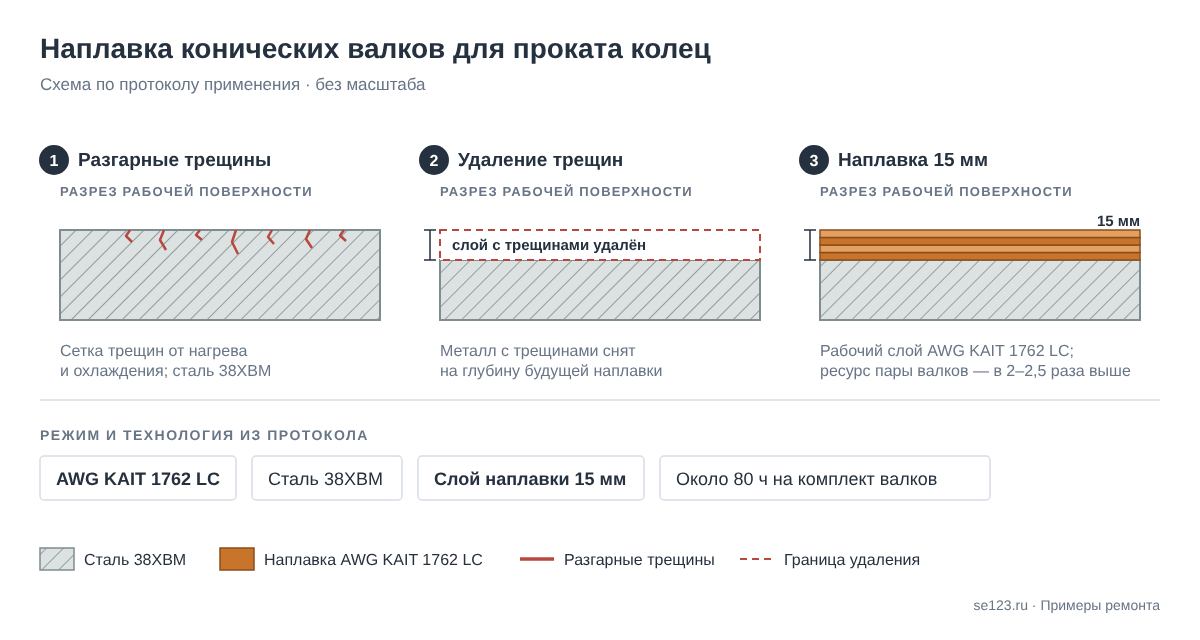
Конические валки из стали 38ХВМ для проката цельнокатаных колец наплавляют электродом AWG KAIT 1762 LC слоем 15 мм — на такую глубину приходится снимать разгарные трещины. Ресурс пары валков вырос в 2–2,5 раза по сравнению с прежним материалом: перенаплавок стало 6–8 в год вместо 15–20.
Коротко
- Деталь
- конические валки кольцепрокатного оборудования
- Основной металл
- сталь 38ХВМ
- Дефект
- разгарные трещины на рабочей поверхности
- Материал
- AWG KAIT 1762 LC
- Способ
- удаление металла с трещинами, наплавка слоем 15 мм
- Срок
- около 80 часов работы сварщика на комплект валков
- Результат
- ресурс пары валков — в 2–2,5 раза выше; 6–8 перенаплавок в год вместо 15–20
Ситуация
На металлургическом предприятии конические валки прокатывают цельнокатаные кольца; рабочая температура — 1100 °C. На рабочей поверхности валков появляются разгарные трещины, и валки регулярно перенаплавляют. С прежним наплавочным материалом пара валков работала в среднем около трёх недель, перенаплавок набиралось 15–20 в год. Новый комплект валков стоит порядка 500 тыс. руб.
Технология
- Удаление металла с разгарными трещинами. Из-за них высота наплавленного слоя — 15 мм.
- Наплавка рабочей поверхности электродом AWG KAIT 1762 LC.
На наплавку одного комплекта валков уходит около 80 часов работы сварщика.
Контроль и результат
По результатам испытаний ресурс пары валков вырос в 2–2,5 раза. Перенаплавок стало 6–8 в год вместо 15–20.
Экономика
| AWG KAIT 1762 LC | Прежний материал | |
|---|---|---|
| Ресурс пары валков | в 2–2,5 раза выше | около 3 недель |
| Перенаплавок в год | 6–8 | 15–20 |
| Работа сварщика на комплект | около 80 ч | около 80 ч |
Материал дороже прежнего, но разницу с лихвой перекрывает экономия на наплавочных работах — оплате труда, доплатах за вредность, электроэнергии. Главный выигрыш — реже приходится покупать новые валки: комплект стоит порядка 500 тыс. руб.
Примечание технолога
Разгарные трещины — результат циклического нагрева и охлаждения поверхности валка. Чем дольше наплавленный слой сопротивляется их появлению, тем реже перенаплавка. А каждая перенаплавка здесь — слой 15 мм и около 80 часов, две рабочие недели сварщика.
AWG KAIT 1762 LC — электрод 13Cr-4Ni-Mo с мартенситным наплавленным металлом твёрдостью около 360 HB. Он сочетает повышенную прочность, коррозионную стойкость и работоспособность при повышенных температурах; ролики, направляющие и детали горячего проката — в списке его прямых применений. Рабочие поверхности наплавляют в два слоя и более: первый — переходный, следующие формируют свойства покрытия; на массивных деталях, таких как валки, подогрев назначают по технологии.
Схема ремонта