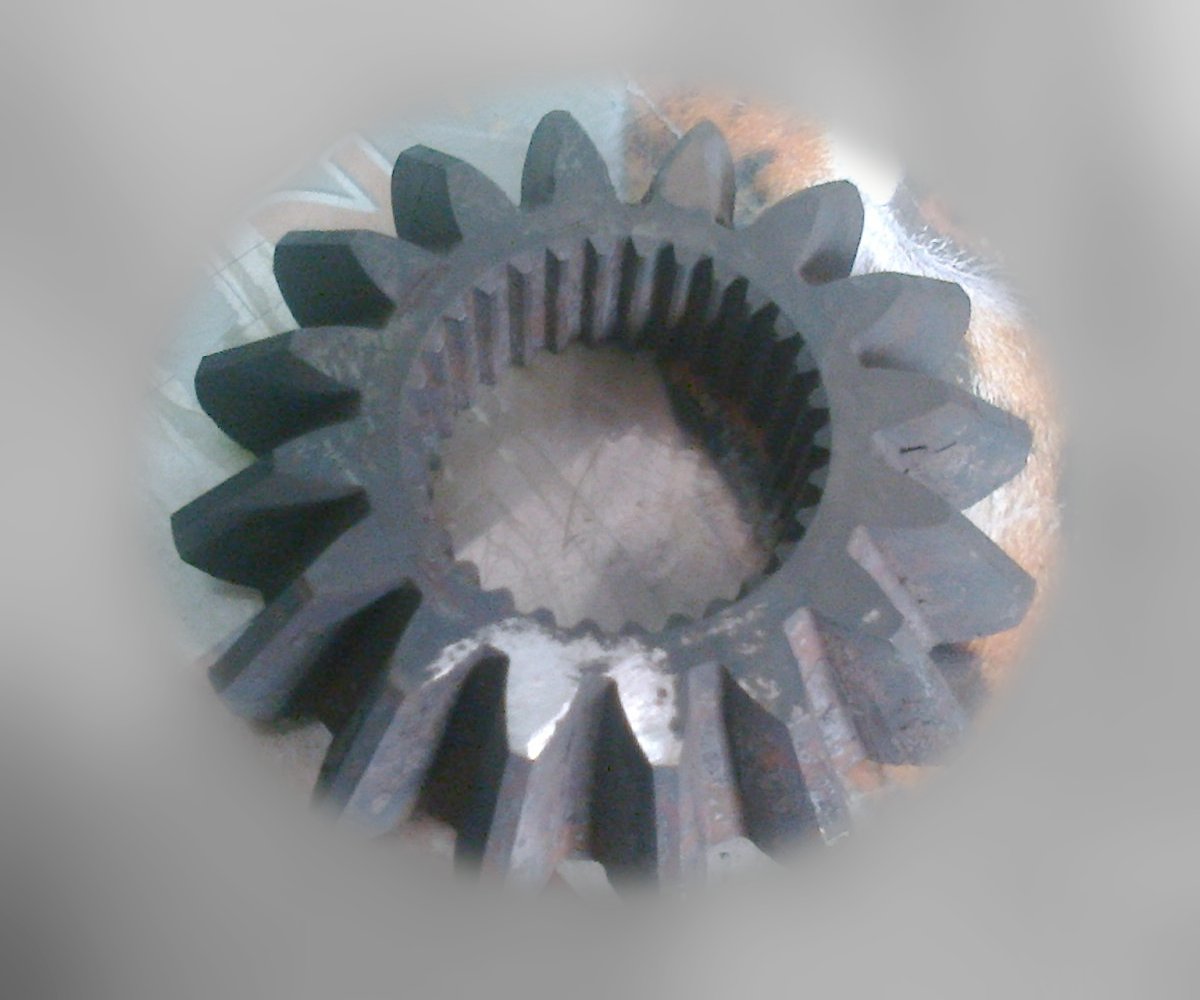
Изношенные звенья транспортёра химического реагента: наплавка алюминиевой бронзой AWG 240
Изношенные звенья транспортёра, который перемещает серосодержащий реагент при температуре около 120 °C, наплавили электродом AWG 240 — алюминиевой бронзой. На один сегмент ушло 3,5 электрода Ø3,2 мм — расход более чем скромный, а твёрдость и обрабатываемость слоя мастера оценили словами «самое то».
Коротко
- Деталь
- сегмент (звено) транспортёра реагента; в транспортёре около 150 сегментов
- Основной металл
- состав неизвестен; изначально — нержавеющая сталь 304L, позже звенья восстанавливали и заменяли подручными нержавеющими сталями
- Дефект
- износ звеньев; характер износа неясен — абразив или трение металла о металл
- Условия
- около 120 °C, агрессивная серосодержащая среда
- Материал
- AWG 240 (алюминиевая бронза); проба — Ø2,5 мм, рабочий диаметр — Ø3,2 мм
- Способ
- ручная дуговая наплавка по разметке; пробная — в два прохода
- Расход
- 3,5 электрода Ø3,2 мм на сегмент
- Результат
- сегмент обработан, смонтирован и введён в работу
Ситуация
На химическом производстве транспортёр перемещает реагент в промежуточном состоянии — между гелем и гранулой. Звенья транспортёра изнашиваются, и понять характер износа непросто: то ли это абразив, то ли трение металла о металл. Добавляются температура около 120 °C и агрессивная серосодержащая среда.
Состав звеньев неизвестен. Изначально они были из нержавеющей стали 304L, но их уже восстанавливали, а часть изготавливали заново из подручных нержавеющих материалов. Задача — устранить износ и повысить износостойкость.
Технология
AWG 240 выбрали потому, что он работает в агрессивной среде и при трении, хорошо наплавляется на нержавеющую сталь, легко обрабатывается и не изнашивает ответную деталь.
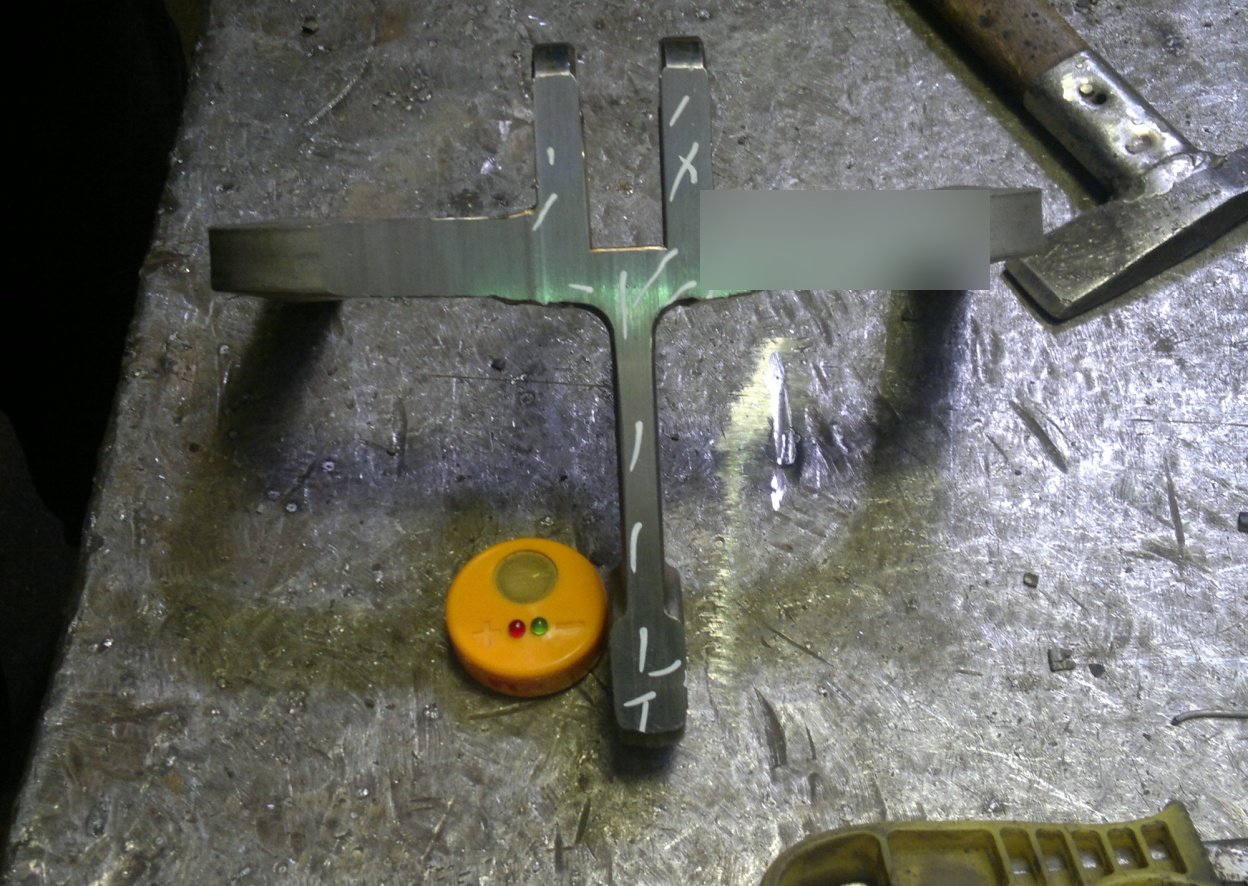
- Сегмент подготовили и разметили зоны наплавки.
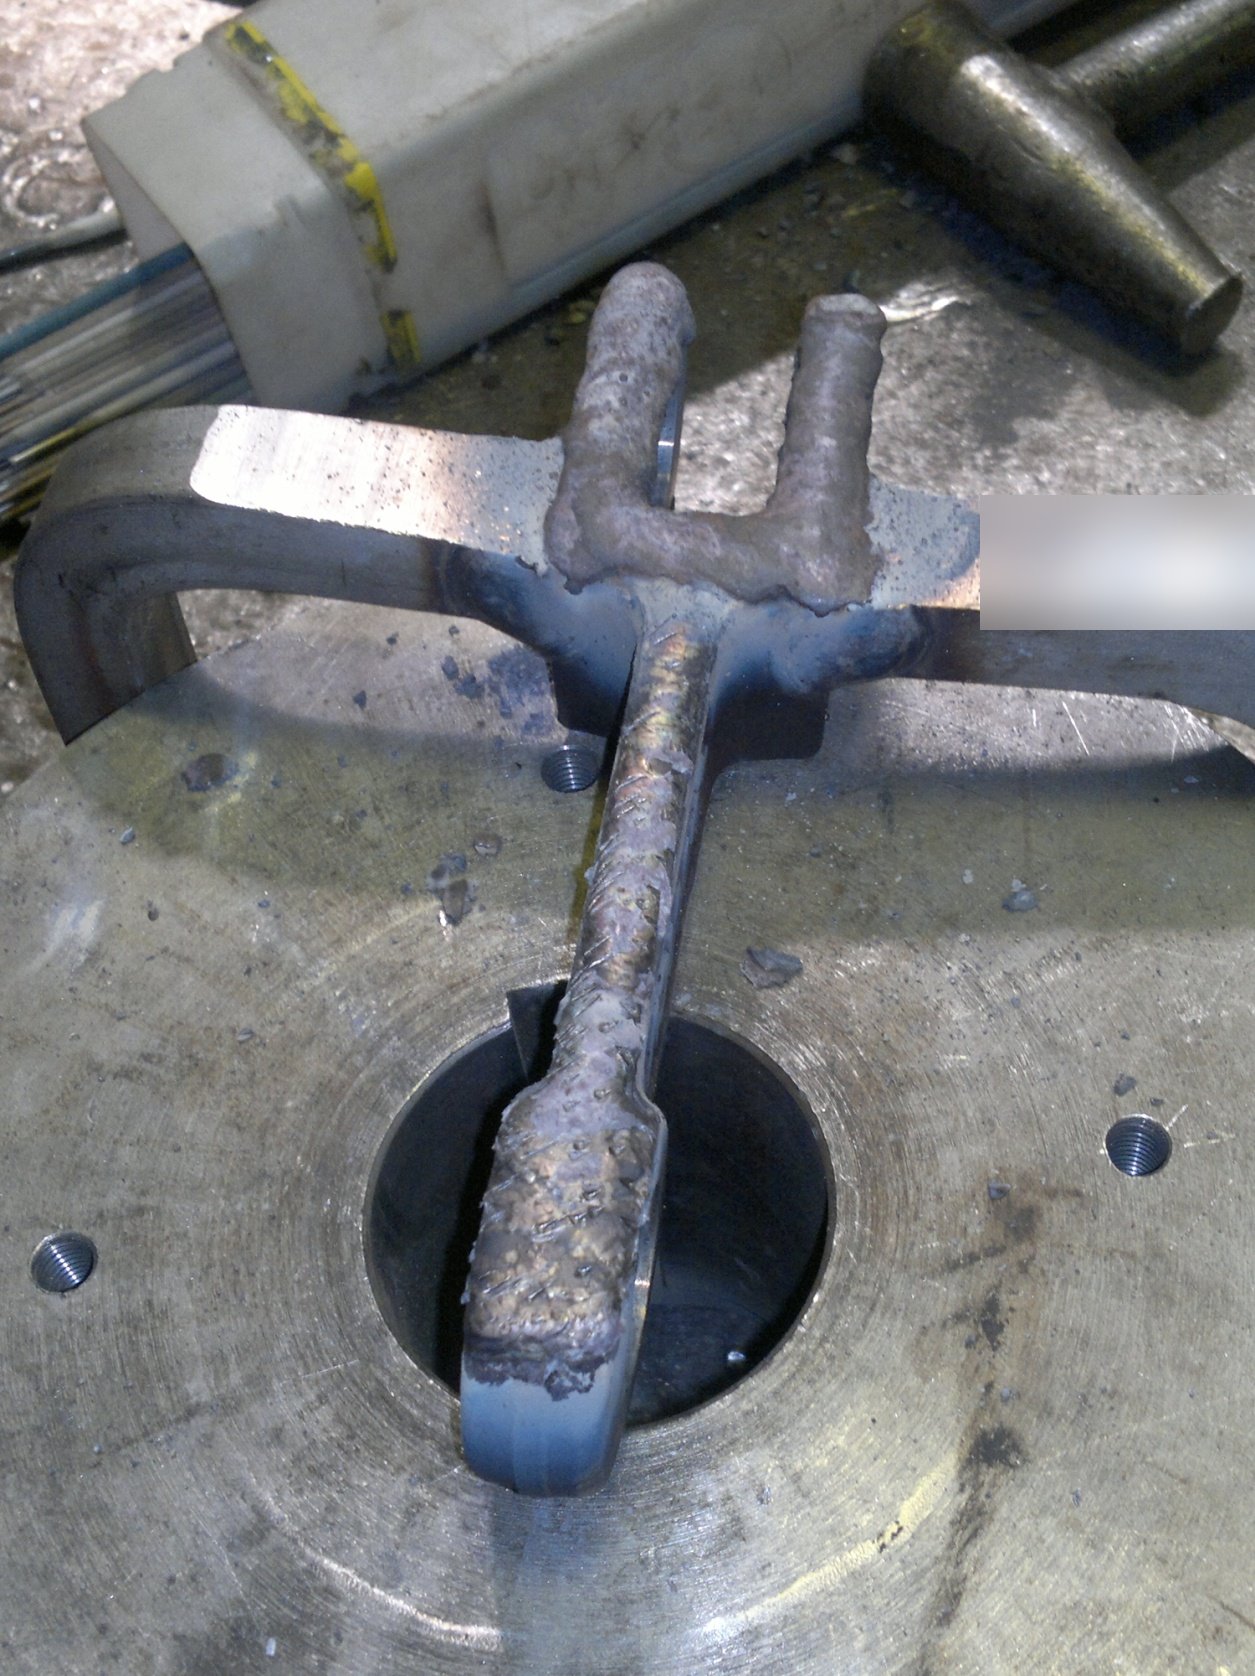
- Пробная наплавка — ручная дуговая, электродом Ø2,5 мм в два прохода. В один проход Ø4 мм было бы быстрее, но основной металл разнородный: риск нежелательного результата и поводки. Поэтому — минимальный диаметр.
- Проба показала, что можно смело работать электродом Ø3,2 мм. Расход — 3,5 электрода на сегмент, более чем скромный.
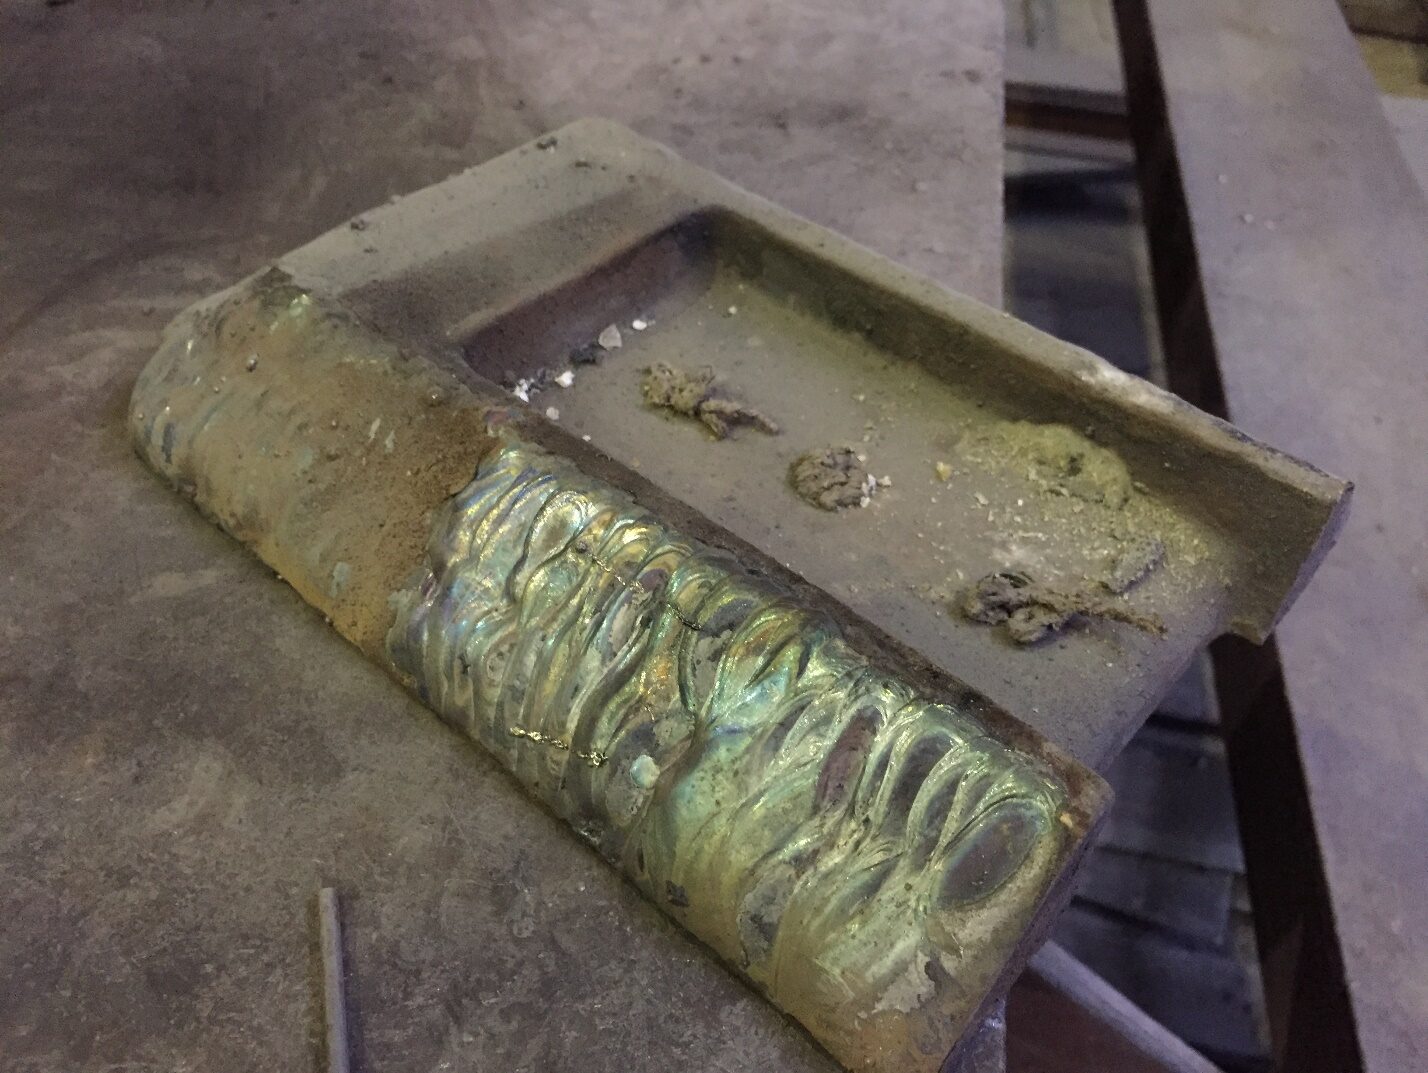
- Шлак на слегка остывшем металле отделяется отлично, на горячем — немного труднее.
- Механическая обработка наплавленного сегмента и монтаж на транспортёр.
Контроль и результат
Твёрдость наплавленного слоя и возможность его обработки мастера оценили как «самое то». Сегмент обработан, смонтирован и введён в работу; его состояние проверят по регламенту, и по итогам разговор о внедрении на остальных сегментах продолжится.
Экономика
| Наплавка AWG 240 | |
|---|---|
| Расход на сегмент | 3,5 электрода Ø3,2 мм |
| Сегментов в транспортёре | около 150 |
Стоимости в протоколе нет.
Примечание технолога
Когда неясно, что изнашивает деталь — абразив или трение металла о металл, — а среда при этом агрессивная, твёрдая наплавка не лучший выбор: она может разрушать ответную деталь и плохо переносить коррозию. Алюминиевая бронза решает обе задачи сразу.
AWG 240 даёт в металле шва алюминиевую бронзу — стойкую к коррозии, кавитации и эрозии и рассчитанную на изнашивание металл о металл. Такой слой не «съедает» ответную часть, хорошо ложится защитной наплавкой на сталь и легко обрабатывается. Поверхность перед наплавкой очищают от масла, окислов и загрязнений.
Фото